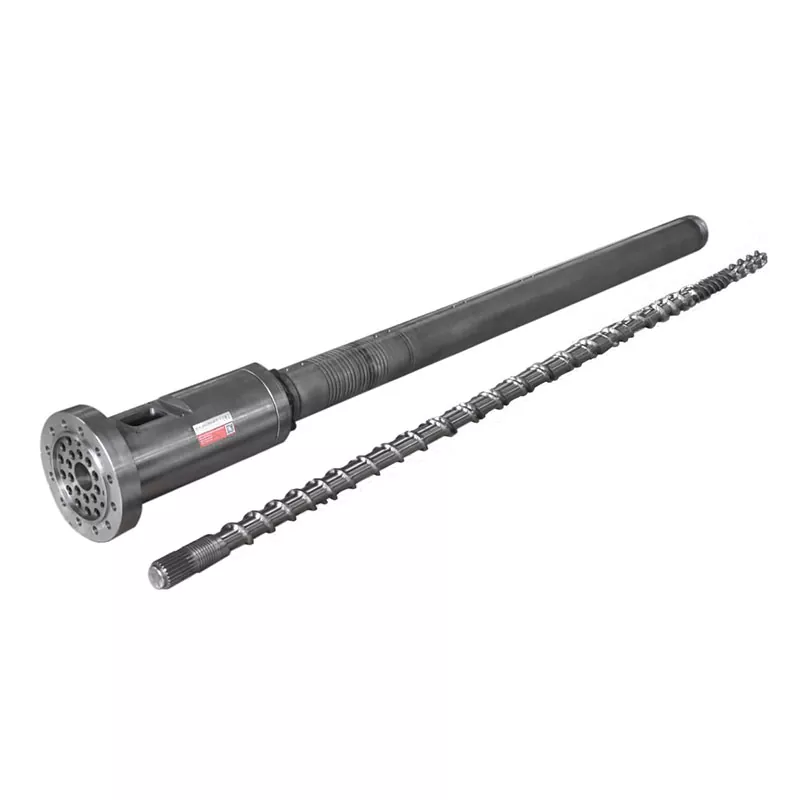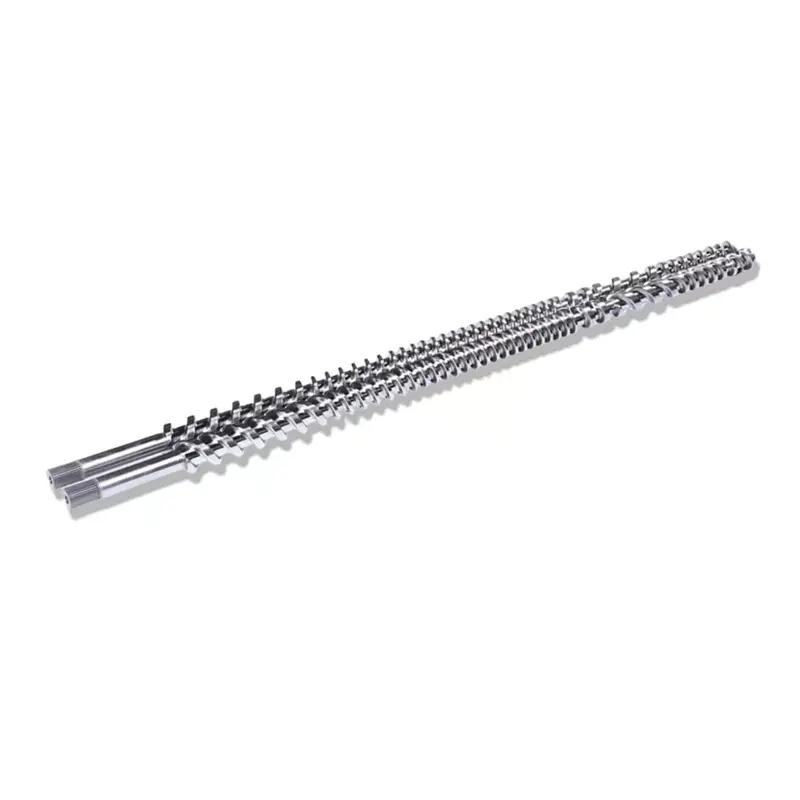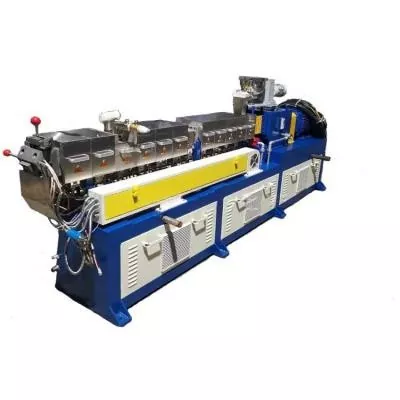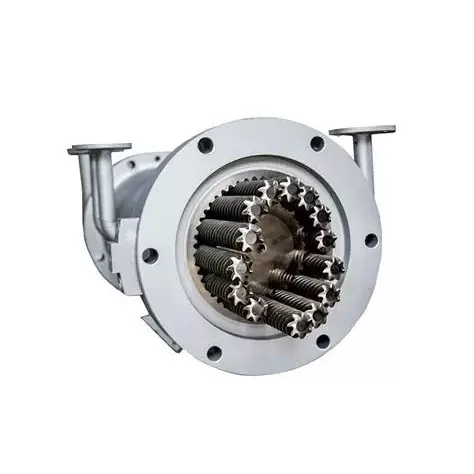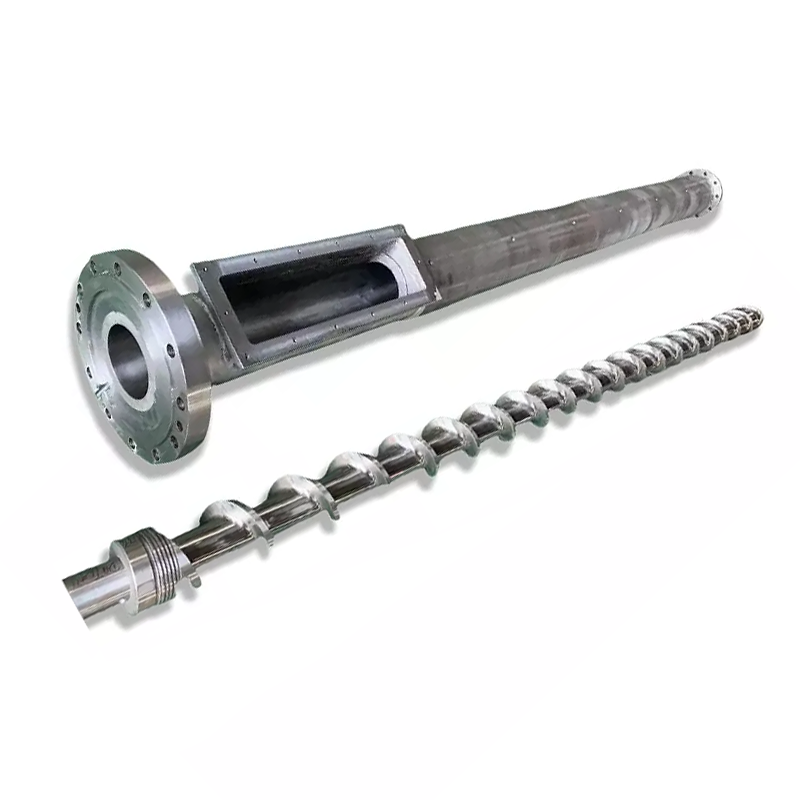
Yararlı bir teklif, çap ve fotoğrafla değil, PVC formülasyonu ve kurulu makineyle başlar. Bu kılavuz proses görevini, aşınmış parçaları ve kabul hedefini bir fabrikanın gerçekten üretebileceği bir satın alma spesifikasyonuna dönüştürür.
Yüksek dolgulu PVC için tarifin tamamını phr cinsinden, besleme yöntemini, son ürünü, gerekli çıktıyı, vida dönüşünü, merkez mesafesini, bağlantı boyutlarını ve hem vidaların hem de kovan deliklerinin aşınma haritasını belirtin. Gerçek aşınma görevine göre nitrürleme, krom kaplama veya bimetalik katman seçin. Fiyat belirleyici faktör haline gelmeden önce çizim ve muayene yöntemini onaylayın.

Vidayı tartışmadan önce ekstrüzyon işini tanımlayın
“Yüksek dolgulu PVC için paralel çift vida” tam bir spesifikasyon değil, bir ürün ailesidir. Hattın basınçlı boru mu, drenaj borusu mu, profil mi, levha mı yoksa köpük levha mı yaptığını bize söylemiyor. Ayrıca ekstruderin bileşiği mi hazırladığını yoksa şekillendirme kalıbını doğrudan mı beslediğini de atlar.
Bu ayrımlar namlu boyunca görevi değiştiriyor. Besleme, füzyon, dağıtıcı karıştırma, buharlaşma ve basınç oluşumu her hatta aynı şekilde gerçekleşmez. Tahrik, dişli kutusu, aşağı akış kalıbı ve soğutma ekipmanı, vida çekmenin kaldıramayacağı sınırlar getirir.
Fabrika görünümümüz:yalnızca dolgu yüzdesine dayalı bir geometri değişikliğini onaylamayız. Öncelikle mevcut çizginin neyi iyi yaptığını, nerede istikrarsız hale geldiğini ve hangi sonucun iyileştirilmesi gerektiğini soruyoruz. Mevcut ürün kabul edilebilirse ve görev değiştirme ise, kanıtlanmış geometriyi korumak, kanıt olmadan agresif bir karıştırma özelliği eklemekten daha güvenli olabilir.
Araştırmaya bir hedef seçerek başlayın: Orijinal görevi yeniden oluşturmak, ölçülen bir aşınma problemini düzeltmek veya yeni bir formülasyon ve çıktı tasarlamak. Üçünün de belirsiz bir talepte birleştirilmesi, tedarikçi tekliflerinin karşılaştırılmasını imkansız hale getirir.



Bir fabrika yalnızca aldığı formülasyona göre tasarım yapabilir
PVC için “%30 dolgu” yeterince kesin değildir. İçerikleri normalde phr olarak yazılan yüz reçine başına parça cinsinden belirtin ve eğer dahili kontrol sisteminiz ağırlık yüzdesini kullanıyorsa bitmiş karışım bileşimini de sağlayın. İki ifade aynı paydayı paylaşmıyor.
PVC reçine kalitesini, kalsiyum karbonat veya diğer dolgu kalitesini, dolgu üreticisi tarafından sağlanan parçacık bilgilerini, stabilizatör sistemini, yağlayıcıları, işleme yardımcılarını, darbe değiştiricileri, pigmentleri ve geri dönüştürülmüş içeriği kaydedin. Gerçek kuru karışımın yığın yoğunluğunu ve besleme formunu ekleyin. Tesis reçeteleri değiştirirse yalnızca en kolay dereceyi göndermek yerine çalışma aralığını listeleyin.
Hattın geri kalanı önemlidir çünkü doldurulmuş tozun vidalara tutarlı bir şekilde ulaşması gerekir. Yayınlanmış bir Battenfeld-cincinnati sisteminde, tebeşir dozaj yolunda köprüleşmeyi önlemek için karıştırıcılar, gravimetrik izleme ve 30 ila 100 parça tebeşir için uyarlanmış bir vida geometrisi kullanıldı. Bu örnek twinEX 93-34 serisine özeldir ancak tedarik dersi geniş kapsamlıdır: besleyici tasarımı ve vida tasarımı birlikte gözden geçirilmelidir.
Katkı maddeleri aynı zamanda işleme işini de değiştirir. Arkema'nın yüksek dolgulu PVC zemin kaplama formülasyonu üzerine yayınlanmış çalışması, özel bir işleme yardımcısını yüksek kalsiyum karbonat seviyelerinde füzyon ve tutarlı eriyik işlemeyle birleştiriyor. Aynı dolgu maddesinin reçine ve katkı paketi değiştiğinde farklı davranabileceğini hatırlatmak isteriz.

Yeni bir yüksek dolgulu PVC projesi mi hazırlıyorsunuz?Gerekirse tarifi bir gizlilik sözleşmesi kapsamında, ayrıca çizim ve hedef ürünle birlikte gönderin. Daha sonra vidayı ve kovanı tanımlanmış bir işleme görevinin parçası olarak tartışabiliriz.
Formülasyon ve çizim gönderPVC paralel ürününü görüntüleyinDöndürmeyi, el kullanımını ve makine arayüzünü kilitleyin
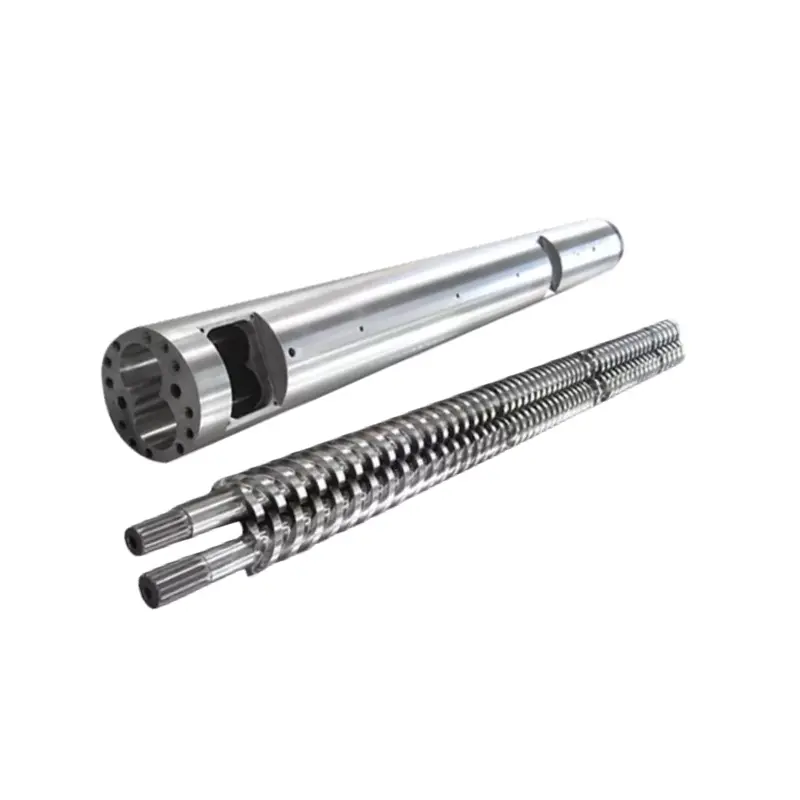
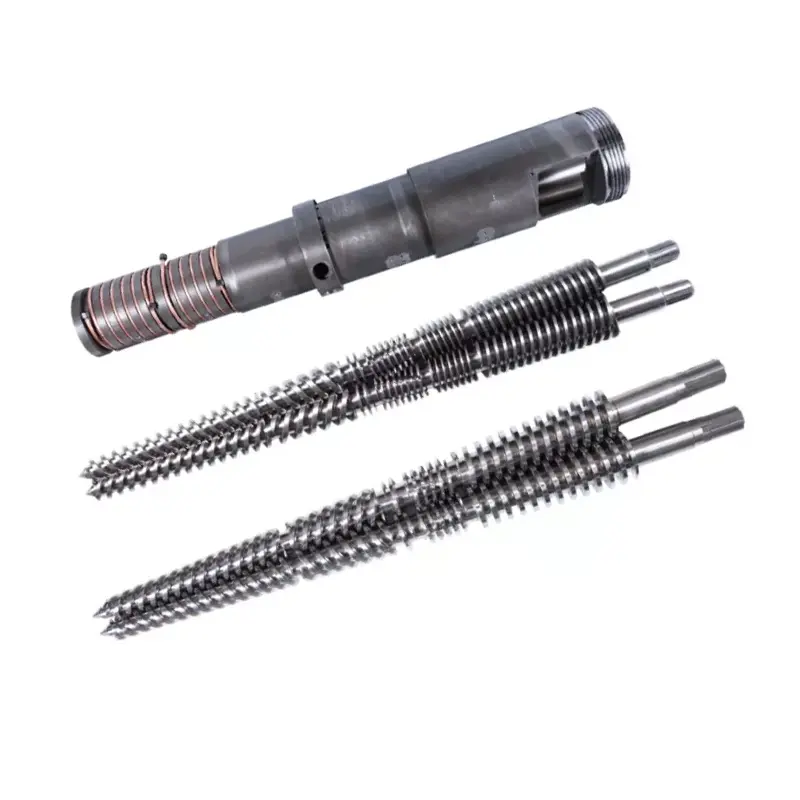
Nanhaiya her ikisini de sağlıyorbirlikte dönen paralel çift vidalı varillerVeters yönde dönen paralel çift vidalı variller. Bunlar farklı mekanik konfigürasyonlardır. Bir tedarikçi bitmiş PVC ürününün fotoğrafından doğru sonucu çıkarmamalıdır.
Değiştirmek için vida dönüşünü çizimde belirtilen bakış yönüne göre tanımlayın. Vida kullanım durumunu, aşama işaretlerini, merkez mesafesini, dış ve kök çaplarını, çalışma uzunluğunu, şaft bağlantısını, spline veya anahtar ayrıntılarını, baskı yüzeylerini ve namlunun sekiz şeklindeki delik geometrisini ekleyin.
Ardından her arayüzü tanımlayın: besleme açıklığı, havalandırma, ısıtma ve soğutma bölgeleri, termokupl delikleri, flanş cıvata düzeni, dişli kutusu yüzü, kesici plaka veya kalıp bağlantısı, destekler ve genel kurulum zarfı. Küçük bir ihmal, iyi işlenmiş bir setin hatta uymasını engelleyebilir.
| Alan | Asgari kanıt | Kaldırılması gereken yaygın belirsizlik |
|---|---|---|
| Vida çifti | Onaylı çizim, sol ve sağ tanımlama, döndürme, el tercihi, fazlama ve bağlantı | İzleyicinin hangi sonla karşı karşıya olduğunu belirtmeden belirtilen rotasyon |
| Namlu delikleri | Merkez mesafesi, delik profili, eksenel boyutlar, bağlantı noktaları ve flanş verileri | Sekiz şeklindeki profilin tamamını tanımlamak için kullanılan bir nominal delik çapı |
| Gümrükleme | Test koşuluyla birlikte belirtilen vidadan namluya ve vidadan vidaya açıklıklar | Tedarikçinin aşınmış parçalardan orijinal açıklığı yeniden oluşturması bekleniyor |
| Arayüzler | Dişli kutusu, besleme, havalandırma, ısıtma, soğutma ve kalıp bağlantı çizimleri | Boyutları, verileri veya iplik özellikleri olmayan fotoğraflar |
| Montaj kontrolü | Çift numaraları, zamanlama işaretleri, kurulum prosedürü ve makine üreticisi gereksinimleri | Bağımsız yedek parça olarak değerlendirilen iki vida |
Bir alıcı yalnızca aşınmış vidalar gönderdiğinde, mevcut olanı ölçebiliriz ancak aşınma zaten zemini, uçuş profilini ve açıklığı değiştirmiştir. Her iki bileşenin onaylı çizimini, makine verilerini ve ölçümlerini tercih ediyoruz. Aşınmış geometriye sadece sandıktaki tek örnek olduğu için orijinal tasarım diyemeyiz.


Model tablosunu bir vaat olarak değil, bir tarama aracı olarak kullanın
Bizimparalel çift vida aralığı75 ila 130 mm arasında beş yaygın modeli listeler. Yayınlanan PVC üretim aralıkları, alıcının başlangıç platformunu belirlemesine yardımcı oluyor. Formülasyonun, besleyicinin, kalıbın ve tahrik incelemesinin yerini almazlar.
| Modeli | Vida çapı | Ö/Ü | PVC çıkış kapasitesi | Vida hızı | Tahrik motoru |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26'dan 36'ya | 220 ila 350 kg/saat | 45 dev/dak | 45 kW |
| NHY90 | 90mm | 26'dan 36'ya | 280 ila 460 kg/saat | 45 dev/dak | 55 kW |
| NHY110 | 110mm | 26'dan 36'ya | 350 ila 650 kg/saat | 45 dev/dak | 75 kW |
| NHY120 | 120mm | 26'dan 36'ya | 500 ila 800 kg/saat | 45 dev/dak | 110 kW |
| NHY130 | 130mm | 26'dan 36'ya | 680 ila 1.000 kg/saat | 45 dev/dak | 132 kW |
Yüksek dolumlu bir tarif, toplu beslemeyi, füzyon davranışını, tork talebini, aşınmayı ve kalıp basıncını değiştirebilir. Bu nedenle mevcut üretim kaydının istikrarlı olmasını istiyoruz. Tek başına istenen çıktıdan çok daha iyi bir boyutlandırma referansı sağlar.
Mevcut bir ekstruder için dişli kutusu ve namlu arayüzü normalde boyuta katalogdan önce karar verir. Yeni bir satır için çıktı hedefinin adlandırılmış bir reçete ve ürün kabul standardına bağlanması gerekir. Fiyat teklifinde kabul edilen formülasyon ve ürün olmadan kg/saat listeleniyorsa bu rakamın uygulanması zordur.
Aşınma haritasından aşınma korumasını seçin
The Nanhaiya PVC paralel çift vidalı namlulistelenen temel malzemesi olarak 38CrMoAlA kullanır ve nitrürlenmiş, krom kaplamalı ve bimetalik özellikler sunar. Bunlar farklı yapılardır. Bunları yalnızca en büyük sertlik numarasıyla karşılaştırmak kötü satın alma uygulamasıdır.
| Mülk | Yayınlanan değer | Bunu sıraya koy |
|---|---|---|
| Temel malzeme | 38CrMoAlA | Bileşen, çelik kalitesi ve gerekli malzeme belgesi |
| Isıl işlem sertliği | HB260 ila 320 | Test yeri, yöntemi ve kabul kaydı |
| nitrürleme sertliği | HV950 ila 1000 | İşlenmiş yüzey, ölçüm yöntemi ve kabul noktaları |
| Nitrürleme derinliği | 0,50 ila 0,70 mm | Vaka derinliği tanımı ve doğrulama yöntemi |
| nitrürleme kırılganlığı | 1. derece veya daha düşük | Uygulanabilir test yöntemi ve kaydı |
| Pürüzlülük | Ra0,4 | Yüzey, yön, kesme ve alet |
| Vida düzgünlüğü | 0,015mm | Veri, ölçülen uzunluk, destek koşulu ve yöntemi |
| Krom kaplama sertliği | HV 950 veya üzeri | Kaplama alanı ve muayene yeri |
| Krom kalınlığı | 0,05 ila 0,10 mm | Çizim bölgeleri ve bitmiş kalınlık gereksinimi |
| Bimetal sertliği | HRC60 ila 65 | Alaşım alanı, katman kimliği ve test konumu |
| Bimetal derinliği | 2,0 ila 3,0 mm | Korunan bölgeler ve derinlik doğrulaması |
HV ve HRC farklı sertlik ölçekleridir; listelenen katman derinlikleri de büyük ölçüde farklılık gösterir. İnce bir sert yüzey ve daha derin bir alaşım tabakası, tek bir hücre okunarak sıralanamaz. Fiyat teklifi; bileşeni, tam olarak korunan bölgeleri, işlemden sonraki bitmiş boyutları ve kabul için kullanılan belgeyi tanımlamalıdır.
Doldurucu adı da yetersiz. Yükleme, parçacık özellikleri, topaklanma, geri dönüştürülmüş kirlilik ve yerel basınç, aşınma modelini etkiler. Coperion'un bileşim ekipmanına yönelik aşınma kılavuzu, erimeyi, aşındırıcı karışımı ve basınç oluşumunu ağır gerilimli bölgeler olarak vurgulamaktadır. Değiştirme emrinin yararlı ilkesi, süreç ve ölçümlerin belirlediği bölgeleri korumaktır.


Teklif talebine nitrürleme veya bimetalik korumanın dahil olup olmadığından emin değil misiniz?Her iki vidanın ve namlunun fotoğraflarını ve ölçüm haritasını gönderin. Yüzey teklifinin tanımlanmış bir nedeni olması için dolgu derecesini, phr'yi ve üretim geçmişini ekleyin.
Malzeme ve tedavi hakkında bilgi alınNanhaiya üretim ekipmanlarını görünHer iki vidayı ve her iki deliği belirtilen konumlarda ölçün
Bir aşınma raporu her değerin nereden alındığını göstermelidir. Parçaları temizleyin, sabit bir inceleme sıcaklığına ulaşmalarını sağlayın, besleme ucunu işaretleyin ve eksenel istasyonları numaralandırın. Kararlaştırılan bir yöntemi kullanarak her iki vidayı, her iki namlu lobunu ve kritik vida-vida ilişkisini ölçün.
Coperion'un ZSK ve STS namluları için yayınlanmış teşhis yaklaşımı temiz, soğuk namluları gerektirir ve delik ölçümünü belirli boyutlarda video incelemeyle birleştirir. Ekipmanınız ve yönteminiz farklı olabilir ancak disiplin sağlamdır: boyut ve yüzey durumu birlikte kaydedilmelidir.
| Kayıt | Neden rapora ait? | Desteklediği karar |
|---|---|---|
| Eksenel istasyon haritası | Minimum veya maksimum değerin konumunu kaybetmesini önler | Yerel onarım, bölge koruması veya tam değiştirme |
| Her iki vida profili | Asimetrik aşınma gösterir ve sol/sağ kimliğini korur | Bir parçayı değiştirin, eşleştirin veya hizalamayı araştırın |
| Her iki namlu lobu | Yeni bir vidanın hala aşırı delik açıklığıyla çalışıp çalışmayacağını ortaya çıkarır | Yalnızca vidalar ve eşleşen vida ve kovan seti |
| Yüzey görüntüleri | Çizilme, çukurlaşma, kaplama kaybı ve malzeme birikintilerini belgeler | Boyutsal aşınmayı yüzey veya temizlik sorunundan ayırın |
| Çalışma eğilimi | Fiziksel durumu çıkış, yük, basınç ve ürün kalitesiyle birleştirir | Bildirilen üretim sorununa aşınmanın neden olduğunu doğrulayın |
Çıkış kaybı, dengesiz basınç, aşırı ısınma ve ürünün kötü görünümü incelemeyi haklı gösterebilir ancak bunlar vidanın aşınmış olduğunu kanıtlamaz. Mevcut satırı stabil bir referans tarifle karşılaştırın. Bir bileşeni suçlamadan önce beslemeyi, ısıtıcıları, sensörleri, havalandırmayı, kalıp kısıtlamasını ve tahrik durumunu kontrol edin.
Namlu aşınmışsa, yalnızca yeni vidaların takılması, çalışma aralığının ilk günden itibaren amaçlanan durumun dışında kalmasına neden olabilir. Alıcıya, yeni parçaların ölçmediğimiz bir boşluğu geri getirebileceğini söylemektense, yalnızca vidalı bir siparişi kaybetmeyi tercih ederiz.
Teklifleri alaşım etiketine göre değil, kapsama göre karşılaştırın
Her tedarikçiyi aynı sorgulama sayfasına koyun. Bir teklifte namlu, vida çifti, işlem, muayene raporları ve nakliye koruması yer alırken diğerinde yalnızca "bimetal çift vida" listeleniyorsa fiyatlar karşılaştırılamaz.
| Teklif satırı | Kabul edilebilir tanım | Teklifi iade etme nedeni |
|---|---|---|
| Bileşen kapsamı | Sol vida, sağ vida, kovan, aksesuarlar ve hariç tutulan öğeler | Tedarik faturası olmadan “bir set” |
| Geometri | Çizim revizyonu ve kritik boyutlar listelendi | Yalnızca çap ve L/D |
| Malzeme | Temel çelik ve işleme veya alaşım bölgeleri belirlendi | Derecesi veya konumu olmayan “birinci sınıf alaşım” |
| Denetleme | Üzerinde anlaşmaya varılan boyutlar, yöntemler, kayıtlar ve kabul noktaları | Ölçülebilir kriterlerin olmadığı "yüksek hassasiyet" |
| Performans denemesi | Tarif, besleme, kalıp, çıktı penceresi, makine limitleri ve ürün kontrolleri tanımlandı | Test koşulu olmadan çıktı vaadi |
| Ticari kapsam | Fiyat esası, paketleme, teslimat esası, belgeler ve listelenen hizmet sınırları | Çözülmemiş teknik istisnalar ile düşük birim fiyat |
Bir gereksinimi sessizce değiştirmek yerine tedarikçinizden çiziminizdeki her sapmayı işaretlemesini isteyin. Önerilen bir iyileştirme değerli olabilir, ancak bir nedeni olan bir revizyon olarak görünmelidir. Bu, parça aylar sonra makineye ulaştığında satın alma, bakım ve üreticiyi korur.


Üretimden önce muayene ve devreye alma konusunda anlaşmaya varın
Onaylanan çizim satın alma işleminin merkezidir. Malzeme gereksinimini, yüzey işleme bölgelerini, boyut raporunu, sertlik veya katman doğrulama yöntemini, çift tanımlamasını ve paketleme gerekliliklerini ekleyin. Gönderiyle birlikte hangi belgelerin seyahat edeceğini tanımlayın.
Kurulum için ekstruder üreticisinin hizalama, açıklık, ısıtma ve başlatma prosedürlerini izleyin. Makine prosedürünün gerektirdiği şekilde dönemeyen bir vida çiftini zorlamayın. Tahrik torkunu uygulamadan önce uyumu, zamanlamayı ve montajı araştırın.
Bir üretim kabul denemesinin adlandırılmış bir formülasyona ve besleme koşuluna ihtiyacı vardır. Gerçek verimi, vida hızını, motor yükünü veya tork göstergesini, kafa basıncını, sıcaklık davranışını, havalandırma durumunu ve bitmiş ürün kontrollerini kaydedin. Ürün boru veya profil ise çıktının satılabilir olup olmadığına karar veren boyut ve görünüm kriterlerini ekleyin.

Bize, tasarlayabileceğimiz yüksek doluluklu bir PVC RFQ gönderin
Makine modelini, çizimi, döndürme ve aşamalandırma ayrıntılarını, phr cinsinden tam tarifi, dolgu derecesini, geri dönüştürülmüş içeriği, mevcut çalışma kaydını, ürün hedefini ve aşınma ölçümlerini ekleyin. Aslına sadık bir değişime mi yoksa belgelenmiş bir geometri incelemesine mi ihtiyacınız olduğunu bize bildirin.
RFQ paketini e-postayla gönderinWhatsApp'ta tartışınSorgulama sayfasını aç
Zhoushan Nanhaiya Plastik Makine Co, Ltd
Ürünler:Paralel ikiz vidalar | PVC paralel çift vidalı variller | PVC boru paralel vida varilleri
E-posta:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blok C, No. 2 Batı Bölümü, Xingzhou Bulvarı, Dinghai Bölgesi, Zhoushan Şehri, Zhejiang Eyaleti, Çin.
Servis bilgileri | Üretim ekipmanları | Şirket Profili
Sık sorulan sorular
Yüksek dolgulu PVC paralel çift vidalı namluyu teklif etmek için hangi bilgilere ihtiyaç vardır?
Makine üreticisini ve modelini, mevcut çizimleri, vida dönüşünü, merkez mesafesini, bağlantı ayrıntılarını, komple PVC formülasyonunu, phr'de dolgu yüklemesini, geri dönüştürülmüş içeriği, ürün ve kalıp bilgilerini, çıktı hedefini, işletim kayıtlarını ve eski parça ölçümlerini gönderin. Ele almaya çalıştığınız başarısızlığı veya gelişmeyi belirtin.
Hangi dolgu seviyesi yüksek dolgulu PVC olarak sayılır?
Evrensel bir satın alma eşiği yoktur. Her bir bileşeni yüz reçine başına parça olarak belirtin ve bitmiş karışım bileşimini sağlayın. Phr'yi yüksek kalsiyum karbonat gibi belirsiz bir tanımla değiştirmeyin çünkü bu etiketi taşıyan iki tarif farklı besleme, füzyon ve aşınma görevleri yaratabilir.
Doldurulmuş PVC için bimetalik bir vida her zaman nitrürlenmiş bir vidadan daha mı iyidir?
Hayır. Tedavi seçimi dolgu özelliklerine, yüklemeye, kirletici maddelere, aşınma konumuna, geometriye ve gerekli bakım planına bağlıdır. Nitrasyon, krom kaplama ve bimetalik katmanlar, sertlik ölçeği ve katman derinliği açısından farklılık gösterir; bu nedenle, tek bir sertlik numarası yerine tüm özellikleri karşılaştırın.
Nanhaiya'nın model tablosundan vida boyutunu tek başıma seçebilir miyim?
Model tablosunu başlangıç aralığı olarak kullanın. Nihai boyutlandırma, gerçek formülasyonu, besleme yöntemini, ürünü, kalıp direncini, tahrik limitlerini ve kabul çıktısını hesaba katmalıdır. Nominal çap veya katalog kapasitesi, proses görevinin tamamını tanımlamaz.
Aşınmış vidaları tek üretim referansı olarak gönderebilir miyim?
Bunu önermiyoruz. Aşınmış bir numune hem orijinal geometriyi hem de hizmet sırasında biriken hasarı kaydeder. Mevcut olduğunda onaylı çizimi sağlayın, ardından bunu temiz ölçümler, fotoğraflar ve çalışma geçmişiyle destekleyin; böylece değişim, tasarım olarak aşınmayı yeniden yaratmaz.
Sadece vidaları değiştirip eski namluyu saklayabilir miyim?
Yalnızca her iki vidayı ve her iki namlu deliğini tanımlanmış eksenel konumlarda ölçtükten sonra. Aşınmış bir namlunun içinde çalışan yeni vidalar, aşırı açıklığı ve kararsız çıktıyı koruyabilir. Karar, eşleşen bir aşınma raporuna ve makine üreticisinin montaj gereksinimlerine göre verilmelidir.
Nanhaiya hem birlikte dönen hem de ters yönde dönen paralel çift vidalı variller sağlıyor mu?
Evet. Nanhaiya, birlikte dönen ve ters yönde dönen paralel çift vidalı namlu ürünlerini listeliyor. Değiştirme sorgusu, tedarikçiden bunları malzeme adından çıkarmasını istemek yerine kurulu konfigürasyonu, dönüş bakış açısını, kullanım durumunu, fazlamayı ve sürücü bağlantısını tanımlamalıdır.
Kurulumdan sonra çıktı nasıl kabul edilmelidir?
Üretimden önce tarif, besleme yöntemi, kalıp, çıktı penceresi, ürün kalite kontrolleri ve makine limitleri üzerinde mutabakata varın. Hizmete alma sırasında, kararlaştırılan koşula göre gerçek verimi, yükü, basıncı, sıcaklık davranışını ve bitmiş ürün kalitesini kaydedin. Katalog verileri tanımlanmış bir kabul denemesinin yerine geçmemelidir.
Çalışma prensipleri için bizim ile devam edinparalel çift vidalı ekstruder kılavuzu. Ekstruder türlerinin daha geniş bir karşılaştırması için bkz.çift vidalı ekstruder seçim kılavuzu.