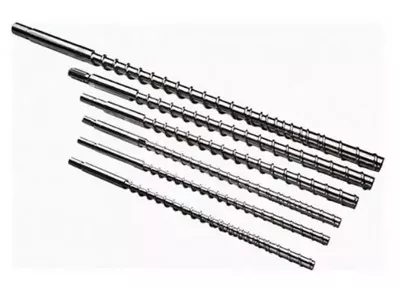
Konik ve paralel çift vidalı ekstruderler: neyi karşılaştırıyoruz?
Konik çift vidalı ekstruder nedir?
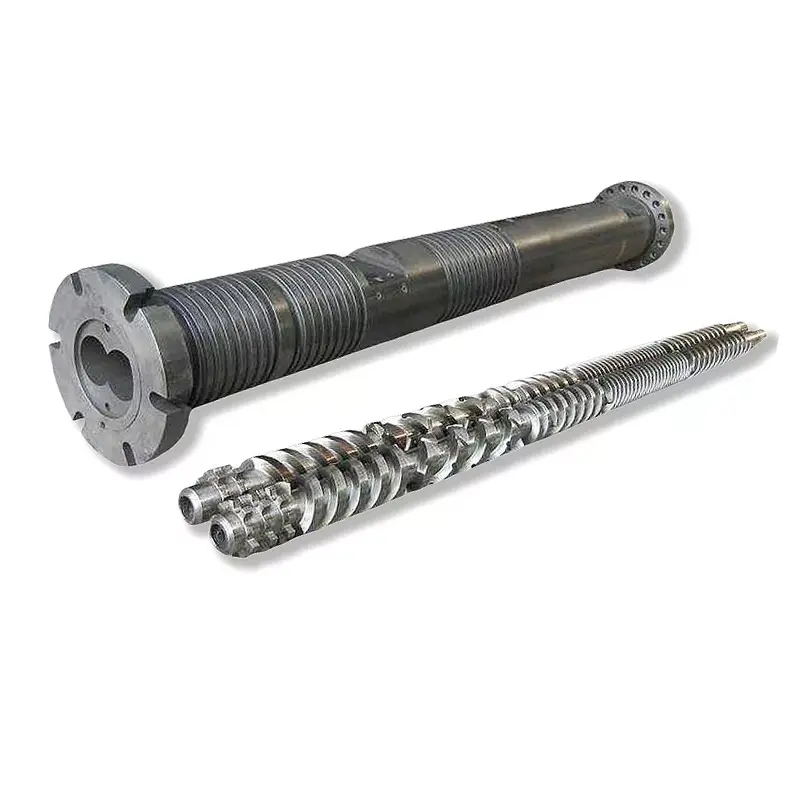
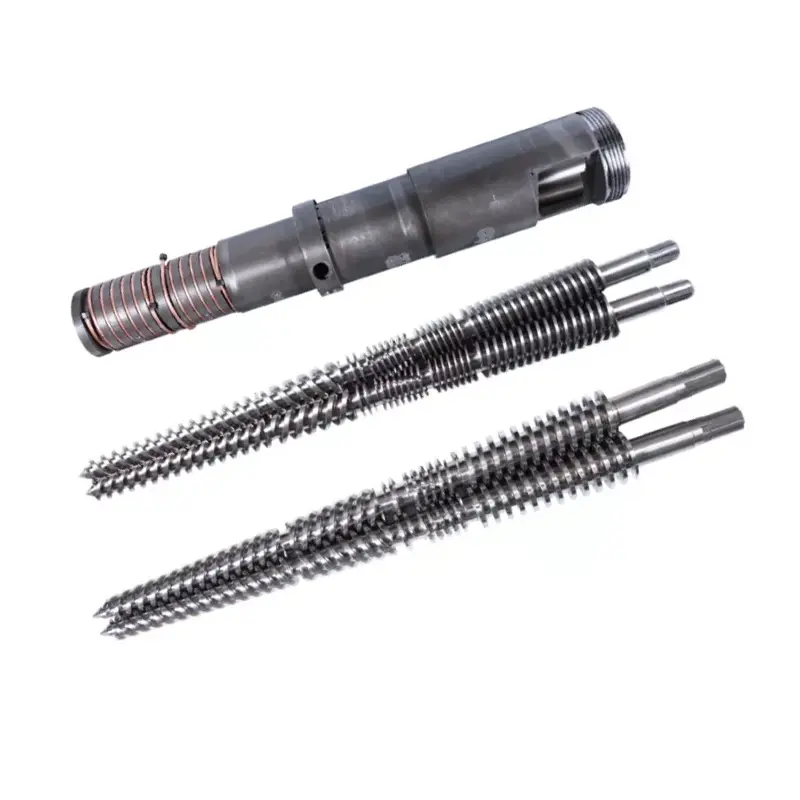
Konik çift vidalı ekstruderde dış çapı işlem uzunluğu boyunca değişen vidalar bulunur. Burada tartışılan geleneksel PVC düzenlemesinde besleme ucu daha büyük, boşaltma ucu ise daha küçüktür. "Konik vidalı ekstruder" gibi bir açıklama hala dönme yönünü, birbirine geçen düzenlemeyi ve uygulamayı onaylanmayı beklemektedir.
Paralel çift vidalı ekstruder nedir?
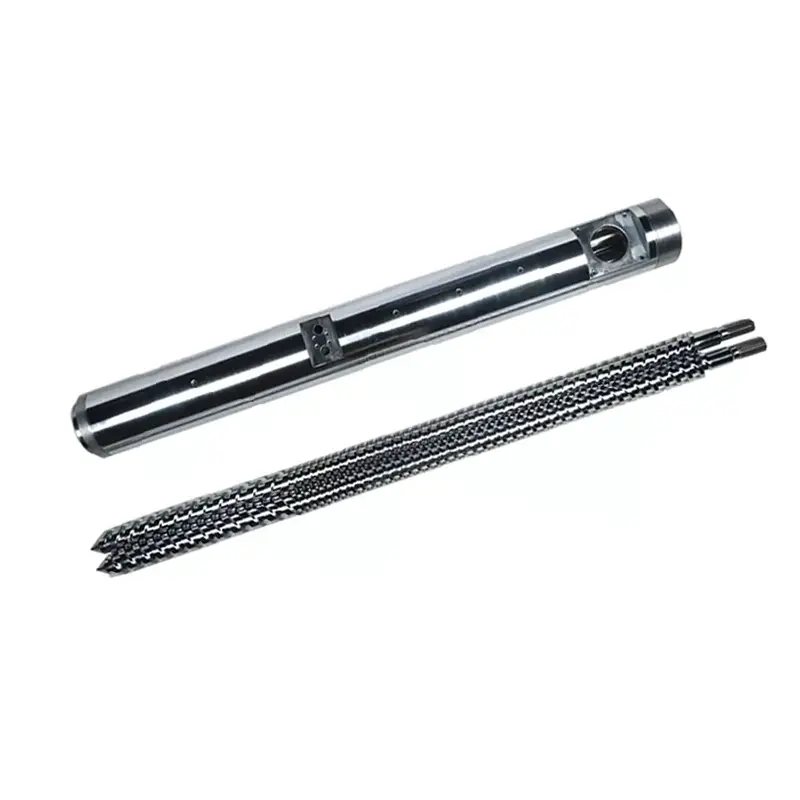
Paralel çift vidalı ekstruder, paralel vida eksenlerine ve işleme bölümü boyunca sabit bir nominal dış çapa sahiptir. Kanal geometrisi yine de değişebilir. "Paralel" kelimesi, vidaların birlikte mi yoksa zıt yönlerde mi döndüğünü veya makinenin birleştirme veya doğrudan ürün ekstrüzyonu için tasarlanıp tasarlanmadığını size söylemez.
Nastaj ve Wilczyński, birlikte dönen ve ters yönde dönen çift vidalı ekstrüzyonuTers yönde dönen ekstrüzyonun ölçeğinin büyütülmesine ilişkin 2024 araştırması. Tartışmaları, PVC tozu işlemenin önemli bir ters yönde dönen uygulama olduğunu tanımlamaktadır. Bu süreç ayrımı anlamlı bir karşılaştırmanın başlangıç noktasıdır.
Satın alma görevini tutarlı tutun
PVC kuru karışım ekstrüzyonu için, aynı ürün gereklilikleri kapsamındaki ilgili konik ve paralel konfigürasyonları karşılaştırın. Her ikisinin de paralel vidaları var diye, yüksek hızlı birlikte dönen bileşim iddiasını ters yönde dönen bir boru makinesine aktarmayın. Göreviniz bileşik üretim ise daha geniş kapsamlı ürün yelpazemizi kullanın.malzeme ve ekstrüzyon sistemi seçim kılavuzuöncelikle süreci oluşturmak.
Yeni bir hat için makine tedarikçisinin tüm çalışma konfigürasyonunu tanımlaması gerekir. Yedek bileşenler için kurulu makine ve çizimleriyle başlıyoruz. Vida ve namlu teklifi tek başına farklı bir makine mimarisinin uygun olup olmadığını belirleyemez.
Geometri, merkez mesafesi ve model boyutları nasıl farklılık gösterir?
Yararlı geometrik ayrım, malzemenin nerede boşluğa sahip olduğu ve montajın nereye sığması gerektiğidir. Geleneksel konik düzenlemede vida eksenlerinin çapı ve aralığı işlem uzunluğu boyunca değişir. Paralel düzenlemede eksenler paralel kalır. Açıklamalardan hiçbiri kanal derinliğini, yerel sıkıştırmayı, çalışma açıklığını veya tam basınç görevini belirtmez.
Çap çifti bir kapasite derecelendirmesi değildir
Bizimkonik çift vidalı namlu serisiΦ65/Φ132 ve Φ80/Φ156 dahil çiftleri listeler. Sipariş vermeden önce çizimin hangi uçları tanımladığını ve ilgili işlem uzunluğunu onaylayın. İkinci rakamı boru çapı veya uzunluk/çap oranı olarak okumayın. L/D boyutsuzdur; çap bir uzunluk birimi taşır.
The PVC boru paralel vidalı varilsayfa, özelleştirme ile Φ45 ila Φ150 mm ve L/D 32 ila 38'i listeler. Bunlar o ürünün yayınlanan seçenekleridir. Eşdeğer bir konik boyut veya evrensel bir çıkış aralığı oluşturmazlar.
Tahrik ve destek düzenlemesini dahil edin
İşlem ünitesi çiziminin yanı sıra dişli kutusu çıkış düzenini, bağlantı ayrıntılarını ve izin verilen çalışma zarfını talep ediyoruz. Rulman alanı veya daha büyük besleme ucu çapı, doğrulanmış tork, hız ve itme kuvveti spesifikasyonunun yerine geçmez. Bir fotoğraftan mekanik kapasiteyi çıkarmak yerine tekliflerin tamamını karşılaştırın.


Konik ve paralel çift vidalı ekstruder: benzer bir karşılaştırma
Her iki konfigürasyon da aynı PVC işi için önerildiğinde değerlendirmeyi hak eder. Potansiyel avantajları ancak tedarikçinin gerçek vida profilini, ilerleme düzenlemesini, tahrik ve çalışma koşullarını tanımlamasından sonra faydalı hale gelir. Her satır için evrensel bir kazananı ödüllendirmek yerine teklifleri karşılaştırmak için aşağıdaki tabloyu kullanırız.
| Karar | Konik konfigürasyon | Paralel konfigürasyon | İstenecek kanıt |
|---|---|---|---|
| Malzeme alımı | Besleme ucu geometrisini ve amaçlanan toz karışımıyla kullanılabilir girişi kontrol edin. | Aynı karışım için besleme açıklığını, kanal profilini ve besleme sistemini kontrol edin. | Besleme formu, kütle yoğunluğu ve istikrarlı ilerleme hızı kaydı. |
| Füzyon ve termal geçmişi | Değişen geometriyi hız, dolgu ve sıcaklık kontrolü ile değerlendirin. | Seçilen işlem uzunluğunu ve yerel kanal geometrisini değerlendirin. | Tanımlanan malzeme, proses penceresi ve bitmiş ürün sonuçları. |
| Havalandırma | Havalandırma konumunu ve burada ihtiyaç duyulan proses koşullarını doğrulayın. | Havalandırma konumunu ve aşağı yönde basınç oluşturma görevini doğrulayın. | Deneme gözlemleri ve kabul edilen havalandırma sistemi koşulları. |
| Basınç ve tahrik yükü | Gerçek sürücü ve işlem birimi sınırlarını kullanın. | Gerçek sürücü ve işlem birimi sınırlarını kullanın. | Tedarikçi onaylı çalışma zarfı ve kalıp görevi. |
| Çıkış aralığı | Gerekli ürün boyutlarında kabul edilen çıktıyı onaylayın. | Kabul edilen çıktının aynı kalite sınırlarında olduğunu onaylayın. | Sabit minimum ve maksimum üretim noktaları. |
| Enerji | Aday çalışma noktasını ölçün. | Aday çalışma noktasını ölçün. | Belirtilen sınır ve zaman periyoduyla, kabul edilen kg başına kWh. |
| Aşınma ve değiştirme | Karşılaşan parçaları ve izin verilen ayar koşullarını inceleyin. | Her iki vidayı ve her iki namlu deliğini kontrol edin. | Konumlandırılmış aşınma haritası ve değiştirme kapsamı. |
| Yatırım | Kurulumu, yardımcıları ve gerekli üretim aralığını ekleyin. | Aynı proje kapsamını ekleyin. | Eşdeğer istisnaları ve kabul koşullarını içeren ayrıntılı teklifler. |
Özetindeparalel ve konik ekstrüzyonun karşılaştırılması, S. Seifert, PVC'nin son kullanımlarına göre konfigürasyonu, kalış süresini ve kesmeyi değerlendiriyor. Bu, sürece özgü bir karşılaştırmayı destekler; yeni bir satın alma için evrensel bir boru boyutu kesintisi veya enerji tasarrufu yüzdesi sağlamaz.
PVC formülasyonunuz kararı nasıl değiştirir?
Spesifikasyona makineye giren ve kalıptan çıkması gereken şeylerle başlayın. "Sert PVC" iki teklifi karşılaştırmak için fazla geniş kapsamlıdır. Reçine kalitesi, dolgu tipi ve yükleme, stabilizatör ve yağlama sistemi, geri dönüştürülmüş içerik, besleme formu ve hazırlama yöntemini talep ediyoruz. Deneme ve teklifin aynı malzemeyi tanımlaması için tarif revizyonunu kaydedin.
Kompozisyon birimlerini açık tutun
Phr cinsinden bir yükleme, tüm bileşiğin ağırlık yüzdesi değil, yüz kısım reçine başına kısım anlamına gelir. Basit bir bileşim örneği olarak, başka hiçbir bileşen içermeyen 100 kütle payı reçine artı 50 pay dolgu maddesi, toplam kütleye göre 50 ÷ 150 = %33,3 dolgu maddesi içerir. Başka bileşenlerin eklenmesi bu yüzdeyi değiştirir. Bu aritmetik her iki makine için de güvenli bir yükleme sağlamaz.
Yem tutarlılığının nasıl değerlendirileceğini sorun. Yığın yoğunluğundaki veya yem hazırlamadaki bir değişiklik, değişmeyen bir polimer adının arkasına saklanmak yerine kaydedilmelidir. Bir tedarikçi farklı bir geometri tavsiye ediyorsa, tanımlanan malzeme durumuna ve üretim görevine bağlı bir açıklama isteyin.
Yararlı bir füzyon ve havalandırma penceresi tanımlayın
Nastaj ve Wilczyński'ninters yönde dönen ekstrüzyon çalışmasısıcaklığı, erime gelişimini ve verimi birleşik ölçeklendirme hedefleri olarak ele alır. Aynı zamanda birbirine geçen sistemlerdeki sızıntı akışlarını da açıklar. Bu nedenle, boş bir kanal hacminden sürecin tamamını çıkaramayacağız veya ünite boyunca malzeme gelişimini dikkate almadan vida hızını belirtmeyeceğiz.
Hangi basınç ve malzeme-sıcaklık okumalarının alınacağını, bunların nereden alınacağını ve ürün numunelerinin bu okumalarla nasıl ilişkilendirileceğini kabul edin. Namlu ayar noktaları tek başına bu kaydı sağlamaz. Yararlı bir çalışma penceresi, yalnızca makinenin nerede çalışmaya devam ettiğini değil, gerekli ürünün geçtiği koşulları da tanımlar.
Ürün testlerini gerçek kapsamları dahilinde kullanın
ASTM D2152-23Sert PVC boru ve kalıplanmış bağlantı elemanlarında aseton daldırma yoluyla füzyonun yeterliliğini ele alır. Yayınlanan sınırlamalar, termal bozulmayı yeterli füzyondan ayırt edemediğini ve diğer fiziksel veya kimyasal testlerin yerini almadığını söylüyor. Genel bir ürün kalitesi sertifikası değildir. Uygulanabilir solvent testleri kalifiye personele ve gerekli güvenlik kontrollerine aittir.
İlgili bir katı duvarlı PVC-U basınçlı boru projesi için,ISO 1452-2:2009boru özelliklerini ve ilgili test parametrelerini belirtir. Vida geometrisini seçmez. Kabul edilen çıktının ne olduğuna karar vermeden önce geçerli ürün standardı, baskı ve pazar gereklilikleri üzerinde mutabakata varın.
Ekstrüderi satılabilir çıktıya göre boyutlandırın
Üretim hedefi ürün programından gelmelidir. Yalnızca en büyük boruyu veya en yüksek katalog numarasını değil, gerekli çıkış aralığını da isteriz. Yüksek çıktı noktalarından birini karşılayan bir hattın, daha küçük ürünler, daha yavaş çalışma veya farklı bir formülasyon için yine de ayrı bir incelemeye ihtiyacı olabilir.
Hat hızını kütle akışına çevirin
Sürekli bir ürün için metre başına gerçek kütleyi hat hızıyla çarpın ve dakikaları saatlere dönüştürün. Belirtilen ürün ağırlığını veya doğrulanmış bir ölçümü kullanın. Gerçek bir satın alma gereksinimini hesaplarken genel bir yoğunluk veya duvar kalınlığı varsaymayın.
Gerekli ürün akışı (kg/saat) = metre başına kütle (kg/m) × hat hızı (m/dak) × 60
3,0 m/dakikada 2,0 kg/m ağırlığındaki örnek bir boru için hedef 360 kg/saattir. 4,0 m/dak'da aynı ürünün 480 kg/saat'e ihtiyacı vardır. Bunların Nanhaiya denemesinin sonuçları değil, planlama girdileri olduğu varsayılmaktadır. Her iki hesaplama da bize belirli bir konik veya paralel makinenin kalite gerekliliğini karşılayıp karşılamayacağını söylemez.
Hattın geri kalanını kontrol edin
Giriş yönündeki karıştırma ve yem hazırlama işlemlerini, ardından akış yönündeki kalibrasyonu, soğutmayı, taşıma ve kesme işlemlerini gözden geçirin. Sorumlu ekipman tedarikçilerinden önerilen üretim noktalarını onaylamalarını isteyin. Mevcut bir soğutma bölümü yalnızca mevcut ürün hızını destekliyorsa, daha fazla ekstruder çıkışının onaylanması, daha yüksek bir hat hızının onaylanması anlamına gelmez.
Basınç görevi de karşılaştırmaya dahildir. İstenilen kg/saat aynı kalsa bile ürünün veya kalıbın değiştirilmesi makinenin görevini değiştirebilir. Kapasite talebinin yorumlanabilir kalması için her üretim noktasıyla birlikte işleme ve ölçüm konumlarını kaydedin.
Bir üretim aralığını karşılaştırın
Gerekli aralığı kabul edilebilir ürünle gösterebilecek konfigürasyonu kısa listeye alır ve ardından maliyetlerini karşılaştırırız. Rastgele bir güvenlik yüzdesi eklemeyin ve seçilen makineyi çağırın. Herhangi bir yedek kapasite, tedarikçinin incelediği, gelecekteki tanımlı bir ürüne, göreve veya işletme gereksinimine karşılık gelmelidir.
Enerjiyi, aşınmayı ve toplam işletme maliyetini karşılaştırın
Motor değeri, ölçülen bir enerji faturası değil, bir kapasite spesifikasyonudur. Faydalı bir çift vidalı ekstruder enerji tüketimi karşılaştırması için ölçüm cihazının neleri içerdiğini tanımlayın: tahrik ve ısıtıcılar, komple ekstruder veya tüm hat. Bu sınırı değiştirmeyin ve başlatma ve reddedilen üretimin dahil olup olmadığını belirtin.
Enerjiyi kabul edilen ürüne bölün
Spesifik enerji (kabul edilen kWh/kg) = aralık sırasında ölçülen enerji ÷ aynı aralık sırasında kabul edilen ürün kütlesi
Aşağıdaki bir saatlik örnek varsayımsaldır. Her iki aday da aynı ürün kabul kriterlerini ve enerji sayacı sınırını kullanıyor. Brüt verim ve kabul edilen çıktı verimliliğinin neden farklı sonuçlara yol açabileceğini gösterir.
| Bir saatlik planlama örneği | Aday A | Aday B |
|---|---|---|
| Belirtilen sınır dahilindeki enerji | 100 kWh | 120 kWh |
| Brüt ürün kütlesi | 500 kg | 600 kg |
| Kabul edilen ürün kütlesi | 480 kilo | 540 kilo |
| Brüt kg başına enerji | 0,200 kWh/kg | 0,200 kWh/kg |
| Kabul edilen kg başına enerji | 0,208 kWh/kg | 0,222 kWh/kg |
B, aralıkta daha fazla kabul gören materyal sunar; A, kabul edilen kilogram başına daha az enerji kullanır. Bu bir satın alma değiş tokuşudur, her iki geometrinin de kazandığının kanıtı değildir. Talep edilen üretim oranını belirtin ve karşılaştırmayı üretim programıyla ilgili çalışma noktalarında tekrarlayın.
Aşınma korumasını ayrıca belirtin
BizimPVC panel konik ürün sayfası38CrMoAlA ve nitrürleme veya bimetalik arıtma seçeneklerini listeler. Bu seçimler hizmet ömrü çarpanını oluşturmaz. Yalnızca alaşım etiketiyle seçim yapmak yerine, çalışma yüzeylerini, malzeme sistemini ve denetim gerekliliklerini gerçek formülasyona ve aşınma konumuna göre belirleriz.
Reddedilen malzemeyi, değiştirme süresini, planlı bakımı ve değiştirme kapsamını maliyet karşılaştırmasına dahil edin. Bu girdiler için gerçek işletme kayıtlarını veya açıkça tanımlanmış tahminleri kullanın. Daha düşük bir satın alma fiyatı, önerilen düzeneğin üretim aralığını karşılayıp karşılamadığını veya kurulu ekipmana uyup uymadığını yanıtlamaz.
PVC uygulamanız için çift vidalı ekstruder nasıl seçilir
Bizim önerimiz, süreç veya mekanik deliller tarafından henüz dışlanmadığı durumlarda, her iki geometrinin de kısa listede tutulmasıdır. Daha sonra gerçek uygulamayı kullanarak uygun olmayan konfigürasyonları kaldırın. "Boru", "profil" ve "karton" ekstrüzyon spesifikasyonlarının tamamını değil, ürün ailelerini tanımlar.
PVC boru ekstrüzyonu
Her ikisini de yayınlıyoruzPVC boru konik vida varilve birPVC boru paralel vidalı varil. Bu, her boyutun her boruya uygun olacağı sözünü vermek değil, konfigürasyonları karşılaştırmak için bir nedendir. Ürün boyutları, formülasyon, basınç görevi ve gerekli kararlı çıkış noktalarıyla başlayın.
Konik boru sayfasında 16 ila 63 mm, 50 ila 110 mm ve 90 ila 160 mm uygulama bantları bulunmaktadır. Bu sayılar listelenen boru uygulamalarını açıklamaktadır. Bunlar vida çapları değildir ve konik makineler için evrensel bir maksimum boru boyutu oluşturmazlar.
Profiller ve panolar
Profil için kesit çizimini, metre başına ağırlığı, kalibrasyon düzenlemesini ve boyut kabul gerekliliklerini ekleyin. Bir levhanın katı mı yoksa köpüklü mü olduğunu belirleyin ve kabul edilen kalınlığı, ilgili olduğu yerde yoğunluğu, yüzey ve boyut gerekliliklerini tanımlayın. Ürün yapısında bir değişiklik, yeni bir süreç incelemesini hak eder.
BizimPVC köpük levha vidası spesifikasyon kılavuzudeğiştirme özetini daha ayrıntılı olarak ele almaktadır. Uygulamaya özel incelemeyi genel geometri karşılaştırmasından ayrı tutacağız. PVC bazlı ahşap kompozitlerin de kendi formülasyon incelemelerine ihtiyacı vardır; Her iki ürün de WPC olarak adlandırıldığı için PE veya PP bazlı bir kompozitten bir sonucu aktarmayın.
Seçim ne zaman yeniden açılmalı?
Tarif, yem formu, kalite hedefi veya ürün programı değiştiğinde spesifikasyonu tekrar ziyaret edin. Değişmeyen mevcut bir süreç için, bir makine dönüşümü teklif edilmeden önce doğru şekilde eşleşen bir değişim değerlendirilmelidir. Genişletilmiş bir üretim görevi için, yalnızca vida geometrisi yoluyla değişiklik sözü vermek yerine makine tedarikçisinden tüm hattı incelemesini isteyin.
Mevcut bir konik hat zaten gerekli kalite ve çıktı aralığını kapsıyorsa, ilk olarak uyumlu bir konik değişimi değerlendiririz, paralel dönüşümü otomatik yükseltme olarak satmayız. Aynı mantık tatmin edici bir paralel çizgi için de geçerlidir. Yeni bir üretim görevi için uygulamaya uygunluğu kanıtlanmış konfigürasyonu seçin; daha yüksek bir satın alma fiyatı veya daha büyük bir nominal çap bunun göstergesi değildir.
Mevcut vida ve kovanı değiştirebilir veya dönüştürebilir misiniz?
Konik çift vidalı namlu ve paralel çift vidalı namlu birbirinin yerine geçebilecek düzenekler değildir. Dönüşümü tartışmadan önce eksiksiz bir makine incelemesi edinin. Besleme, havalandırma, ısıtma ve soğutma arayüzlerinin yanı sıra dişli kutusu çıkış düzenlemesi, şaft bağlantıları, namlu montajı ve işlem ünitesi düzeni bu incelemeye aittir.
Farklı bir vida geometrisi önermeden önce
Bir PVC ekstrüzyon sorununu incelediğimde ilk sorum, orijinal süreci geri mi döndürdüğümüz yoksa makineden farklı bir iş yapmasını mı istediğimizdir. Aşınmış bileşenlerin değiştirilmesi ve üretim kapasitesinin arttırılması farklı kanıtlar gerektirir. Hat kararsız hale geldiği için konik ve paralel vidalar arasında geçiş yapmanızı tavsiye etmem.
Çıktıda dalgalanma olursa formülasyon revizyonunu, besleme koşullarını, çalışma kayıtlarını ve bitmiş ürün denetim sonuçlarını talep ederek başlıyorum. Basıncın, sıcaklığın, vida hızının ve kabul edilen çıktının aynı süre içerisinde kaydedilmesini istiyorum. Dünün en yüksek çıktısını bugünün ortalamasıyla karşılaştırmak bana malzemenin veya ürünün değişip değişmediği hakkında çok az şey söylüyor.
Daha sonra mekanik konfigürasyonu gözden geçireceğim. Çizim paketi dönüş yönünü, vida geometrisini, merkez mesafesini, tahrik bağlantılarını ve namlu arayüzlerini tanımlamalıdır. Değiştirme tertibatı için, hem vidalarda hem de her iki namlu deliğinde belirtilen konumlara bağlı ölçümlere de ihtiyacım var. Model numarası üretim izni değil, başlangıç referansıdır.
Daha sonra olası eylemleri ayırıyorum. Bir beslenme sorununun beslenme incelemesine ihtiyacı vardır. Şüphelenilen aşınmanın eşleşen bir inceleme raporuna ihtiyacı vardır. Değiştirilmiş bir formülasyon, sürecin gözden geçirilmesini gerektirir. Eğer hedef çıktı arttıysa, daha büyük bir işleme ünitesi önermeden önce soğutma, taşıma ve kesme ekipmanlarının tartışmaya dahil edilmesi gerekir.
Bir sipariş ilerlemeden önce iki kabul aşaması üzerinde anlaşırım: mekanik uyum ve üretim performansı. İlki, montajın makineye uygun olup olmadığını kontrol eder; ikincisi, üzerinde anlaşmaya varılan malzemenin tanımlanmış koşullar altında kabul edilebilir ürün üretip üretmediğini kontrol eder. Bu kararları ayrı tutmak, alıcıya orijinal sorundan savunulabilir bir değiştirme spesifikasyonuna giden daha net bir yol sağlar.
Ayarlamayı evrensel bir aşınma onarımı olarak görmeyin
Herhangi bir eksenel ayarlama, makine üreticisinin izin verilen prosedür ve sınırlarına uygun olmalıdır. Çıkış düzelene kadar konik seti hareket ettirmeyin. Muayene ve vida sökme işlemleri için tesisin onaylanmış izolasyon, soğutma ve kaldırma prosedürlerini kalifiye personel ile birlikte kullanın. Bizimparalel çift vidalı açıklık ve aşınma kılavuzuEşleştirilmiş bir ölçüm kaydının nasıl düzenleneceğini açıklar.
Teklif talebi ve üretim denemesi için ne göndermelisiniz?
Neden yalnızca katalog numaralarına bakarak değiştirmeyi onaylamıyorum?
Nanhaiya'nın yayınlanmış konik ve paralel vida-kovan seçeneklerini karşılaştırdığımda öncelikle spesifikasyon formatlarını ayırıyorum. Konik aralık, Φ65/Φ132 ve Φ80/Φ156 gibi çap çiftlerini içerir. Bu katalog girişleri aday konfigürasyonları tanımlar; başka bir düzenekle eşdeğer çıktı veya değiştirilebilirlik sağlamazlar.Nanhaiya konik özellikleri
PVC boru paralel vida kovanı sayfasında Φ45 ila Φ150 mm çap aralığı ve 32 ila 38 L/D oranı yayınlanmakta olup özelleştirme mevcuttur. Bu rakamlar her paralel çift vidalı ekstrüderi değil, sunulan ürünü açıklamaktadır.Nanhaiya PVC boru paralel özellikleri
Bu nedenle 65 mm'lik bir paralel konfigürasyon, 65/132 konik düzeneğin yerine geçemez çünkü her iki tanım da "65" ifadesini içerir. İkinci konik çapı da L/D oranı veya bitmiş boru çapı olarak yorumlamayacağım.
Bu spesifikasyon incelemesinden çıkardığım sonuç, kataloğun ürünlerin kısa listeye alınmasına yardımcı olabileceği, ancak bir dönüşümü onaylayamayacağıdır. Bir montaj önermeden önce makine konfigürasyonuna, arayüz çizimlerine, formülasyona ve üretim hedefine ihtiyacım var. Daha sonra boyutsal uyumluluğu, hâlâ doğrulanması gereken süreç performansından ayırırdım.
Bu, alıcıya karşılaştırmadan somut bir sonuç verir: vida geometrisini değiştirmenin verimi artıracağı veya enerji tüketimini azaltacağına dair desteklenmeyen bir vaat yerine, tanımlanmış bir çizim-inceleme ve deneme kapsamı.
Karşılaştırılabilir bir spesifikasyonun hazırlanması ve doğrulanması
-
Ürünü ve formülasyonu tanımlayın
Ürün çizimini, tarif revizyonunu, besleme formunu ve uygulanabilir kalite gerekliliklerini tanımlayın. Doldurucu yüklemesini birimleriyle birlikte kaydedin ve amaçlanan ürün yelpazesini ekleyin.
-
Hat kısıtlamalarını onaylayın
Gerekli kabul edilen çıktı noktalarını belirtin ve bunları desteklemesi gereken besleme, tahrik, takımlama, soğutma, çekme ve kesme koşullarını tanımlayın.
-
Makineyi ve çizimleri kontrol edin
Yedek parçalar için makine kimliğini, dönüş düzenini, vida ve kovan çizimlerini, tahrik bağlantılarını, montaj arayüzlerini ve konumlandırılmış aşınma ölçümlerini sağlayın.
-
Her aday konfigürasyonunu tanımlayın
Tedarikçiden geometriyi, malzemeleri, çalışma yüzeylerini, ilgili yardımcıları ve hariç tutulan teklifleri tanımlamasını isteyin. Bileşen kapsamını tüm makine değişikliklerinden ayırın.
-
Deneme koşulları ve kayıtları üzerinde anlaşmaya varın
Malzemeyi, ürünü, numune alma periyodunu ve enerji sınırını sabitleyin. Belirtilen konumlardaki hızı, basınçları ve sıcaklıkları, brüt ve kabul edilen çıktıyı, reddedilenleri, havalandırma koşullarını ve ürün test sonuçlarını kaydedin.
-
Mekanik uyumu ve üretimi ayrı ayrı kabul edin
Tedarik edilen düzeneği onaylanmış çizime göre kontrol edin, ardından üretimi kararlaştırılan kalite ve çıktı kriterlerine göre değerlendirin. İki kabul kaydını test edilen konfigürasyona bağlı tutun.
Nanhaiya'ya PVC vidalı ve namlulu brifing gönderin
Konik veya paralel bileşenler için makine bilgilerini, formülasyonu, ürün çizimini ve güncel üretim kayıtlarını gönderin. Bileşen teklifinin doğru görevi ele alması için mevcut bir süreci geri yüklemeniz veya değişen bir görevi değerlendirmeniz gerekip gerekmediğini belirtin.
Zhoushan Nanhaiya Plastik Makine Co, Ltd
E-posta:info@nhyscrew.com
Yer: Dinghai Bölgesi, Zhoushan, Zhejiang, Çin.
Sık sorulan sorular
Paralel çift vidalı ekstrüderler her zaman birlikte dönüyor mu?
Hayır. Paralel, vida ekseni geometrisini tanımlarken birlikte dönme ve ters yönde dönme hareketi tanımlar. Ekipmanı karşılaştırırken her iki alanı da belirtin. Bu PVC seçim görevi için, başka tipteki çift vidalı makinenin kapasite, karıştırma veya enerji talepleri kullanılmadan önce ilgili konfigürasyon ve doğrudan ekstrüzyon görevi belirlenmelidir.
Konik çift vidalı ekstruder PVC için her zaman daha mı iyidir?
Hayır. PVC formülasyonu ve ürün gereksinimi tek başına bir geometri seçmez. Önerilen konik ve paralel konfigürasyonları, üzerinde anlaşılan besleme, kalite ve üretim koşulları altında karşılaştırın. Değiştirme için, kurulu makine ve onaylanmış arayüzler, süreç karşılaştırmasının farklı bir mimariyi onaylamasından önce seçimi kısıtlar.
Hangi tasarım kilogram başına daha az enerji kullanır?
Geometri etiketi cevabı oluşturmaz. Belirtilen ekipman sınırını kullanarak enerjiyi ve kabul edilen ürün kütlesini aynı aralıkta ölçün. Üretim programı için gereken çalışma noktalarını karşılaştırın. Bir makine bu noktada kabul edilen kilogram başına daha fazla kWh kullanırken daha fazla kabul edilen kg/saat teslim edebilir.
Konik bir vida ve namlu paralel bir setin yerini alabilir mi?
Bunlar birbirinin yerine geçebilecek düzenekler değildir. Dönüşüm, makine mimarisinin, dişli kutusu çıkışlarının, şaft bağlantılarının, montaj ve proses arayüzlerinin gözden geçirilmesini gerektirir. Sıradan bir değiştirme siparişi için kurulu makineye uygun bir montaj belirtin. Katalog model numarasından veya paylaşılan çap değerinden dönüştürmeyi onaylamayın.
65/132 gibi bir model numarası size ne anlatır?
Nanhaiya, Φ65/Φ132'yi konik vida ve namlu çapı çifti olarak listeliyor. Çizimdeki boyut konumlarını ve geometriyi tamamlayın. Gösterim tek başına işleme uzunluğunu, dönüş yönünü, çıktıyı, boru boyutunu veya değiştirilebilirliği belirlemez. İkinci çap boyutsuz bir L/D oranı değildir.
Her iki konfigürasyonu karşılaştırmak için hangi bilgilere ihtiyaç vardır?
Formülasyon revizyonunu, besleme formunu, ürün çizimini, kalite gerekliliklerini ve gerekli kabul edilen çıktı aralığını sağlayın. Değiştirme işi için makine konfigürasyonunu ve arayüzleri ekleyin. Her tedarikçiden önerilen ekipman kapsamını ve deneme koşullarını belirtmesini isteyin, ardından mekanik uyumu, ürün kabulünü ve işletme maliyetini ayrı kararlar olarak karşılaştırın.