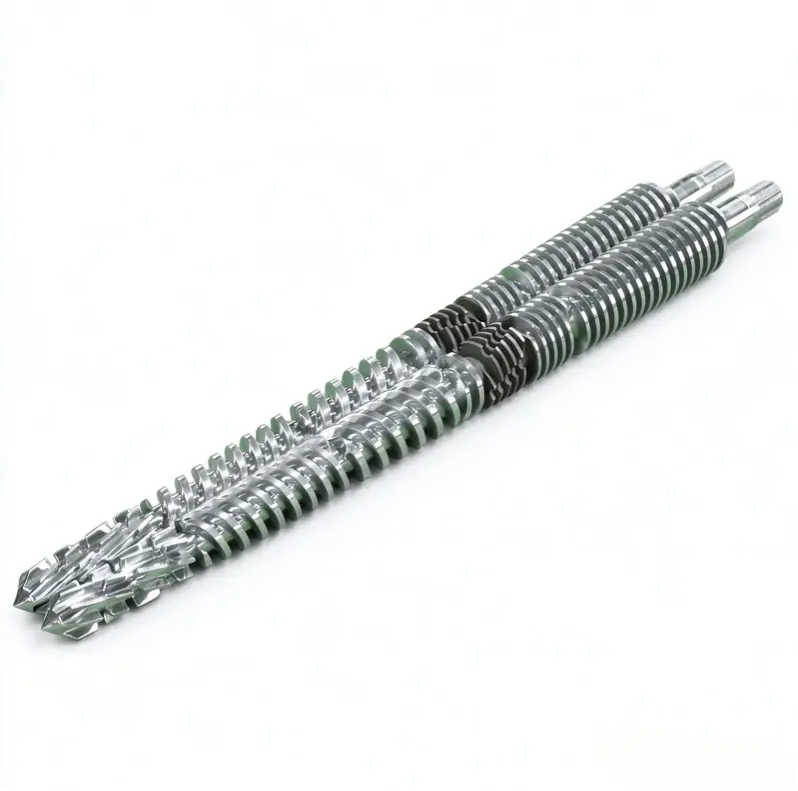
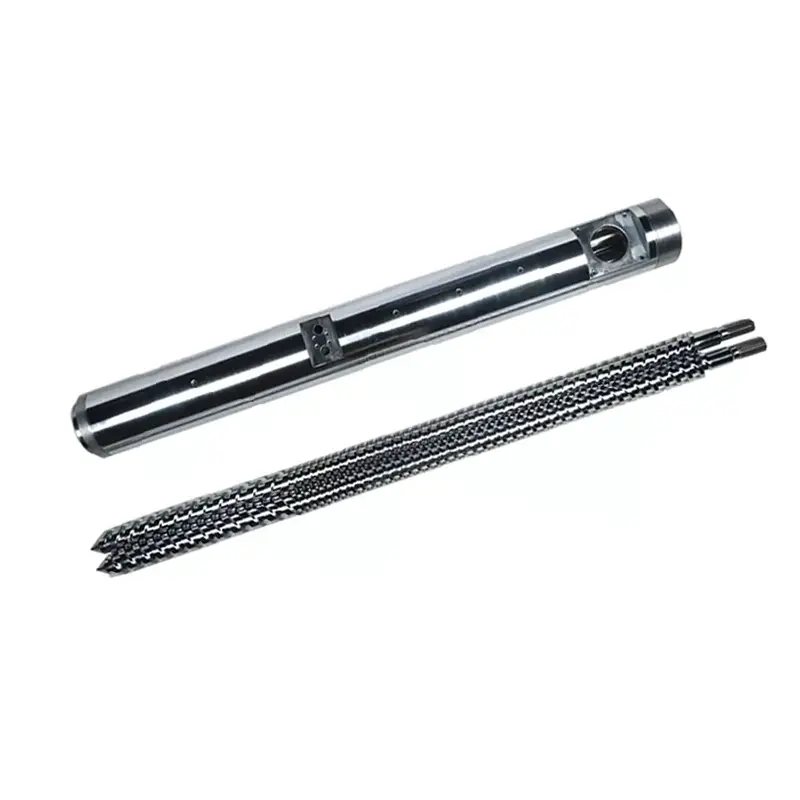
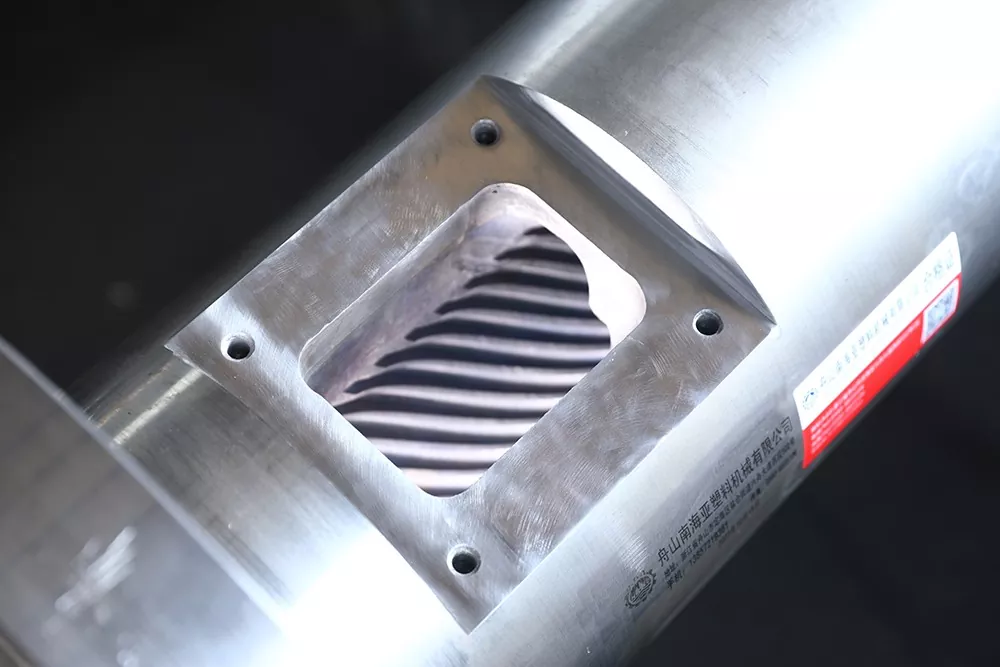
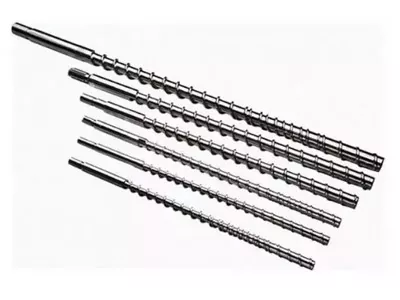
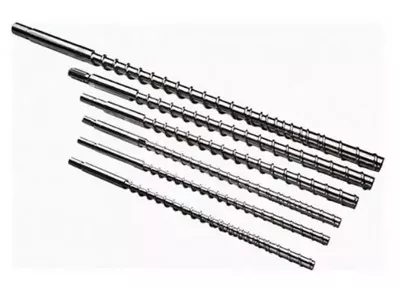
Çift vidalı sette birden fazla çalışma boşluğu bulunur. Sağlam bir onarım veya değiştirme kararı vermek için her vidayı, her namlu lobunu, birbirine geçen ilişkiyi ve makine arayüzlerini tek bir kontrollü referans altında haritalandırın.
Eşleştirilmiş bir sistem olarak paralel çift vida ve namlu aşınmasını ölçün. Her iki vidayı da belirtilen eksenel istasyonlara, sekiz şeklindeki deliğin her iki lobunu tanımlanmış yönlerde, vida-vida açıklığını, merkez mesafesini, fazlamayı ve eksenel uyumu kaydedin. Haritayı onaylanmış çizimle karşılaştırın. Belirtiler incelemeyi tetikleyebilir, ancak vidaların mı, namlunun mu yoksa komple setin mi değiştirileceğine ölçümler karar verir.

Paralel ikiz vidanın tek bir evrensel açıklığı yoktur
Geleneksel bir tek vidada, çapsal açıklık genellikle namlu iç çapından vida uçuş dış çapının çıkarılmasıyla ifade edilir. Radyal açıklık bu farkın yarısı kadardır. Bizimtek vidalı aşınma ölçüm kılavuzueksenel istasyonların ve tanımların neden hala eşleşmesi gerektiğini açıklıyor.
Yerel çap ilişkisi = karşılık gelen namlu boyutu eksi karşılık gelen vida dış çapı
Yerel radyal ilişki = yerel çapsal ilişki bölü 2
Bu aritmetik, birbirine geçen çift vida takımının tam geometrisini tanımlamaz.
Paralel bir ikiz vida, ikinci vidayı, birbirine geçen bir bölgeyi, bir merkez mesafesini ve zamanlı bir açısal ilişkiyi ekler. Namlu normalde tek bir yuvarlak delik yerine sekiz şeklinde bir profildir. Aşınma ayrıca sol ve sağ loblarda ve kanatların karşıt yüzlerinde de farklı olabilir.
Bu nedenle ölçüm dosyası en az beş ilişkiyi ayırmalıdır:
- Her vidanın dış profili karşılık gelen namlu lobuna kadar.
- Birbirine geçen bölge boyunca vidadan vidaya açıklık.
- Merkez mesafesi ve her iki namlu lobunun konumu.
- Dönme aşamaları, el tercihi ve sol veya sağ vida kimliği.
- İlgili eksenel boşluklar, baskı yüzeyleri, ara parçalar ve uç konumları.
Fabrika görünümümüz:Yüzeylere isim vermeden “0,3 mm açıklık” isteyen bir alıcı bize uygulanabilir bir gereklilik sunmamıştır. Bu sayının çapsal, radyal, uçuşlar arası, yan, uç veya eksenel açıklık olup olmadığını, nerede ve hangi durumda ölçüldüğünü soruyoruz. Burada tahminde bulunmak metal temasına neden olabilir veya yeni seti gevşek bırakabilir.


Vidaları çekmeden önce montaj kimliğini koruyun
Sol ve sağ vidalar karışırsa veya çıkarma sırasında faz referansı kaybolursa ölçümler değer kaybeder. Düzeneği gevşetmeden önce tahrik ucunun ve boşaltma ucunun fotoğrafını çekin. Dönüşü tanımlamak için kullanılan görüntüleme yönünü işaretleyin, ardından her iki vidayı, şaftı, ara parçayı ve zamanlama işaretlerini etiketleyin.
Makinenin kullanıp kullanmadığını kaydedinbirlikte dönen vidalarveyaters yönde dönen vidalar. Ayrıca vidaların tek parça mı yoksa elemanlardan mı monte edildiğini de kaydedin. Benzer dış boyutlara sahip iki vidanın aynı eli, spline'ı, sırayı veya zamanlamayı paylaştığını varsaymayın.
Makine üreticisinin çıkarma talimatlarını kullanın ve tüm kilitleme ve zamanlama özelliklerini koruyun. Yeniden birleştirme sonrasında çift onaylanmış prosedüre göre döndürülemezse durun. Bilinmeyen bir parazitin üstesinden gelmek için sürücü torkunun uygulanması, tanımlama hatasını hasara dönüştürebilir.

Her iki vida ve her iki lob için tek bir koordinat sistemi oluşturun
Çizilme, kaplama kaybı veya çukurlaşma belirtilerini ortadan kaldırmadan bileşenleri temizleyin. Parçaların sabit bir inceleme sıcaklığına ulaşmasını sağlayın. Adlandırılmış bir uçta bir sıfır noktası oluşturun ve vida çifti ve kovan üzerinde tekrarlanabilecek eksenel istasyonları işaretleyin.
Geometri değişiklikleri, besleme ve havalandırma açıklıkları, karıştırma bölgeleri ve basınç oluşturma ucundan önce ve sonra istasyonlar ekleyin. Her istasyonda sol vidayı, sağ vidayı, sol lobu ve sağ lobu tanımlayın. Tek bir çap, ovalliği veya tek taraflı aşınmayı gizleyebileceğinden, yöntem izin verdiğinde birden çok açısal yönü kaydedin.
| Alan | Nasıl tanımlanır? | Neyi açığa çıkarıyor |
|---|---|---|
| Eksenel istasyon | Tanımlanmış bir besleme veya boşaltma verisine olan mesafe | Proses bölümü boyunca aşınmanın yoğunlaştığı yer |
| Vida kimliği | Görüntüleme sonu belirtilmiş şekilde sol veya sağ | Asimetrik uçuş aşınması ve çift bütünlüğü |
| Vida profili | Yöntem ve açısal konumla birlikte OD, kök, uç veya yan değer | Çalışma yüzeylerinde metal kaybı |
| Namlu lobu | Sol veya sağ lob, yön ve ölçüm düzlemi | Genişleme, ovallik ve yerel arınma |
| Birbirine geçen ilişki | Adlandırılmış yüzeyler, açısal konum, fazlama koşulu ve yöntem | Aşırı boşluk veya mekanik müdahale riski |
| Yüzey durumu | İstasyon haritasına bağlı numaralı fotoğraf | Çizilme, çukurlaşma, kaplama kaybı, birikintiler ve temas işaretleri |
| Referans değeri | Onaylanmış çizim, yeni parça raporu veya üzerinde anlaşmaya varılan tasarım temel çizgisi | Geometri ne kadar değişti |
Coperion'un yayınlanmış namlu teşhis yönteminamlularının temiz ve soğuk olmasını gerektirir, ardından belirli ZSK ve STS boyutlarında delik ölçümü ve yüksek çözünürlüklü video incelemesini kullanır. Makineniz ve denetim araçlarınız farklı olabilir ancak bu yaklaşım, boyutsal ve görsel kanıtların neden aynı raporda yer aldığını göstermektedir.
Alet ve yöntemin ötesine ondalık basamaklar ekleyerek çözünürlüğü icat etmeyin. Cihazı, kalibrasyon durumunu, destek durumunu, muayene sıcaklığını ve operatör veya muayene kaydını kaydedin. Dürüst belirsizliğe sahip tekrarlanabilir bir harita, belirsiz noktalardan oluşturulmuş etkileyici bir elektronik tablodan daha faydalıdır.



Çıkarılan bir çift vida setini incelemeye hazır hale getirdiniz mi?Montaj çizimini, sol ve sağ tanımlamayı, istasyon haritasını, fotoğrafları ve çalışma geçmişini gönderin. Nelerin korunması gerektiğini, hangi alanların daha yakından ölçülmesi gerektiğini tartışabiliriz.
Aşınma haritasını gönderParalel çift vidalı ürünleri görüntüleyinArızayı bildirmek için değil, inceleme konumlarını seçmek için hat davranışını kullanın
Aynı vida hızında düşen çıktı, kararsız basınç, değişen yük, zayıf dağılım, erimemiş malzeme ve yinelenen ürün kusurları incelemeyi haklı gösterebilir. Ayrıca besleme, formülasyon, ısıtıcılar, sensörler, havalandırma, kısıtlı kalıp veya tahrik probleminden de kaynaklanabilirler.
Aynı anda birden fazla ayarı değiştirmeden önce bir çalışma temel çizgisini kaydedin. Mevcut besleme hızını, vida hızını, yük veya tork göstergesini, basıncı, bölge ayarlarını, mevcut olduğunda ölçülen erime sıcaklığını ve bitmiş ürün kontrollerini kaydedin. Aynı formülasyonu ve aşağı akış kurulumunu karşılaştırın.
Japan Steel Works, aşınmış çift vidalı elemanların verimi ve dağılımı azaltabileceğini ve ciddi vida mili veya dişli kutusu arızasına katkıda bulunabileceğini belirtiyor. Bu, erken muayene yapmak için iyi bir nedendir ancak semptomun yine de makinenizdeki fiziksel bir durumla bağlantılı olması gerekir.
Besleyici kalibrasyonunu düzelttikten veya havalandırma deliği tıkandıktan sonra bir hat normale dönerse, teşhis olarak aşınmayı satmayız. Süreç istikrarsız kalırsa ve ölçüm haritası buna uygun bir yerel açıklık artışı gösteriyorsa, değiştirme durumu çok daha güçlüdür. Amaç, en büyük set için sipariş kazanmak değil, üretim sorununu çözmektir.
| Gözlemlenen model | Kınamadan önce süreç kontrolleri | Aranacak fiziksel kanıt |
|---|---|---|
| Çıkış değişmeden hızda düşüyor | Besleme doğruluğu, kütle yoğunluğu, reçete ve kalıp kısıtlaması | Yerel delik genişlemesi, uçuş aşınması ve açıklık değişikliği |
| Basınç veya yük dengesiz hale gelir | Besleme, sıcaklık kontrolü, havalandırma ve aşağı yönde kısıtlama | Eşit olmayan sol/sağ aşınma, birikintiler, hasar veya temas izleri |
| Dispersiyon veya erime kalitesi düşer | Malzeme partisi, katkı maddesi dozajı, karıştırma konfigürasyonu ve sıcaklık geçmişi | Amaçlanan karıştırma yüzeylerinde aşınma veya yanlış monte edilmiş elemanlar |
| Metalik gürültü veya ani tork artışı | Makine prosedürü altında durun ve sürücüyü ve hizalamayı inceleyin | Yeni temas izleri, bükülmüş parçalar, faz hatası veya yabancı madde |
| Değiştirildikten sonra hızlı tekrarlanan aşınma | Malzeme kirliliği, hizalama, montaj, çalışma sınırları ve yüzey seçimi | Tekrarlanan konum ve hasar yönü |
Eşleşen rapordan neyin değiştirileceğine karar verin
Her iki namlu lobu da onaylanmış geometri içinde kaldığında, merkez ilişkisi sağlam olduğunda ve aşınma nedeni anlaşıldığında, yalnızca vidalarla değiştirme makul olur. Yalnızca namlunun değiştirilmesi, vida çiftinin kabul edilebilir kalması ve geri yüklenen delik geometrisiyle uyumlu olması durumunda da haklı gösterilebilir.
Her iki tarafı da aşındığında, referans geometrisi belirsiz olduğunda veya yeni bir bileşen hala hasarlı bir ortağa çarptığında eşleşen seti değiştirin. Aşınma şekli yanlış hizalamaya, aşama hatasına veya yabancı maddeye işaret ediyorsa, yeni parçalar takmadan önce bu nedeni ortadan kaldırın.
| Ölçülen durum | Değerlendirilmesi muhtemel kapsam | Gerekli koruma |
|---|---|---|
| Vida çifti aşınmış; her iki lob da onaylanmış sınırlar dahilinde | Vidaları onarın veya değiştirin | Yeniden oluşturulmuş veya yeni geometriyi tutulan namluya göre doğrulayın |
| Namlu lobları aşınmış; onaylanan sınırlar dahilinde vidalar | Nitelikli namlu onarımı veya değişimi | Hem tutulan vidalarla hem de merkez mesafesiyle uyumluluğu doğrulayın |
| Hem vidalar hem de namlu aşınmış | Uyumlu vida ve namlu değişimi | Bir kontrollü çizim setini ve denetim planını onaylayın |
| Yerelleştirilmiş puanlama veya tek taraflı temas | Bileşen seçiminden önce neden araştırması | Hizalamayı, yatakları, milleri, fazlamayı ve kirlenmeyi kontrol edin |
| Geometri kabul edilebilir ancak görev değişti | Süreç ve geometri incelemesi | Yeni malzemeyi, çıktıyı, makine sınırlarını ve ürün kabulünü tanımlayın |
Otomatik değiştirme limiti olarak genel bir internet çarpanı kullanmayın. Çap, vida tipi, makine tasarımı, malzeme ve ürün toleransı hepsi önemlidir. Orijinal yapı çizimi ve makine üreticisinin hizmet kriterleri, kararı kontrol etmelidir.
Daha geniş belirtiler ve onarım seçenekleri için bölümümüze bakın.vida namlusu aşınma ve değiştirme kılavuzu. Bu ikize özel sayfa, geleneksel tek delikli incelemenin kapsamadığı sol/sağ, lob, merkez ve fazlama bilgilerini ekler.
Yüzeyi belirtmek için aşınma yerini kullanın
Nanhaiya'nınparalel çift vidalı ürünlerPVC, PE, PP, kauçuk, plastik, bileşim ve granülasyon uygulamalarını içerir. Maddi vergi bu aralıkta değişiklik gösterir. Cam elyafı, mineral dolgu maddesi, pigment, geri dönüştürülmüş kirlilik ve aşındırıcı bileşenler derece ve yüklemeye göre belirtilmelidir.
Birlikte dönen ve ters yönde dönen ürün sayfalarımız aynı temel referans değerlerini listeler: 38CrMoAlA, HB260 ila 320 arası ısıl işlem sertliği, HV950 ila 1000 nitrürleme sertliği, 0,50 ila 0,70 mm nitrürleme derinliği ve 1 veya daha düşük nitrürleme kırılganlığı. Ayrıca Ra0,4'ü ve 0,015 mm'lik vida düzlüğünü de listeliyorlar.
Mevcut ürün değerleri aynı zamanda 0,05 ila 0,10 mm kalınlıkta HV 950 veya daha yüksek krom sertliğini ve 2,0 ila 3,0 mm derinlikte HRC60 ila 65 bimetal sertliğini de içerir. HV ve HRC farklı ölçekler kullanır, dolayısıyla yazdırılan en büyük sayı daha iyi seçeneği belirtmez.
| Aşınma haritasından bulma | Yeni spesifikasyonda ne tanımlanmalı? | Ne varsayılmamalı |
|---|---|---|
| Uçuş uçları dolu bir proses bölgesinde malzeme kaybeder | Korumalı uçuş yerleri, işlem veya alaşım, katman derinliği ve son geometri | Her bölgenin aynı yükseltmeye ihtiyacı var |
| Bir namlu lobu diğerinden daha fazla aşınır | Lob haritası, hizalama ve merkez kontrolleri, ardından namlu koruması | Daha sert malzeme tek başına yanlış hizalamayı düzeltir |
| Çukurlaşma veya yüzey kaybı | Malzeme kimyası, temizlik geçmişi, etkilenen bölge ve uyumlu yüzey sistemi | Tüm yüzey hasarları aşındırıcı aşınmadır |
| Temas işaretleri bir yüzde tekrarlanıyor | Fazlama, doğrusallık, şaft, yatak ve montajın gözden geçirilmesi | Tek neden vida profilidir |
| Uzun süreli istikrarlı hizmet sonrasında tekdüze aşınma | Orijinal geometri, ölçülen değişiklik ve gerekli bakım aralığı | Yeniden tasarım otomatik olarak gereklidir |
Battenfeld-cincinnati, aşınma ölçümünün yılda bir kez veya 6.000 çalışma saatinden sonra yapılmasını önerirtek, konik ikiz, paralel ikiz ve gezegensel ekstrüderler için servis kılavuzunda. Bunu bir tedarikçinin planlama referansı olarak değerlendirin. Yoğun dolgu maddeleri işleyen veya hızlı aşınma eğilimi gösteren hatlar farklı bir aralığa ihtiyaç duyabilir.


Denetim dosyasını üretilebilir bir siparişe dönüştürün
Teklif paketi, makine üreticisini ve modelini, onaylanmış çizimleri, malzeme formülasyonunu, çalışma kaydını ve aşınma haritasını içermelidir. Aslına sadık bir değişim mi, onarım değerlendirmesi mi yoksa geometri değişikliği mi istediğinizi belirleyin. Performansın artması gerekiyorsa ölçülebilir hedefi ve makine kısıtlamalarını belirtin.
Çizim kontrolü nominal boyut kadar önemlidir. Nanhaiya'nınüretim ekipmanı sayfası0,02 mm'lik CNC delme ve frezeleme konumlandırma doğruluğunu, 6 metreye kadar iş parçaları için CNC torna tezgahlarını ve düzensiz hatlar ve özel flanşlar için beş eksenli işlemeyi listeler. Bu yeteneklerin hala net bir çizim ve inceleme planına ihtiyacı var.
Belirtilen açıklık aşınmış numuneyle çeliştiğinde veya sol ve sağ bilgiler eksik olduğunda çizimi sorgulayacağız. Bu, üretim sorumluluğunun bir parçasıdır. İmzalı bir çizim revizyonu, kurulum sırasında anlaşmazlığı keşfetmekten daha ucuzdur.


Fiyat talep etmeden önce değiştirme kapsamına mı ihtiyacınız var?Önce eski parça raporunu ve çalışma sorununu gönderin. Ticari karşılaştırma başlamadan önce çizim sorularını ayırmaya, aşınma kanıtlarına ve malzeme seçimine yardımcı olabiliriz.
Değiştirme incelemesi isteyinSorgulama sayfasını açÖnce uygunluğu doğrulayın, ardından üretimi doğrulayın
Gelen muayene, kurulumdan önce parça kimliğini, çizim revizyonunu, sol ve sağ etiketleri, malzeme belgelerini, belirtilen boyutları ve korunan yüzeyleri doğrulamalıdır. Nakliye ve muayene kaydını tesisinizde kullanılan bileşen seri veya çift tanımlamasına bağlı olarak saklayın.
Ekstruder üreticisinin montaj, hizalama, yağlama, ısıtma ve başlatma prosedürlerini izleyin. Çiftin gerekli serbest hareketini yalnızca onaylanmış yöntemle doğrulayın. Açıklanamayan sıkı bir konumu zorlamak için sürücüyü kullanmayın.
Kararlaştırılan malzeme, besleme düzeni ve kalıpla birlikte devreye alın. Çıkışı, vida hızını, yük veya tork göstergesini, basıncı, sıcaklık davranışını, havalandırma durumunu ve bitmiş ürün kalitesini kaydedin. Kısa bir yüksüz dönüş veya daha kolay bir reçineyle değil, kabul koşuluyla karşılaştırın.

Nanhaiya'dan çift vidalı aşınma dosyanızı incelemesini isteyin
Makine çizimini, sol ve sağ vida tanımlamasını, dönüş bakış açısını, fazlama bilgisini, merkez mesafesini, aşınma haritasını, malzeme tarifini ve çalışma kaydını gönderin. Hangi semptomun incelemeyi tetiklediğini ve önceliğinizin restorasyon mu, daha uzun aşınma ömrü mü yoksa yeni bir proses görevi mi olduğunu bize bildirin.
Çizimleri ve ölçümleri e-postayla gönderinWhatsApp'ta tartışınParalel çift vidalı ürünleri görüntüleyin
Zhoushan Nanhaiya Plastik Makine Co, Ltd
Ürünler:Birlikte dönen paralel çift vidalı variller | Ters yönde dönen paralel çift vidalı variller | PVC paralel çift vidalı variller | Kauçuk ve plastik paralel ikiz vidalar
E-posta:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blok C, No. 2 Batı Bölümü, Xingzhou Bulvarı, Dinghai Bölgesi, Zhoushan Şehri, Zhejiang Eyaleti, Çin.
Servis bilgileri | Üretim ekipmanları | Şirket Profili | Bize Ulaşın
Sık sorulan sorular
Paralel çift vidalı namlu açıklığı nedir?
Bu, tek bir evrensel boşluk değil, bir dizi geometrik ilişkidir. Yararlı bir spesifikasyon, her bir vidanın namlu lobuna olan açıklığını, birbirine geçen bölge boyunca vidadan vidaya açıklığını, merkez mesafesini, fazlamayı ve ilgili herhangi bir eksenel açıklığı birbirinden ayırır. Onaylanan makine çizimi hedef değerleri ve ölçüm yöntemlerini tanımlar.
Çift vida açıklığını namlu iç çapı eksi vida dış çapı olarak hesaplayabilir miyim?
Bu çıkarma işlemi, yalnızca iki değerin karşılık gelen konumlara ve tanımlı bir delik geometrisine atıfta bulunması durumunda yerel çapsal ilişkiyi tanımlayabilir. Vidadan vidaya açıklığı, iç içe geçmeyi, fazlamayı, merkez mesafesini veya yuvarlak olmayan sekiz şeklindeki deliği tanımlamaz. Bunu tek çift vida kabul değeri olarak kullanmayın.
Çift vida ve kovan üzerinde kaç yeri ölçmeliyim?
Evrensel bir sayım yoktur. Besleme, eritme veya sıkıştırma, karıştırma, havalandırma ve basınç oluşturma bölgelerini kapsayacak yeterli sayıda eksenel istasyon oluşturun, ardından görünür hasar veya geometri değişikliklerinin etrafına istasyonlar ekleyin. Her iki vidada ve her iki namlu lobunda aynı istasyon adlarını kullanın.
Paralel ikiz vidaları çıkarmadan önce nelere dikkat edilmelidir?
Kurulu sol ve sağ konumları, adlandırılmış bir uçtan görülen dönüşü, kullanım durumunu, zamanlamayı veya fazlama işaretlerini, şaft bağlantılarını, ara parçaları ve eksenel sırayı kaydedin. Tahrik ve boşaltma uçlarının fotoğrafını çekin, her parçayı etiketleyin ve makine üreticisinin sökme prosedürünü saklayın.
Yalnızca çift vidayı değiştirip eski namluyu saklayabilir miyim?
Evet, namlu delikleri, merkez ilişkisi ve yüzey durumu onaylanan sınırlar içinde kaldığında ve vida aşınmasının nedeni anlaşıldığında. Namlu büyütülmüş, oval, çentikli veya yanlış hizalanmışsa, yeni vidalar tek başına aşırı veya düzensiz açıklık bırakabilir. Kararınızı eşleşen bir ölçüm raporuna dayandırın.
Paralel çift vidalı namlu aşınması ne sıklıkla ölçülmelidir?
Makine üreticisinin bakım planına, malzeme şiddetine, çalışma saatlerine ve hattın kendi aşınma eğilimine göre aralığı ayarlayın. Battenfeld-cincinnati, servis tavsiyesi olarak bir yıl veya 6.000 çalışma saati yayınlıyor ancak bu, evrensel bir değiştirme limitinden ziyade bir planlama referansıdır.
Nanhaiya her paralel çift vida için bir standart çalışma açıklığı yayınlıyor mu?
Hiçbir çalışma aralığı değeri tek başına tüm aralığı kapsamaz. Nanhaiya malzeme, ısıl işlem, yüzey sertliği, katman derinliği, pürüzlülük ve vida düzlüğü için ürün değerlerini yayınlıyor. İşlevsel açıklıkların yine de belirli makine ve vida çifti için onaylanmış çizimde tanımlanması gerekmektedir.
Yedek paralel çift vidalı namlu teklifi için ne göndermeliyim?
Makine üreticisini ve modelini, onaylanmış çizimleri, sol ve sağ vida tanımlamasını, dönüş bakış açısını, merkez mesafesini, bağlantı ve flanş ayrıntılarını, malzeme formülasyonunu, çıktı ve çalışma kaydını, eksenel aşınma haritasını, yüzey fotoğraflarını, arıza geçmişini ve gerekli inceleme belgelerini gönderin.
Sistem seçimi ve çalışma prensipleri için yazımıza devam edin.paralel çift vidalı ekstruder kılavuzuveya daha genişçift vidalı ekstruder seçim kılavuzu.