Dağıtıcı ve dağıtıcı karıştırma arasındaki fark nedir?
Dağıtımı bir konum sorunu olarak, dağılımı ise alanların veya kümelerin boyutuyla ilgili bir sorun olarak düşünün. Büyük bir pigment kümesinin eriyiğin başka bir kısmına taşınması yerini değiştirir. Bu kümeyi daha küçük yığınlara bölmek dağılımını değiştirir. Bir sonuç diğerini oluşturmaz.
| Soru | Dağıtıcı karıştırma | Dispersif karıştırma |
|---|---|---|
| Ne değişmeli? | Bileşenlerin mekansal bütünlüğü. | Aglomera veya dağınık faz boyutu. |
| Akış ne yapar? | Malzemeyi ayırın, yeniden yönlendirin ve yeniden birleştirin. | Deformasyon veya kırılma için yeterli stres uygulayın. |
| Neyi incelememiz gerekiyor? | Tanımlanan numuneler arasında kompozisyon veya renk tutarlılığı. | Kalan topaklar veya faz morfolojisi. |
| Yetersiz kanıt nedir? | İzole edilmiş bir numunedeki ince parçacık boyutu. | Tek tip görünümlü pelet rengi. |
Ayrım şu şekilde açıklanmıştır:NC State Extension'ın vida işlevi kılavuzu. Gerçek öğelerin çoğu her iki sürece de katkıda bulunur. Yararlı soru, bir unsurun kalıcı olarak bir kategoriye ait olup olmadığı değil, malzemenin gerekli dengeyi alıp almadığıdır.
Satın alma için istenen sonucu gözlemlenebilir bir gereksinim olarak yazın. Neyin daha tek biçimli hale gelmesi gerektiğini, hangi topaklanmaların veya faz özelliklerinin kabul edilemez olduğunu ve laboratuvarın bunları nasıl raporlayacağını belirleyin. "Daha iyi karıştırma" talebi, bu kararları çözümsüz bırakıyor.
Bu kılavuz birlikte dönen çift vidalı birleştirmeyle ilgilidir. Tek vidalı bir hattı veya ters dönüşlü bir PVC işlemini karşılaştırıyorsanız ilk önce ekipman görevini belirleyin. Bizimtek vidalı ve çift vidalı malzeme kılavuzubu daha geniş seçeneğe hitap ediyor.
Vidayı değiştirmeden önce arızayı teşhis edin
Değiştirilecek elemanın adını vermeden önce arızayı tanımlayın. Besleyici, hız, sıcaklık ve yük kayıtları ile aynı çalışma periyoduna bağlı numuneler talep edeceğiz. Proses koşulları olmayan bir numune, tekrarlanabilir bir konfigürasyon problemini geçici bir rahatsızlıktan ayırt etmeyi zorlaştırır.
| Gözlem | İsteyeceğimiz kanıtlar | İlk karar |
|---|---|---|
| Renk zamanla değişir | Zaman etiketli numuneler ve besleyici teslimat kayıtları. | Geometriyi değiştirmeden önce dozaj tutarlılığını araştırın. |
| Görünür lekeler | Gelen malzemelerle karşılaştırılan bölümler veya mikrograflar. | Topakları, erimemiş malzemeyi, bozulmayı veya kirlenmeyi tanımlayın. |
| Tarif değişikliğinden sonra kusur başladı | Önceki ve mevcut formülasyonlar, yem formları ve ayarları. | Yeni bir işleme görevini aşınmaya bağlı bozulmadan ayırın. |
Daha güçlü bir karışım önermeden önce kontrol ettiklerim
Çift vidalı bir karıştırma problemini değerlendirdiğimde, ilk önce düzensiz bileşimi bozulmamış parçacıklardan ayırırım. Bir pelet numunesindeki gözle görülür lekeler, daha güçlü bir yoğurma bölümünü haklı çıkarmak için yeterli değildir. Reçine kalitesini, katkı formunu ve yüklemeyi, mevcut vida düzenini, besleme kayıtlarını ve stabil çalışma koşulları altında toplanan numuneleri istiyorum.
Bir sonraki adımım bu lekelerin gerçekte ne olduğunu belirlemek. Malzemenin bazı bölümlerini inceler ve kusuru orijinal malzemelerle karşılaştırırdım. Topaklanmış pigment, erimemiş reçine ve bozunmuş malzeme farklı tepkiler gerektirir. Kusuru tanımlamadan önce karıştırma yoğunluğunu eklemek, araştırmayı yanlış yöne gönderebilir. Zayıf erime ve zayıf karışım arasındaki ayrım aynı zamanda merkezi bir uyarıdır.Jim Frankland'ın tek vidalı karıştırma kılavuzu.
Vida incelemesi için disk genişliğini, blok uzunluğunu, kademe açısını ve taşıma yönünü birlikte değerlendiriyorum. Ayrıca çevredeki elemanları, besleme konumlarını ve ölçülen açıklıkları da kontrol ediyorum. Bir yoğurma bloğunun tek başına açısından doğru bir şekilde değerlendirilmesi mümkün değildir. Süreçteki konumu ve sürece giren maddi koşullar önemlidir.
Bir değişiklik önermeden önce verim, gerçek erime sıcaklığı, tahrik yükü ve ilgili kalite ölçümleri için bir temel oluşturacağım. Daha sonra süreç stabil hale geldikten sonra, formülasyonu ve numune alma yöntemini tutarlı tutarak, gerekçeli bir konfigürasyon değişikliğini karşılaştırırdım. Besleme dengesizse veya mevcut bileşenler aşınmışsa, bunu telafi etmek için yeni bir karıştırma bölümü kullanmadan önce bu sorunları çözerim.
Kabul kriterim üzerinde anlaşmaya varılan ürün spesifikasyonudur. Görünür topakları ortadan kaldıran ancak gerekli lif morfolojisine zarar veren veya çalışma sınırlarını aşan bir konfigürasyon kabul edilebilir bir gelişme değildir. Sırf makine bunu tolere edebildiği için kısıtlama eklemeye devam etmek yerine, gerekli karıştırma kalitesini hattın termal ve mekanik sınırları dahilinde sağlayan konfigürasyonu korurdum.
Çift vidalı ekstrüderler nasıl karışım üretir?
Akışın yeniden düzenlenmesi ve yerel stres farklı işler yapar
Dağıtıcı eylem, malzemenin tekrar tekrar bölünmesi, gerilmesi ve yeniden düzenlenmesinden kaynaklanır. Dağıtıcı etki, dağılmış bir fazı deforme etmek veya bir topak içindeki direncin üstesinden gelmek için yeterli gerilimleri gerektirir. Kesme ve uzama akışı deformasyon mekanizmalarını tanımlar; dağıtım ve yayılımın yerini alan ayrı kalite hedefleri değildirler.
Charlie Martin'inçift vidalı sürekli karıştırmanın teknik incelemesivida elemanlarının, doldurulmuş işleme bölgelerinin ve taşıma bölümlerinin etkileşimini açıklar. Ekipman tartışması burada faydalıdır; Bu incelemedeki farmasötik formülasyon koşulları, endüstriyel plastik reçetesine aktarılmamalıdır.
Hız bir girdidir, kabulün sonucu değil
Yerel kayma akışı yorumu için gerilim, malzemenin ilgili sıcaklıktaki viskozitesine ve deformasyon hızına bağlıdır. Devir sayısı tek başına bu koşulları tanımlamaz, çünküaşağıda parçacık izleme karşılaştırmasıgöstermektedir. Hızı dağılım ölçümünün yerine kullanmak yerine, önerilen hız değişimini gerçek erime sıcaklığı, besleme hızı ve kalite sonuçlarıyla karşılaştırın.
Ortalama kalış süresinin ötesine bakın
Kalış süresi dağılımı, malzemenin farklı bölümlerinin bir süreçte ne kadar süre kaldığını açıklar. İnceleme özeti için izleyicinin nereye girdiğini, nerede tespit edildiğini ve hangi çalışma koşullarının geçerli olduğunu sorun. Bu bilgi olmadan ortalama değer, iki düzeni karşılaştırmak için yeterli değildir.
Önerilen deneme kaydımız girdileri sonuçlardan ayırır. Ayarları ve malzeme dağıtımını girdi olarak kaydedin; Bitmiş malzemenin tutarlılığını ve morfolojisini sonuç olarak kaydedin. Sıcaklık ve yükü çalışma kısıtlamaları olarak tutun. Bu yapı, ürün değerlendirilmeden önce bir deneme raporunun daha yüksek enerji girdisini kalite iyileştirme olarak adlandırmasını engeller.
Ekstruder vida elemanları ve karıştırma fonksiyonları
Bir öğe ailesi, tam bir performans özelliği değil, yararlı bir başlangıç etiketidir.NC State'in eleman kılavuzutaşıma, ters çevirme, yoğurma ve dişli elemanları birbirinden ayırır ve terminolojinin üreticiler arasında farklılık gösterdiğini açıklar. Başka bir tedarikçinin kodunu bir teklife aktarmak yerine gerçek çizimi ve geometriyi kullanırdık.
| Eleman ailesi | İncelenecek rol | Ne talep ederdik |
|---|---|---|
| Taşıma | Taşıma ve yerel dolum koşulları. | Kurşun, uzunluk, el kullanımı ve komşu kısıtlamalar. |
| Yoğurma bloğu | Deformasyon, karıştırma ve taşıma veya kısıtlama. | Disk genişliği, sayısı, toplam uzunluğu, kademesi ve taşıma yönü. |
| Dişli veya özel karıştırıcı | Akışın yeniden düzenlenmesi ve geometriye bağlı strese maruz kalma. | Amaçlanan göreve ilişkin eksiksiz profil, çalışma konumu ve kanıtlar. |
Taşıma elemanlarının karıştırmaya hiçbir katkısı olmadığını veya her dişli elemanın yalnızca dağıtıcı olduğunu varsaymayın. Doğru karşılaştırma, belirtilen koşullar altında tanımlanmış geometriler arasındadır. Değiştirme esnekliğini tartışmadan önce çizimin parçalı bir düzeneği mi yoksa tek parçalı bir vidayı mı tanımladığını belirleyin.
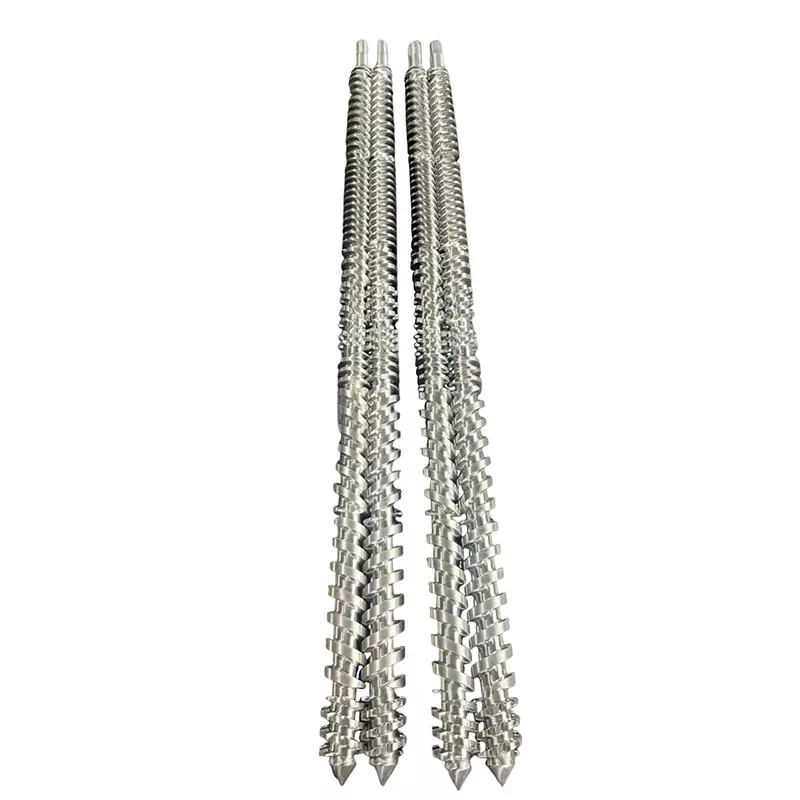
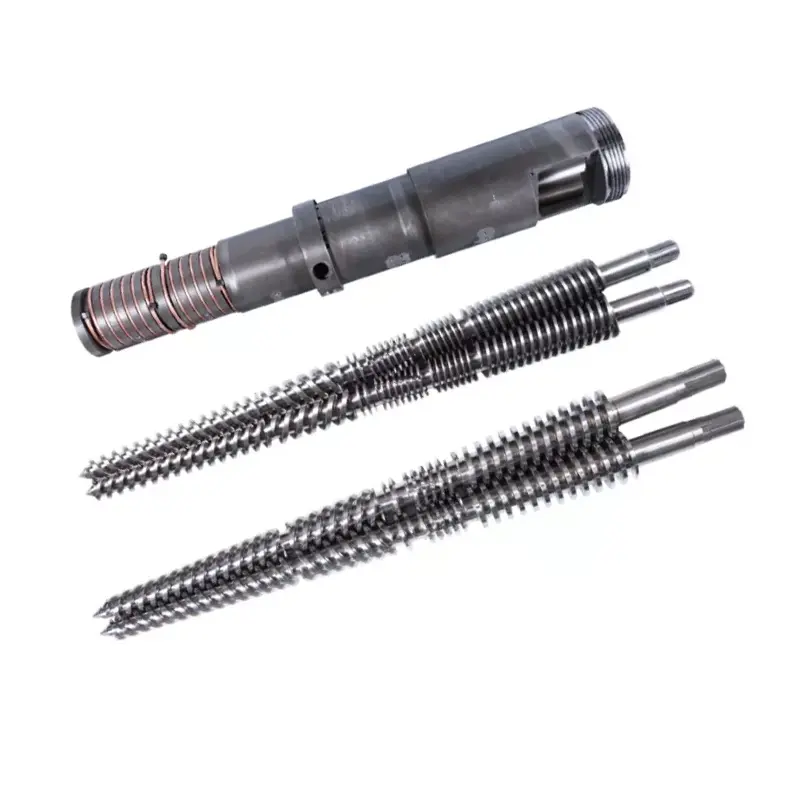
Bizimbirlikte dönen paralel çift vidalı namluürün sayfası aynı yönde dönüş, birbirine geçme ve birleştirme uygulamalarını tanımlar. Bu ayrıntılar ilgili ekipman kategorisini oluşturur. Bir sipariş için, onaylanmış konfigürasyonun yine de bireysel çalışma bölümlerini ve montaj arayüzlerini tanımlaması gerekir.


Karıştırmayı, ısınmayı ve aşınmayı kontrol eden vida tasarımı özellikleri
Ayrı disk genişliği, disk sayısı ve blok uzunluğu
Bunlar birbiriyle ilişkili boyutlardır ancak birbirinin yerine geçebilecek açıklamalar değildir. Kenneth Russell'ınçift vidalı karıştırma analizidaha geniş disklerin dağıtıcı eylemi, daha dar disklerin ise bölme ve yeniden dağıtımı destekleme yönündeki tanıdık eğilimini açıklıyor. Aynı zamanda kısıtlama, doldurma ve erime sıcaklığının etkisini de vurgular.
Bu eğilim evrensel bir satın alma kuralı değildir. Bir karşılaştırma disk genişliğini, blok uzunluğunu ve taşıma davranışını birlikte değiştirirse sonuç yalnızca genişliğe atfedilemez. Hangi değişkenin değiştiğini ve hangi kalite ölçümünün iyileştiğini sorun.
Taşıma yönü ve doldurma ile kademeli açıyı okuyun
Nötr bir yoğurma bloğunun doğası gereği ileri pompalama etkisi yoktur; malzeme hala çevredeki sürecin etkisi altında geçebilir. Ters elemanlar ileri taşımaya karşı çıkar. Kullanışlılıkları amaçlanan dolum ve basınç koşullarına bağlıdır. Ne "nötr" ne de "geri", her karıştırma bölümünü iyileştirmeye yönelik otomatik bir talimat değildir.
| Önerilen değişiklik | Gerekli karşılaştırma kaydı | Duruşmayı reddetme nedeni |
|---|---|---|
| Farklı yoğurma geometrisi | Boyutlar, eleman sırası, kalite verileri ve istikrarlı verim. | Hedef kusur kalır veya gerekli bir özellik bozulur. |
| Daha fazla kısıtlama | Gerçek erime sıcaklığı, basınç, tahrik yükü ve besleme/havalandırma davranışı. | Bir makine veya malzeme sınırı aşıldı. |
| Geri yüklenen çalışma açıklıkları | Adlandırılmış konumlarda eşleşen vida/varil ölçümleri. | Montaj, onaylanmış uyum veya açıklık gerekliliklerini yerine getiremiyor. |
Dayanıklılık asıl görevle başlar
38CrMoAlA'yı ve 0,50 ila 0,70 mm nitrürleme derinliği aralığını yayınlıyoruz.birlikte dönen ürün spesifikasyonu. Bunlar malzeme ve işlem verileridir; karıştırma kalitesi derecelendirmesi veya hizmet ömrü garantisi değildir. Çalışma açıklığını tanımlamazlar.
Aşındırıcı bir formülasyon için, yüzey sistemini seçmeden önce dolgu maddesi kimliğini, yükleme ve aşınma haritasını talep ediyoruz. Geometri incelemesi ve aşınma koruması ayrı kararlardır. Daha sert bir yüzey, uygun olmayan bir karıştırma profilinin doğru olduğunu gösteremez. Bizimparalel çift vidalı açıklık ve aşınma kılavuzuEşleşen denetim kaydını açıklar.
Bileşenleri yalnızca tesisin onaylı izolasyon, soğutma ve taşıma prosedürleri kapsamında inceleyin. Daha fazla karıştırma elde etmek için makine üreticisinin onayladığı limitlerin dışında açıklığı azaltmayın veya bir düzeneği değiştirmeyin.
Karıştırma için çift vidalı profil nasıl düzenlenir
Bir karıştırma bloğu seçmeden önce işleme görevlerinin sırasını gözden geçirin. Martin'insürekli karıştırma incelemesiölçülü besleme, taşıma, eritme, doldurulmuş karıştırma bölgeleri ve boşaltmayı açıklar. Bir profilin bu işlevleri bir arada sağlaması gerekir. Bağımsız bir eleman tavsiyesi, giriş koşullarını ve çıkış yönündeki basınç görevini belirtmeden bırakır.
Her karıştırma bölümüne neyin ulaşacağını tanımlayın
Önerilen bir değişiklik için, bileşenin pelet, toz, sıvı veya konsantre olarak girip girmediğini belirtin ve besleme konumunu tanımlayın. Amaçlanan dispersiyon görevinden önce hangi erime veya ıslanma koşulunun gerekli olduğunu sorarız. Karışım karşılaştırması, bileşenin sürece giriş biçimindeki değişikliği gizlememelidir.
Beslemeyi, kısıtlamayı ve havalandırmayı bağlı tutun
Kısıtlayıcı bir öğe eklemeden önce süreç tasarımcısından yan besleyiciler ve havalandırma delikleri etrafındaki basınç ve dolum gereksinimlerini kontrol etmesini isteyin. Bu arayüzleri içermeyen, yalnızca miksaj amaçlı bir taslaktan yapılan değişikliği onaylamayız. Deneme özetinin bir parçası olarak her açılıştaki kabul edilebilir davranışı kaydedin.
Malzeme sıcaklığının nerede ölçüldüğünü ve kaliteli numunenin nerede alındığını belirleyin. Aksi takdirde, farklı bir konumdaki daha sıcak bir okuma, yeni elemanın neden olduğu bir sıcaklık artışıyla karıştırılabilir. Amaç doğrudan karşılaştırma olduğunda ölçüm konumlarını sabit tutun.
Karışım dengesini formülasyonla eşleştirin
Ekstrudere girerken içeriği belirtin. Önceden dağıtılmış bir renk konsantresi ve topaklaşan bir ham pigment aynı görevi sunmaz. Temel ihtiyacın yeniden dağıtım mı, dağılma mı yoksa her ikisi mi olduğuna karar vermeden önce tedarikçiden malzeme bilgilerini talep eder ve gelen formu inceleriz.
| Malzeme özeti | Cevaplanacak soru | Kabule dahil edilecek kanıtlar |
|---|---|---|
| Önceden dağılmış renkli masterbatch | Dozaj ve dağıtım tutarlı mı ve kalıntı topakları mevcut mu? | Zaman/konum örneklemesi, renk tutarlılığı ve uygulanabilir dağılım değerlendirmesi. |
| Aglomere edici pigment veya mineral dolgu maddesi | İçerik ıslanmış mı ve kabul edilemez topaklanmalar kalmış mı? | Tanımlanmış aglomera ölçümleri ve gerekli ürün özellikleri. |
| Cam elyaf bileşiği | Karışım homojenlik ve tutulan lif gereksinimlerini karşılıyor mu? | Lif morfolojisi ve belirtilen mekanik özellikler. |
| Polimer karışımı veya ısıya duyarlı bileşik | Hangi faz morfolojisi ve sıcaklık/zaman sınırları geçerlidir? | Morfoloji, bozunma göstergeleri ve ilgili bitmiş ürün testleri. |
Russell'ınkarıştırma tartışmasıdispersiyon gerektiren bir malzeme örneği olarak yapışkan karbon siyahını kullanıyor ve yoğun bölümleri elyafların daha hassas işlenmesiyle karşılaştırıyor. Bu, doldurulan her malzemenin en kısıtlayıcı konfigürasyona ihtiyaç duyduğu kuralını değil, malzemeye özgü bir özeti destekler.
Her granülasyon görevi için bir profil teklif etmeyin
Bizimgranülasyon paralel ikiz vidasayfa, PE ve PP dahil olmak üzere termoplastik pelet üretimini listeler ve konfigürasyon özelleştirmesiyle işlenmemiş ve geri dönüştürülmüş malzemeleri destekler. Fiyat teklifi için bu geniş kategorilerin gerçek kaliteye, katkı maddesi yüklemesine, besleme formuna ve gerekli ürüne göre daraltılması gerekir.
Vidaya yeni bir kusur atfetmeden önce, geri dönüştürülmüş bir beslemenin bileşimini veya kirlilik düzeyini değiştirip değiştirmediğini sorarız. Benzer şekilde, satın alma özellikleri mekanik performansı da içeren fiber takviyeli bir kalite için yalnızca renk kontrolünü kabul etmeyiz. Kabul testi, katkı maddesinin mevcut olma nedenini takip etmelidir.
Tahmin etmek yerine karıştırma kalitesini nasıl doğrulayabilirsiniz?
Neden yalnızca vidalama hızı yerine strese maruz kalmayı karşılaştırıyorum?
Karıştırma konfigürasyonlarını karşılaştırırken yararlı bir başlangıç noktası olarak Jan Philipp Oldemeier ve Volker Schöppner'in çalışmasını kullanırdım. Araştırmaları, her parçacığın aynı karıştırma koşullarını yaşadığını varsaymak yerine, üç boyutlu akış simülasyonu ve parçacık takibi kullanarak vida elemanlarını inceledi.
PP FPH50'li ZSK25 geometrisi için araştırmacılar 220°C'lik bir erime sıcaklığı ve 20 kg/saatlik bir verim belirlediler. Dişli karıştırma elemanının hızının 200 rpm'den 400 rpm'ye arttırılması, izlenen parçacıkların maksimum kayma gerilmelerinin ortalamasını yaklaşık 37.900'den 54.400 Pa'ya yükseltti. Aynı koşullar altında KB24 yoğurma bloğu için karşılık gelen değerler yaklaşık 27.900'den 48.400 Pa'ya yükseldi.
Bunlar simüle edilmiş stres sonuçlarıydı, bitmiş bileşik kalitesindeki ölçülen gelişmeler değil. Yazarlar ayrıca deneysel doğrulamanın hala beklemede olduğunu belirtti.Orijinal çalışmayı okuyun.
Benim mühendislik sonucum, hızın tek başına eksik bir spesifikasyon olduğudur. Üretim için herhangi bir elemanı tavsiye etmeden önce, strese maruz kalmanın gerçek kusuru giderdiğine dair kanıta ihtiyacım var, ardından dağılım, erime sıcaklığı, tahrik yükü ve ürünün gerekli özelliklerinin kontrol edilmesi gerekiyor.
Numuneye uygun bir test seçin
ISO 23900-5:20152025'te onaylanan, termoplastik polimerlerdeki renklendirici dispersiyonunun değerlendirilmesine yönelik filtre basınç değeri testini açıklamaktadır. Ekstrüzyon ve eriyik eğirmede kullanılan renk konsantreleri için dikkate alınması gereken uygun bir yöntemdir; laboratuvar uygulanabilir hazırlama ve test koşullarını oluşturmalıdır.
ISO 18553:2025poliolefin borular, bağlantı parçaları ve bileşiklerdeki parçacık/aglomerat boyutunu ve dağılım derecesini ele alır. Belirtilen kapsamı kütlece %3'ün altındaki karbon siyahı içeriğini ve %5'in altındaki pigment içeriğini içermektedir. Bu kapsamı yüksek konsantrasyonlu bir masterbatch'e veya her dolum sistemine otomatik olarak uygulamayın.
Kalite kaydını işletme kaydından ayırın
Dağıtım için numunelerin nerede ve ne zaman alınacağını ve hangi tutarlılık ölçümünün uygun olduğunu tanımlayın. Dispersiyon için örnek hazırlamayı ve ilgili topaklanma veya morfoloji değerlendirmesini tanımlayın. Sonucu gördükten sonra bir geçiş eşiği seçmek yerine, deneme öncesinde ürün spesifikasyonu ve laboratuvar ile kabul kriterleri üzerinde anlaşmaya varın.
Enerji karşılaştırmaları için, bildirilen değerin tahrik girişi mi, tahmini şaft gücü mü yoksa daha geniş bir hat ölçümü mü olduğunu belirtin ve kütle akışı esasını tanımlayın. "KOBİ" rakamlarından farklı olarak karşılaştırma yapmayın veya ortalama bir enerji rakamını yerel strese maruz kalmanın kanıtı olarak görmeyin. Kalite testlerini bunların yerine koymayacağız, kalitenin yanı sıra enerjiyi ve yükü de kaydedeceğiz.
Önerimiz: kalite, kararlı kabul edilen çıktı, erime sıcaklığı ve mekanik yük için ayrı sütunlar bulundurun. Yapılandırmayı yalnızca ilgili her sütunda mutabakata varılan gereksinimleri karşıladığında onaylayın.
Karıştırma kalitesi ve dayanıklılık için vida konfigürasyonunun gözden geçirilmesi
Bir dizi ilgisiz düzenleme yerine kontrollü bir inceleme kullanın. Aşağıdaki iş akışı, bir karıştırma şikayetini yapılandırma özetine dönüştürmek için önerdiğimiz yöntemdir. Makine üreticisinin sınırları dışında çalışmaya izin vermez veya tesisin değişiklik-kontrol ve güvenlik prosedürlerinin yerine geçmez.
-
Kusur ve kabul hedefini tanımlayın
Kusuru temsili örneklerle ve gerekli ürün özellikleriyle açıklayın. Hattı değiştirmeden önce hangi dağıtım, dispersiyon ve bitmiş özellik ölçümlerinin kabulü belirleyeceğine karar verin.
-
Karşılaştırılabilir bir temel kaydedin
Formülasyon revizyonunu, içerik formunu, besleme hızlarını, vida hızını, ölçülen erime sıcaklığını, basınçları, tahrik yükünü ve kabul edilen kararlı çıktıyı kaydedin. Numuneleri aynı çalışma periyoduna ve ölçüm konumlarına sahip olarak etiketleyin.
-
Beslemeyi, erimeyi ve aşınmayı kontrol edin
Besleyici tutarlılığını inceleyin ve kusurdaki parçacıkları tanımlayın. Aşınma şüphesi varsa, revize edilmiş bir karıştırma geometrisi önermeden önce onaylı denetim prosedürleri kapsamında eşleşen vida ve namlu ölçümlerini alın.
-
Gerekçeli bir değişiklik seçin
Değişikliğin ele almayı amaçladığı mekanizmayı belirtin. Eleman boyutlarını, yönünü, sırasını ve etkilenen arayüzleri belgeleyin. Sorumlu proses mühendisinin değişikliği ve çalışma sınırlarını onaylamasını sağlayın.
-
Süreç stabil hale geldikten sonra karşılaştırın
Kararlaştırılan stabilizasyon ve numune alma prosedürünü kullanın. Formülasyonu ve test yöntemini tutarlı tutun, kaçınılmaz farklılıkları kaydedin ve kaliteyi sıcaklık, yük ve kabul edilen çıktıyla birlikte karşılaştırın.
-
Kabul edin, düzeltin veya temele dönün
Değişikliği yalnızca önceden tanımlanmış kalite ve çalışma kriterlerini karşılıyorsa kabul edin. Başarısız olursa, yeni bir hipotez olmadan başka bir kısıtlama eklemek yerine bulguları koruyun ve onaylanmış iade veya revizyon prosedürünü izleyin.
Bileşen özeti için ihtiyacımız olan şey
Makine kimliğini, konfigürasyon çizimini, nominal vida çapını, merkez mesafesini, şaft veya tahrik bağlantı ayrıntılarını ve ölçülen aşınma haritasını gönderin. Yukarıdaki malzeme ve işletme kayıtlarını ekleyin. Bölümlere ayrılmış bir sistem için öğe dizisini tanımlayın; Tek parçalı bir vida için, çizimin tamamında çalışma bölümlerini tanımlayın. Mekanik uyum ve karıştırma performansı ayrı kabul kontrolleri gerektirir.
Sık sorulan sorular
Dağıtıcı karıştırma pigment topaklarını parçalayabilir mi?
Dağıtıcı karıştırma öncelikle malzemeyi yeniden dağıtır; tek başına mevcut gerilimin bir topaklanmayı kırmak için yeterli olduğunu kanıtlamaz. Gerçek bir öğe her iki karıştırma moduna da katkıda bulunabilir. Daha fazla dağıtıcı eylemin gerekli olup olmadığına karar vermeden önce, artık topakları renk veya bileşim bütünlüğünden ayrı olarak inceleyin.
Vida hızını artırmak her zaman karıştırmayı iyileştirir mi?
Hayır. Hız bir çalışma girdisidir, kabul edilebilir karıştırma ise ölçülen bir ürün sonucudur. Hız değişimini besleme koşulları, gerçek erime sıcaklığı, tahrik yükü ve kararlaştırılan kalite testleri ile karşılaştırın. Gerekli ürün özellikleri veya çalışma sınırları artık karşılanmıyorsa daha yüksek bir devir ayarını kabul etmeyin.
90 derecelik yoğurma blokları dağılım açısından her zaman daha mı iyidir?
Hayır. Kademeli açı yalnızca bir geometri değişkenidir. Disk genişliği, toplam blok uzunluğu, taşıma yönü, dolum koşulları ve çevre konfigürasyonunun da gözden geçirilmesi gerekir. Nötr bir blok, çevredeki sürecin etkisi altında malzemeyi geçirebilir; nötr, malzemenin sabit kaldığı anlamına gelmez.
Dişli karıştırma elemanları aynı zamanda dağıtıcı karıştırma da sağlayabilir mi?
Evet, geometriye ve çalışma koşullarına bağlı olarak. Dağıtıcı karıştırıcı olarak tanımlanan bir eleman yine de yerel gerilimler üretebilir. Kategori adını, performansının tam bir açıklaması olarak ele almak yerine, gerçek profil ve malzeme görevi için kanıt isteyin.
Daha fazla yoğurma bloğu ekledikten sonra neden renkli çizgiler kalıyor?
Daha fazla yoğurma bloğu, nedeni tek başına tanımlamaz veya ortadan kaldırmaz. Dozaj stabilitesini, gelen içerik formunu, erime koşullarını ve karşılaştırılabilir operasyon altında toplanan numuneleri kontrol edin. Daha sonra, başka bir konfigürasyon değişikliği yapmadan önce, kalan sorunun mekansal dağılım mı, dağılmamış topaklanmalar mı yoksa başka bir kusur mu olduğunu belirleyin.
Çift vidalı ekstrüzyonda vida bıçağı konfigürasyonu ne anlama gelir?
Bu kılavuz için kullanışlı konfigürasyon, boyutları ve yönleri de dahil olmak üzere taşıma, yoğurma ve karıştırma bölümlerinin eksenel düzenlemesidir. Çizimde bu özel terimleri kullanın. Tüm düzeneğin kanat konfigürasyonu olarak adlandırılması, işleme işlevlerini belirtmez veya farklı tedarikçilerin öğe kodlarını birbirinin yerine kullanılabilir hale getirmez.