Vida ucu, yedek parça gibi değerlendirilebilecek kadar küçük, ancak her atışın aynı hacimde eriyik ile başlayıp başlamadığına karar verecek kadar da hassastır. Dişli metal uç olarak değil, uyumlu akış ve sızdırmazlık tertibatı olarak satın alın.


Hızlı cevap
Dört şeye göre bir enjeksiyon kalıplama vidası ucu seçin: çek valf tasarımı, tam vida ve namlu arayüzü, işlenmiş reçine ve dolgu maddesi ve mevcut düzeneğin aşınma modeli. Versiyonlar, daha önce yapılmış onarımlar veya standart dışı vidaların mevcut olması durumunda makine modeli tek başına yeterli değildir.
Değiştirme siparişi için, mevcut olduğunda orijinal çizimi gönderin, ardından ipliği, omuzu, uç uzunluğunu, halka hareketini, yatağı, dış çapı ve eriyik kanallarını gerçek makineye göre doğrulayın. İyi bir teklif geometriyle başlar. Daha sonra malzeme ve yüzey işleme gelir.
Vida ucu akışı her iki yönde de kontrol eder
Vidanın geri kazanılması sırasında çek valf açılır ve erimiş polimerin vidanın önüne doğru geçmesine izin verir. Enjeksiyon başlangıcında kapanır, böylece eriyiği vida boyunca geriye doğru itmek yerine vida hareketi ve basınç atış üzerine etki eder.
Bu nedenle vida ucu, kontrol halkası ve oturma yeri sadece bakıma değil, prosese de aittir.ENGEL'in çek valf eğitimiaynı iki çalışma durumunu tanımlar ve kapanma davranışını doğrudan enjeksiyon tekrarlanabilirliğine bağlar.
Fabrika görünümümüz:En pahalı vida ucu hatası nadiren iki malzeme kalitesi arasındaki farktır. Bu, vidaya takılan ancak doğru şekilde hareket etmeyen, sızdırmaz hale gelmeyen veya hizalanmayan bir parçadır. Başarılı bir uyum testi, uzun bir satış sıfatları listesinden daha değerlidir.
Kalıplama görevine uygun montajı seçin
Doğru tasarım, geri kazanım sırasında serbestçe açılmalı, enjeksiyon sırasında öngörülebilir şekilde kapanmalı ve erime yolunda aşırı kısıtlamadan kaçınmalıdır. Ayrıca reçinenin aşındırıcı, yapışkan ve korozif yüküne, eşleşen yüzeylere zarar vermeden dayanmalıdır.
| Satın alma sorusu | Vida ucunu neden değiştiriyor? | Tedarikçiye ne gönderilmeli? |
|---|---|---|
| Hangi reçine kalıplanıyor? | Viskozite, kayganlık, bozulma hassasiyeti ve korozyon görevi akış geçişlerini, malzemeyi ve yüzey işlemini etkiler. | Tam reçine kalitesi, renk sistemi, alev geciktirici ve normal işleme aralığı. |
| Reçine güçlendirilmiş mi yoksa doldurulmuş mu? | Cam elyafı, mineral dolgu maddesi ve geri kazanılmış kirlilik, segman, yuva ve eriyik geçişlerindeki aşınmayı hızlandırabilir. | Dolgu tipi, ağırlık yüzdesi ve ürüne göre değişip değişmediği. |
| Atış ne kadar hassas olmalı? | İnce duvarlı, çok boşluklu ve dar ağırlıklı parçalar, valf kapanmasında ve sızıntıda küçük değişikliklere neden olur. | Parça ağırlığı, boşluk sayısı, atış ağırlığı toleransı ve güncel trend verileri. |
| Mevcut valf stili nedir? | Kayar halka, bilyeli çekvalf ve diğer tasarımlar farklı akış alanlarına, hareket ve kapanma davranışlarına sahiptir. | Orijinal parça numarası, çizim, fotoğraflar ve kaldırılan montajın tamamı. |
| Vida daha önce değiştirildi mi? | Bir makine modeli artık takılı ipliği, uç uzunluğunu veya yuva geometrisini tanımlayamayabilir. | Güncel vida çizimi ve doğrudan ölçümler, yalnızca makinenin isim plakası değil. |
| Parça neden değiştiriliyor? | Kırık bir iplik, aşınmış akış yolu ve sızıntı yapan halka aynı düzeltici eyleme işaret etmez. | Aşınma fotoğrafları, süreç belirtileri, bakım geçmişi ve arızalı boyutlar. |
Nanhaiya, standart ve özelleştirilmiş iplik desenlerinin yanı sıra özel polimerler için ters akışlı uç seçenekleri sunar. Seçilen parça bir ile eşleştirilebilirenjeksiyon kalıplama vidasıveya daha geniş bir kapsamın parçası olarak tedarik edilirenjeksiyon kalıplama ve ekstrüzyon yedek parça yelpazesi.


Düzeneği çıkarmadan önce proses sinyallerini okuyun
Değişken bir yastıklama, değişen atış ağırlığı veya zayıf aktarım tekrarlanabilirliği valf sızıntısına işaret edebilir, ancak hiçbiri bunu tek başına kanıtlayamaz. Reçine değişiklikleri, besleme dengesizliği, sıcaklık kontrolü, varil aşınması, eriyikteki hava, basınç ayarları ve kalıp koşulları benzer belirtiler yaratabilir.
ENGEL çek valfin, vidanın ve plastikleştirme tamburunun kontrol edilmesini önerirerime yastığı dalgalandığında. Aynı sorun giderme kılavuzu yastıklama ve atış ağırlığı değişimini proses ayarları ve bileşen aşınmasıyla birleştirir.
| Gözlemlenen sinyal | Olası vida ucu bağlantısı | Sipariş vermeden önce kontrol edin |
|---|---|---|
| Yastıklama konumu atıştan atışa değişir | Halka yerine oturduktan sonra farklı bir noktada kapanabilir veya sızıntı yapabilir. | İstikrarlı bir süreç altında gerçek konumu, basıncı ve atış ağırlığını trendleyin. |
| Ayarlar sabit kalırken parça ağırlığı kayar | Geri akış, kalıba iletilen etkin hacmi azaltabilir. | Besleme, sıcaklık, malzeme ve kalıp boşluğu nedenlerini ortadan kaldırın. |
| Kısa çekimler aralıklı olarak görünüyor | Valf, özellikle geri kazanım değişikliklerinden sonra tekrar tekrar sızdırmazlık sağlayamayabilir. | Transfer tepkisini karşılaştırın ve makine üreticisinin onaylı valf testini çalıştırın. |
| Kurtarma kısıtlanır | Hasarlı bir halka, birikinti veya gereğinden küçük akış yolu, ileri eriyik akışına direnç gösterebilir. | Serbest hareket, birikinti, sürtünme ve geçiş tıkanıklığı olup olmadığını kontrol edin. |
| Siyah lekeler maddi bir değişikliği takip ediyor | Ölü noktalar veya hasarlı yüzeyler bozulmuş polimeri tutabilir ve serbest bırakabilir. | Erime yolunun tamamını, nozulu, ön vidayı ve temizleme prosedürünü inceleyin. |
| Metalik gürültü veya halka tutukluğu | Parçalanma, deformasyon, yanlış hizalama veya yabancı madde mevcut olabilir. | Makine üreticisinin güvenli bakım prosedürü uyarınca durdurun ve inceleyin. |
Düzenek çıkarıldıktan sonra kontrol halkasının dış çapını, her iki uç yüzünü, oturma yüzeyini, uç gövdesini, eriyik kanallarını ve dişleri inceleyin. BirARBURG teknik makalesiaşınma, yapışma ve korozyonu aşınma mekanizmaları olarak tanımlar ve segman çapı, uç yüzü ve sızdırmazlık yuvasındaki aşınmanın segman hareketini ve yastık stabilitesini değiştirebileceğini gösterir.
Parça dolana kadar tutma basıncı ekleyerek kontrol halkasını teşhis etmeyin.Bir ayar değişikliği sızıntıyı düzeltmeden gizleyebilir. Sabit bir taban çizgisi yakalayın, makine üreticisinin onaylı test yöntemini izleyin ve değiştirme özelliklerini değiştirmeden önce donanımı inceleyin.
Bir parçayı yalnızca eşleşen parçalar hâlâ iyi durumdayken değiştirin
Karşılaşma ucu ve yuvası onaylı boyutlarda kaldığında, sızdırmazlık yüzeyleri sağlam olduğunda ve yeni halka tüm hareketi boyunca serbestçe hareket edebildiğinde bir kontrol halkası kendi kendine değiştirilebilir. Bu daha düşük maliyetli bir onarımdır, ancak yalnızca denetimin bunu desteklemesi durumunda.
Birkaç yüzeyde aşınma görüldüğünde, bir halka başka bir bileşene yapıştığında veya sürtündüğünde, eski parçalar makineler arasında karıştığında veya güvenilir orijinal boyutlar kalmadığında eşleşen ucu, halkayı ve yuvasını değiştirin. Yeni bir sızdırmazlık parçasını aşınmış iki eşleşen parçayla birleştirmek yeni bir sızıntı yolu oluşturabilir.
Fabrika görünümümüz:aşınmış bir örnek bir ana çizim değil, kanıttır. Aşınmış bir koltuğu, kısaltılmış halkayı veya hasarlı ipliği aynen kopyalarsak, yeni parça eski sorunu daha temiz bir yüzeyle yeniden üretebilir. Çizimden, montaj bileşenlerinden ve aşınmış referans noktalarından amaçlanan ilişkiyi yeniden oluşturuyoruz.


Nanhaiya enjeksiyon kalıplama vida ucu verileri
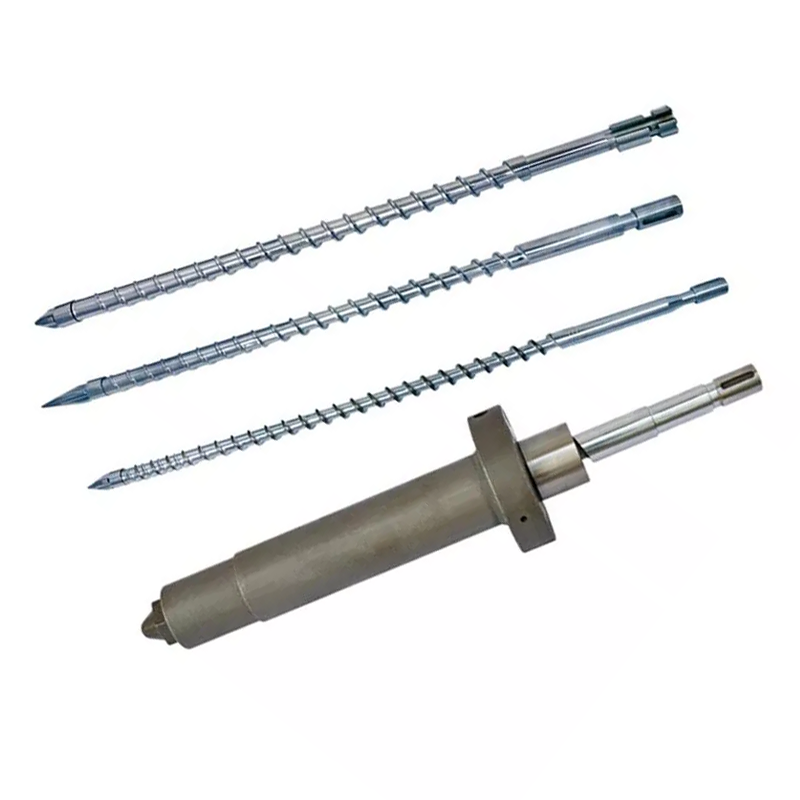
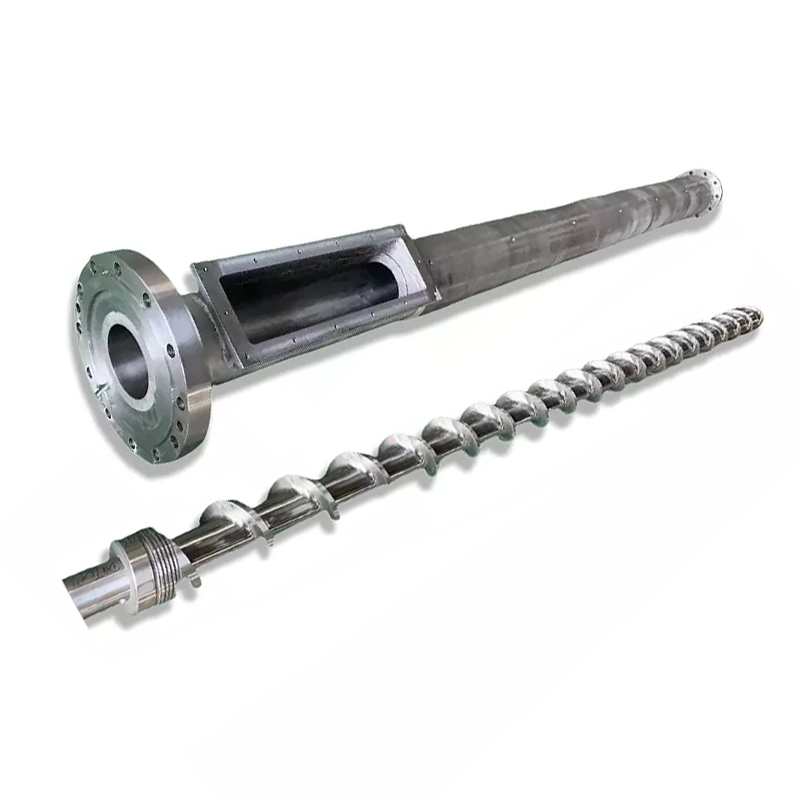
The Nanhaiya enjeksiyon kalıplama vida ucuvida ve meme tarafındaki erime yolu arasındaki arayüz olarak inşa edilmiştir. Değiştirme işleri için özel dişlere ve bileşen geometrisine sahip, farklı vida çapları ve enjeksiyon makinesi markaları için mevcuttur.
| Şartname | Nanhaiya ürün verileri | Satın alma alaka düzeyi |
|---|---|---|
| Temel malzeme | D2 | Gerçek malzemeyi teklif ve inceleme belgelerine kaydedin. |
| Sertlik | HRC45-62 | Seçilen değer ısıl işleme, aşınma görevine ve birleştirme malzemelerine uygun olmalıdır. |
| Doğruluk | 0,02 mm/m | Vida ön arayüzünde geometri ve hizalama önemlidir. |
| Zırhlı yüz | Bimetalik | Açıktaki çalışma yüzeylerinde aşınmaya dayanıklı bir seçenek sunar. |
| Cam elyaf konfigürasyonları | %30 / %60 | RFQ'da gerçek cam elyaf yüzdesini ve reçine derecesini belirtin. |
| Parça ağırlığı | 1 kg | Ürün sayfası referans değeri; Nihai ağırlık, onaylanmış geometriyi takip eder. |
| Üretim rotası | CNC işleme, ısıl işlem ve hassas parlatma | Bu işlemler formu, yüzey durumunu ve bitmiş uyumu kontrol eder. |
| Standart uygulamalar | PE, PP, ABS ve PVC termoplastik kalıplama | Ayrıca katkı maddeleri, renklendiriciler, geri dönüştürülmüş içerik ve dolgu verilerini de gönderin. |
Nanhaiya, komple plastikleştirme ünitesi için ayrıca üretim yapmaktadır.mutant enjeksiyon kalıplama vidaları, kademeli enjeksiyon kalıplama vidalarıve eşleşen yedek variller. Bitişikenjeksiyon memesiSızıntı, hizalama veya eriyik akışı sorunları vida ucunun ötesine geçtiğinde aynı anda incelenebilir.
Parçanın sığıp sığmayacağına karar veren boyutlar
Bir makine üreticisi ve modeli aramayı daraltabilir ancak bir çizimin yerini alamaz. Model aileleri çeşitli enjeksiyon ünitesi boyutlarını kullanabilir ve bir makinede orijinal yapısından farklı bir yedek vida bulunabilir.
- Takılan vidayı tanımlayın.Makine üreticisini, modelini, enjeksiyon ünitesi tanımını, vida çapını, seri bilgilerini ve önceki vida değişimlerini kaydedin.
- Konuyu tamamen tanımlayın.Büyük ve küçük çapı, hatveyi, diş yönünü, diş uzunluğunu, başlangıç konumunu, kabartmayı ve omuz konumunu ekleyin.
- Eksenel yığını ölçün.Genel uç uzunluğunu, halka uzunluğunu, yuva uzunluğunu, halka hareketini ve kapanma konumunu kontrol eden her omuzu kaydedin.
- Radyal arayüzleri ölçün.Uç gövdesi çapını, halkanın dış ve iç çapını, yuva çaplarını, namlu deliği referansını ve gerekli çalışma açıklığını kaydedin.
- Erime yolunu haritalayın.Oluk sayısını, geçiş genişliğini, geçiş derinliğini, burun profilini ve akışı veya temizliği etkileyen tüm yarıçapları gösterin.
- Sızdırmazlık ve aşınma yüzeylerini işaretleyin.Kapanma sırasında hangi yüzlerin temas ettiğini ve hangi boyutların aşınmamış referanslardan ölçüldüğünü belirleyin.
Belirsizliği bir toleransın içine saklamayın.Eski yüzey aşınmışsa, ölçülen değeri gerçek aşınmış boyut olarak etiketleyin. Önerilen bitmiş boyutu ayrı tutun. Bu ayrım, mühendisliğin hasarın kesin bir kopyasını onaylamak yerine parçayı düzeltmesine olanak tanır.
Yedek parçayı üretime girmeden önce inceleyin
Gelen muayene, düzenek ısı ve basınca maruz kalmadan önce kimliği, boyutları ve hareketi doğrulamalıdır. Onaylanan çizimi, malzeme kaydını ve muayene sonucunu aynı parça numarası altında saklayın.
- Parça numarası ve çizim revizyonu satın alma siparişiyle eşleşiyor
- Malzeme ve ısıl işlem kayıtları teklifle eşleşiyor
- Kritik çaplar ve eksenel uzunluklar çizim toleransı dahilindedir
- İplik göstergeleri veya eşleşme kontrolleri bağlantıyı doğrular
- Kontrol halkası gözle görülür bir sallanma veya tutukluk olmadan serbestçe hareket eder
- Halka ve yuva amaçlanan sızdırmazlık yüzeylerine temas eder
- Eriyik geçişleri temiz, pürüzsüz ve çapaksızdır
- Cilalı yüzeylerde kullanım hasarı veya kaplama kusuru görülmez
- Montaj yönü ve bileşen sırası belgelenmiştir
- Temel atış ağırlığı ve yastıklama kurulumdan sonra kaydedilir
Kurulumdan sonra onaylanmış bir başlatma prosedürünü kullanın ve süreci, tutulan temel çizgiyle karşılaştırın. Yeni bir uç, toparlanmayı, dekompresyon tepkisini veya valf kapanma davranışını değiştirebilir; dolayısıyla her eski ayarın değiştirilmeden kalması gerektiğini varsaymayın.
Fabrikanın kontrol etmesi gerekenler
Vida ucu kalitesi parçalar arasındaki ilişkiden gelir. Diş eşmerkezliliği, omuz konumu, halka hareketi, sızdırmazlık yüzeyi geometrisi, akış yolu bitişi ve ısıl işlem koşulu birlikte çalışmalıdır. Etkileyici bir sertlik numarası, hatalı istif uzunluğunu veya pürüzlü sızdırmazlık yüzeyini telafi edemez.
Nanhaiya'nınüretim ekipmanları0,1 mm veya altında ilerleme hatası olan CNC testereleri, 6 m'ye kadar iş parçaları için CNC torna tezgahlarını ve 0,02 mm konumlandırma doğruluğuna sahip delme ve frezeleme ekipmanlarını içerir. Düzensiz uçuşlar ve özel flanş yapıları için beş eksenli işleme kullanılır.

Alıcılar için pratik soru, tedarikçinin bir takım tezgahına sahip olup olmadığı değildir. Çizimin nasıl incelendiğini, hangi ölçülerin incelendiğini, malzeme ve ısıl işlemin nasıl takip edildiğini, bitmiş halka hareketinin nasıl kontrol edildiğini sorun. Nanhaiya, satış öncesi çizim incelemesi ve teknik destek sağlar.servis ekibi.
Yedek vida ucu için RFQ kontrol listesi
Bir dizi kısmi mesaj yerine tek bir net paket gönderin. Aşağıdaki bilgiler tedarikçinin işin standart bir değişim mi, tersine mühendislik ürünü bir bileşen mi yoksa yeniden tasarım mı olduğuna karar vermesini sağlar.
- Makine üreticisi, modeli, seri numarası ve enjeksiyon ünitesi boyutu
- Takılan vida çapı ve vida çizimi
- Orijinal vida ucu parça numarası ve çizim revizyonu
- Eski montajı parçalar düzenli tutularak tamamlayın
- Önden, yandan, dişli ve sızdırmazlık yüzeylerinden fotoğraflar
- İplik, omuz, halka, yuva ve geçiş boyutları
- Reçine kalitesi, dolgu tipi ve dolgu yüzdesi
- Renklendirici, geri dönüştürülmüş içerik ve aşındırıcı katkı maddeleri
- Normal erime sıcaklığı ve atış boyutu
- Parça ağırlığı, boşluk sayısı ve kabul edilen varyasyon
- Çıkarılmadan önce yastıklama, aktarma ve toparlanma eğilimi
- Gözlemlenen aşınma, arıza türü ve gerekli miktar
Çizim eksikse ölçülen her yüzeyi işaretleyin ve ölçüm düzenini fotoğraflayın. Tek bir dış çap göndermeyin ve fabrikadan ipliği, yuvasını ve ilerlemeyi bundan çıkarmasını isteyin.
Sık sorulan sorular
Enjeksiyon kalıplama vida ucu ne işe yarar?
Vida ucu düzeneği bir çek valf taşır. Vida geri kazanımı sırasında açılır, böylece eriyik vidanın önünde hareket edebilir, daha sonra geri akışı sınırlamak ve basıncı kalıba aktarmak için enjeksiyon sırasında kapanır.
Aşınmış bir kontrol halkasının veya vida ucunun işaretleri nelerdir?
Yaygın proses sinyalleri arasında değişken bir erime yastığı, tutarsız atış ağırlığı, zayıf basınç tekrarlanabilirliği, diğer nedenler hariç tutulduktan sonra kısa atışlar ve daha uzun veya daha az stabil bir transfer yanıtı yer alır. Kontrollü bir sızıntı testi ve boyutsal inceleme ile aşınmayı doğrulayın.
Yalnızca makine modeline göre yedek vida ucu sipariş edebilir miyim?
Makine üreticisi ve modeli faydalı başlangıç noktalarıdır ancak güvenilir bir değiştirme siparişinde vida çapı, diş ve omuz boyutları, uç uzunluğu, kontrol halkası ve yuva boyutları, akış yolu, reçine, dolgu içeriği, çizim ve net fotoğraflar da bulunmalıdır.
Yalnızca kontrol halkasını mı yoksa komple vida ucu grubunu mu değiştirmeliyim?
Karşı uç, yuva ve diş, onaylanan boyutlar ve yüzey durumu dahilinde kaldığında yalnızca aşınmış bileşeni değiştirin. Birkaç sızdırmazlık yüzeyi aşındığında, boyutlar belirsiz olduğunda veya karışık eski ve yeni parçalar güvenilir hareket ve sızdırmazlık sağlayamadığında eşleşen tertibatı değiştirin.
Nanhaiya enjeksiyonlu kalıplama vida uçları için hangi malzemeyi kullanıyor?
Nanhaiya, yayınlanmış HRC45-62 sertlik aralığına, 0,02 mm/m düzlüğe ve bimetalik zırhlı yüz seçeneğine sahip D2 enjeksiyon kalıplama vida uçları sunmaktadır. Nihai konfigürasyon reçineye, dolguya, makine arayüzüne ve aşınma görevine göre ayarlanır.
Daha sert bir vida ucu her zaman daha uzun süre mi dayanır?
Hayır. Sertlik, aşınma performansının yalnızca bir parçasıdır. Alaşım kimyası, ısıl işlem, korozyon direnci, birleşme malzemeleri, yüzey kalitesi, hizalama, açıklık ve işlenmiş reçinenin tamamı hizmet ömrünü etkiler.
Nanhaiya'ya vida ucu teklifi için ne göndermeliyim?
Makine üreticisine ve modelini, vida çapını, reçine ve dolgu yüzdesini, orijinal parça numarasını veya çizimini, tam birleştirme boyutlarını, çeşitli açılardan fotoğrafları, aşınma belirtilerini, atış ağırlığı eğilimini ve gereken miktarı gönderin.
Ticari açıklama: Nanhaiya, bu kılavuzda bağlantısı verilen enjeksiyon kalıplama vida uçlarını ve ilgili bileşenleri üretmektedir. Teknik öneriler, makine üreticisinin güvenlik prosedürleri ve onaylanmış proje çizimiyle birlikte uygulanmalıdır.