Bir boru kalıp kafasının nominal çaptan daha fazlasına sığması gerekir. Polimer, formülasyon, boru standardı, çıkış, ekstruder bağlantısı, kalibrasyon sistemi ve operatörlerinizin boyut değiştirme şekline uygun olmalıdır. Bu kılavuz, bu girdileri PVC, PE, CPVC, PP ve PPR boru üretimi için bir satın alma spesifikasyonuna dönüştürür.


Bir satın almak içinboru ekstrüzyon kalıp kafası, tedarikçiye beş eşleşen veri seti gönderin: malzeme ve formülasyon; boru standardı, çapı ve duvar aralığı; çıkış ve hat hızı; ekstruder flanşı ve eriyik giriş arayüzü; ve aşağı akış kalibratörü, vakum, soğutma ve çekme düzenlemesi. Yalnızca "PVC boru, 110 mm" veren bir talep mühendisliğe hazır değildir.
Sözleşmenin en önemli noktası kabul şartıdır. Gerçek üretim malzemesini, boru boyutunu, kararlı çıkışı, hat hızını, ısıtma ve sensör kurulumunu, izin verilen duvar varyasyonunu, dış çapı, ovalliği, yüzey durumunu ve gerekli ürün testlerini adlandırın. Kalıp kafası sıcak eriyiği şekillendirir ancak tek başına borunun son soğutulmasını garanti edemez.
İlk karar kalıp çapı değil
İlk karar üretim zarfıdır. Bir kafa, değiştirilebilir kalıplar ve mandrellerle birbirine yakın boyutlardaki bir grubu çalıştırabilir. Çok geniş bir boyut aralığı, akış, kalma süresi, ayarlama, kafa basıncı ve değiştirme işinde tavizlere neden olabilir. Doğru aralık, yalnızca hangi ek parçaların fiziksel olarak gövdenin içine sığabileceğine değil, malzemeye ve hıza da bağlıdır.
Her sorgulamayı üç sınıra ayırıyoruz. Ürün sınırı boru malzemesini, standardını, çapını ve duvarını kapsar. Proses sınırı çıktıyı, hızı, sıcaklığı ve basıncı kapsar. Mekanik sınır; flanşı, merkez hattını, ısıtıcıları, sensörleri, kaldırma ve aşağı akış konumunu kapsar.
| Alıcı girişi | Kalıp kafasını neden değiştiriyor? | Gönderilecek kanıt |
|---|---|---|
| Polimer ve tam formül | Viskoziteyi, ısı hassasiyetini, kaymayı, aşınmayı, korozyon riskini, kalma süresi sınırını ve temizleme yöntemini değiştirir | Reçine sınıfı veri sayfası, formülasyon yüzdeleri ve numune |
| Boru standardı ve uygulaması | Hattın üretmesi ve test etmesi gereken bitmiş ürünü tanımlar | Tam standart numara, baskı, pazar ve dahili çizim |
| OD, duvar, SDR veya program aralığı | Dairesel akış alanını, takım ailesini ve pratik parça değiştirme aralığını ayarlar | Minimum, normal ve maksimum ürünleri içeren beden tablosu |
| Net çıkış ve hat hızı | Akış hızını, basıncı, ısıtma yükünü, kalış süresini ve aşağı yöndeki soğutma talebini değiştirir | Her kritik boyut için stabil satılabilir kg/saat |
| Ekstruder ve adaptör arayüzü | Giriş geometrisini, cıvata düzenini, kaydı, contayı, merkez yüksekliğini ve desteği belirler | Mevcut makinenin kontrollü çizimi ve ölçülen fotoğrafları |
| Kalibrasyon ve soğutma sistemi | Düşüşü, son dış çapı, ovalliği, duvar dağılımını ve başlatma davranışını etkiler | Kalibratör çizimleri, vakum tankı verileri, soğutma uzunluğu ve çekme konumu |
| Değişim planı | Hangi parçaların çıkarılabileceğini, bunların nasıl ortalanacağını ve operatörlerin bunları ne kadar güvenli bir şekilde kullanacağını belirler | Sıklığı, temizleme yöntemini, vinç kapasitesini ve hedef kesinti süresini değiştirin |
Fabrika görünümümüz:Nominal boru çapını yeterli bir pafta kafası spesifikasyonu olarak kabul etmiyoruz. Bir alıcı bize yalnızca reçine adını ve OD'yi verirse akış yolunu sabitlemeden önce duvar serisini, formülü, çıktıyı, ekstruder arayüzünü ve boyutlandırma yöntemini isteriz. Eksik girdilere dayalı hızlı bir fiyat teklifi genellikle yanıtlanmamış soruları devreye alma aşamasına taşır.



Bitmiş boru standardıyla başlayın
Kalıp kafası üretim takımıdır. Bu bir boru sertifikası değildir. Alıcının tam ürün standardını ve sürümünü tanımlaması gerekirken, tedarikçinin boru zarfını bir akış yoluna, takım setine ve ayarlama yöntemine dönüştürmesi gerekir. Nihai uygunluk, bitmiş borunun pazarına ve uygulamasına göre gerekli testlerle kanıtlanır.
Ortak nargile projeleri için üç faydalı resmi referans bulunmaktadır:PVC-U borular için ISO 1452-2:2009, PE borular için ISO 4427-2:2019VeSıcak ve soğuk su tesisatlarında kullanılan PP borular için ISO 15874-2:2013. Sözleşme hazırlanırken mevcut baskıyı, değişiklikleri ve ulusal kabulü kontrol edin.
| Boru ailesi | Resmi başlangıç referansı | Kalıp kafalı RFQ'nun hâlâ ihtiyaç duyduğu bilgiler |
|---|---|---|
| PVC-U basınçlı boru | ISO 1452-2 veya gerekli ulusal eşdeğeri | PVC kuru karışım formülü, boru serisi, nominal dış çap, duvar tablası, soket toleransı, çıkış, hat hızı ve yüzey gereksinimleri |
| PE basınçlı boru | ISO 4427-2 veya gerekli ulusal eşdeğeri | Tam PE bileşiği, SDR aralığı, OD aralığı, katı veya birlikte ekstrüde edilmiş yapı, şerit veya katman düzenlemesi, çıkış ve soğutma sistemi |
| PP veya PPR sıcak ve soğuk su borusu | ISO 15874-2 veya gerekli ulusal eşdeğeri | Tam PP kalitesi, boru boyut sınıfı, servis uygulaması, katman yapısı, çap ve duvar aralığı, çıktı ve kalibrasyon yöntemi |
| Elektrik borusu veya endüstriyel borular | Alıcının geçerli ulusal, sektörel veya müşteri spesifikasyonları | Malzeme formülü, sertlik veya işlevsel hedef, geometri, renk, baskı veya şerit, test planı ve izin verilen yüzey kusurları |
Teklif talebine "uluslararası standartlara uygun" yazmayın.Belgeyi, bölümü, basımı ve yerel benimsenmeyi adlandırın. Daha sonra bitmiş boru çiziminizi ve inceleme planınızı ekleyin. Benzer nominal boyutlar farklı duvar aralıklarına, test koşullarına ve tanımlama gereksinimlerine sahip olabilir.
Bir ayrılık daha önemli. İçme suyu onayı, bitmiş boru sistemi ürünü ve onun ıslanan malzemeleriyle ilgilidir. Nanhaiya'dan pafta kafası sipariş etmek, alıcının borusuna içme suyu onayının aktarıldığı anlamına gelmez. Reçine onayı, bileşik kontrolü, üretim kayıtları ve üçüncü taraf sertifikasyonu, boru üreticisinin uyumluluk sisteminin bir parçası olmaya devam ediyor.
Yalnızca PVC veya PE'yi değil, gerçek formülü belirtin
Nanhaiya'nınboru ekstrüzyon kalıp kafasıKatkılı PVC, PE, CPVC ve PP için sunulmaktadır. Bu isimler maddi aileleri tanımlar. Bize eriyik viskozitesini, dolgu maddesi yüklemesini, stabilizatör sistemini, geri dönüştürülmüş içeriği, işleme penceresini veya kalıptan çıkma eğilimini söylemiyorlar.
PVC için, kuru karışım tarifinin tamamını ağırlığa ve karıştırma durumuna göre gönderin. Kalsiyum karbonat seviyesi ve partikül işlemi, yağlayıcı dengesi, stabilizatör sistemi, darbe düzenleyici, işleme yardımcısı, pigment ve yeniden işleme yüzdesinin tümü duvar görünümünü, kafa basıncını ve tortu davranışını değiştirebilir.
PE veya PPR için tam bileşik kalitesini ve güncel tedarikçi veri sayfasını gönderin. Söz konusu kalite, yoğunluk, katkı maddeleri, karbon siyahı veya renk sistemi, yeniden öğütme sınırı ve tanımlama şeritlerinin veya fonksiyonel katmanların birlikte kalıptan çekilip çekilmediği için yayınlanmış olan eriyik kütle akışı veya viskozite bilgilerini ekleyin.
PVC ve CPVC
Isı geçmişi ve kalma süresi yakından ilgiyi hak ediyor. Akış yolu gereksiz gecikmelerden kaçınmalı ve ısıtma planı kontrollü başlatma ve temizliği desteklemelidir. Formül değişiklikleri üretimden önce açıklanmalıdır.
PE
Kalite, erime mukavemeti, çıkış ve soğutma kapasitesi birlikte hareket eder. Yüksek çıkışlı bir PE kafası, yalnızca daha büyük bir halkasal boşluğa değil, istikrarlı çevresel akışa ve uygun bir boyutlandırma sistemine ihtiyaç duyar.
PP ve PPR
Tam reçine ve servis ürününü belirtin. Sıcak ve soğuk su boruları, endüstriyel borular ve çok katmanlı yapılar farklı işleme, soğutma ve kabul koşulları gerektirebilir.
Fabrika görünümümüz:Bir üretim ekibi, kalıp onaylandıktan sonra dolgu maddesini, reçine kalitesini veya geri dönüştürülmüş yüzdeyi değiştirdiğinde kalıp aniden hatalı hale gelmez. Proses girişi değişti. Gelecekte sorun gidermenin bilinen bir durumdan başlaması için referans formülasyonu teknik anlaşmaya kaydediyoruz.

Kalıp açıklığı son boru boyutu değil
Sıcak halka şeklindeki eriyik kalıbı terk etmez ve geometrik olarak sabit kalır. Çıkışta şişebilir, çekme sırasında aşağı çekilebilir, kalibratöre temas edebilir, soğuma sırasında büzüşebilir ve sıcaklığı eşitlendikçe değişmeye devam edebilir. Bu nedenle nominal 110 mm'lik bir boru otomatik olarak 110 mm'lik kalıp açıklığını kullanmaz.
Nihai sonuç bir sistemden gelir: ekstruder çıkışı, erime sıcaklığı ve basıncı, kalıp ve mandrel geometrisi, çevresel ısı dengesi, merkezleme, hava yolu, kalibratör, vakum, soğutma ve çekme hızı. Bu parçalar farklı tedarikçilerden satın alındıysa, alıcı bir kontrollü arayüz çizimi ve bir kabul sorumluluk matrisi atamalıdır.
| Kontrol elemanı | Doğrudan neyi etkiler? | Tek başına kanıtlayamayacağı şey |
|---|---|---|
| Kalıp ve mandrel akış yolu | Halka şeklindeki eriyik dağılımı, basınç kaybı, kalma davranışı ve ilk boru şekli | Nihai soğuk dış çap, duvar, ovallik veya basınç performansı |
| Mandrel merkezleme ayarı | Başlangıçtaki çevresel boşluk ve duvar dağılımının düzeltilmesi | Sıcaklık, akış veya akış aşağı hizalamanın kaymaya devam ettiği durumlarda istikrarlı bir sonuç |
| Isıtıcı bölgesi düzenlemesi | Baş çevresinde ve boyunca termal kontrol | Tanımlanmış bir ölçüm yöntemi olmadan gerçek erime sıcaklığı |
| Kalibratör ve vakum tankı | Dış boyutlandırma, erken soğutma ve şekil desteği | Gelen eriyik tüpü kararsız olduğunda tekdüze duvar |
| Soğutma sistemi | Katılaşma hızı, boyutsal kararlılık ve artık ısının uzaklaştırılması | Su sıcaklığı veya akışı kontrolsüz olduğunda iyi geometri |
| Taşıma | Hat hızı, çekme ve istikrarlı taşıma | Çektirme yanlış hizalandığında veya hız dalgalandığında boyutları doğrulayın |
Yararlı boyutlandırma kuralı:En küçük ve en büyük boruyu belirleyin, ancak zorlu çalışma köşeleri etrafında mühendislik yapın. Bunlar genellikle yüksek çıkışlı en büyük boru, yüksek hat hızında en ince duvar, kalma süresini artıran düşük çıkışlı küçük boyut ve en sıkı duvar veya yüzey gereksinimine sahip üründür.


Nanhaiya, boru pafta kafası serisinde ayarlanabilir mandreller, soğutma kanalı seçenekleri ve değiştirilebilir gömlekler sunuyor. Bu seçenekleri tanımlanmış bir nedenden dolayı kullanın. Operatörler tekrarlanabilir bir merkezleme yöntemine sahip olduğunda ayarlama kullanışlıdır. Değiştirilebilir aşınma bileşenleri, kapsamları, yedek miktarları ve değiştirme prosedürleri açık olduğunda kullanışlıdır.
İşleme başlamadan önce ekstruder arayüzünü kilitleyin
Bir boru kalıbı mükemmel bir iç akış yoluna sahip olabilir ve giriş, kayıt, cıvata düzeni, conta veya merkez yüksekliği varsayıldığı için yine de takılmayabilir. Makine çizimleri eski, değiştirilmiş veya kullanılamıyor olabileceğinden, değiştirme projeleri özellikle savunmasızdır.
Üç tür kanıt tercih ediyoruz: orijinal kontrollü çizim, yeni ölçümler ve ölçekli referanslı net fotoğraflar. Üçü aynı fikirde değilse üretim çizimi yayınlanmadan önce anlaşmazlığı çözün.
- Ekstruder markası, modeli ve vida konfigürasyonu
- Vida çapı ve nominal çıkış aralığı
- Tahliye veya adaptör flanşı çizimi
- Çapı, derinliği ve toleransı kaydedin
- Cıvata miktarı, diş, adım dairesi ve yönü
- Sızdırmazlık yüzeyi geometrisi ve conta yöntemi
- Eriyik giriş çapı ve geçiş uzunluğu
- Gerekli kesici plaka veya ekran arayüzü
- Basınç sensörü bağlantı noktası boyutu ve konumu
- Erime sıcaklığı sensör tipi ve yerleştirilmesi
- Isıtıcı voltajı, frekansı, gücü ve konnektörleri
- Termokupl tipi ve kontrolör uyumluluğu
- Kalıp kafası merkez yüksekliği ve akış yönü
- Destek çerçevesi, tekerlekler, raylar veya kaldırma noktaları
- Mevcut kurulum ve bakım izni
- Kalibratöre olan mesafe ve hizalama referansı
Nanhaiya kişiselleştirilebilir ürünler üretiyornamlu flanşlarıve kalıp kafası bileşenleri, böylece adaptör bir kurulum sürprizi olarak bırakılmak yerine kafa ile tartışılabilir. Eksiksiz bir hat projesi için kalıp arayüzünü seçilenle hizalayınplastik ekstruder makinesi, kontroller ve alt ekipmanlar.
Fabrika görünümümüz:bir flanşın telefon fotoğrafı düzeni anlamamıza yardımcı olur, ancak bir cıvata dairesini veya uyum uyumunu tanımlamaz. Fotoğrafı soru bulmak için kullanıyoruz. Metali kesmek için imzalı bir çizim kullanıyoruz. Bu ayrım, küçük bir arayüz hatasının tüm kurulumu geciktirmesini önler.


Malzemeye ve temizlik görevine uygun inşaatı seçin
Nanhaiya'nın özel boru kalıp kafası, sertleştirilmiş yüzeylere sahip yüksek mukavemetli alaşımlı çelik kullanır ve hassas CNC işleme ve ısıl işlemle üretilir. Genelekstruder kalıp kafasısayfada 38CrMoAl, nitrürleme ve HV950 ile HV1000 arasında yüzey sertliği listelenmektedir.
Bu değerler yararlı başlangıç verileridir ancak onaylı spesifikasyonda yine de tam bileşen malzemesini, işlem kapsamını, bitmiş sertlik kriterini, akış yüzeyi son halini, boyutsal incelemeyi ve herhangi bir korozyon gereksinimini tanımlaması gerekir. Bir bileşendeki sertlik değeri her bağlantı elemanına, ısıtıcı kapağına veya yapısal parçaya kopyalanmamalıdır.
| Servis durumu | Tedarik kaygısı | Teklifte ne tanımlanmalı? |
|---|---|---|
| Dolgulu PVC | Aşındırıcı mineral dolgu maddesi, tortular ve temizleme sıklığı | Formül, dolgu seviyesi, ıslak bileşen malzemesi ve işlemi, değiştirilebilir aşınma kapsamı ve temizleme yöntemi |
| CPVC veya ısıya duyarlı bileşik | Termal geçmiş, tutunma ve malzeme bozulması | İşleme penceresi, akış yolu konsepti, ısıtma bölgeleri, sensör noktaları, başlatma ve kapatma prosedürü |
| Karbon siyahı PE | Kararlı dağıtım, yüzey kalitesi ve uzun çalışma süreleri | Bileşik sınıfı, çıkış aralığı, basınç penceresi, ısıtıcı düzeni ve temizleme erişimi |
| Geri dönüştürülmüş içerik | Kirlenme, viskozite değişimi ve aşındırıcı parçacıklar | Kaynak, maksimum yüzde, filtreleme planı, numune, beklenen varyasyon ve kabul limitleri |
| Sık renk değişiklikleri | Tutma, erişim, parça değiştirme ve hurdaya çıkarma | Renk sırası, temizlik malzemesi, izin verilen değiştirme süresi, temizleme prosedürü ve çıkarılabilir parçalar |
Daha zor, eksiksiz bir maddi strateji değildir.Yüzey sertliği, kasa derinliği, alt tabakanın dayanıklılığı, korozyon davranışı, kaplama ve onarım yöntemi bileşene ve işleme uygun olmalıdır. Tedarikçiden neyin işlendiğini, nasıl doğrulandığını ve siparişle birlikte hangi denetim kaydının geldiğini listelemesini isteyin.


Nanhaiya'yı inceleyinüretim ekipmanları, sertifikalarVeteknik servisTedarikçi kalifikasyonu sırasında. Kurulum rehberliği ve uzun vadeli bakım önerileri, üzerinde anlaşılan destek kapsamına dahil edilebilir.
Satın alma hesaplamasının boyut değiştirme kısmını yapın
Her değişiklik bir vinci bağlarsa, ısıtıcılara zarar verirse veya tekrarlanan deneme-yanılma merkezlemeyi gerektirirse, daha düşük bir takım fiyatı pahalı olabilir. Kalıbın ve mandrelin nasıl çıkarıldığını, sıcak parçaların nereye yerleştirildiğini, hangi bağlantı elemanlarının kullanıldığını, hizalamanın nasıl yapıldığını ve hangi contaların veya sarf malzemelerinin değiştirildiğini sorun.
| Değiştirme sorusu | Alıcı neden önemsemeli? | Sözleşme çıktısı |
|---|---|---|
| Hangi bedenler bir bedeni paylaşıyor? | Kafaların ve değişen parça setlerinin gerçek sayısını gösterir | Boru dış çapı, duvar aralığı ve malzemeye göre uyumluluk matrisi |
| Çıkarmadan önce neyin soğuması gerekir? | Arıza süresini ve taşıma güvenliğini etkiler | Yazılı sıcaklık ve taşıma prosedürü |
| Kalıp ve mandrel nasıl ortalanır? | Başlangıç hurdasını ve duvar düzeltmesini etkiler | Ayar şeması, referans konumları ve eğitim |
| Hangi aletler ve kaldırma cihazları gereklidir? | Güvenli olmayan doğaçlama kullanımı önler | Takım listesi, parça ağırlıkları, kaldırma noktaları ve fikstür çizimleri |
| Hangi parçalar rutin yedeklerdir? | Diş, conta, ısıtıcı veya sensör hasarı sonrasında arıza süresini azaltır | Öğeye göre fiyatlandırılan iki yıllık önerilen yedek liste |
| Akış yolu nasıl temizlenir? | İşçiliği, yüzey riskini ve renk değiştiren hurdayı değiştirir | Onaylı temizleme araçları, malzemeleri ve sökme adımları |
Karma bir ürün programı için değişim maliyetini saatlere, işçiliğe ve başlangıç hurdasına göre hesaplayın. Bir tesis haftada birkaç kez iki uzak boru boyutu arasında geçiş yapıyorsa, iki tam kafa, çok sayıda eklenti içeren tek bir gövdeden daha fazla üretim süresi sağlayabilir. Değişiklikler sık değilse ve aralık kompaktsa, paylaşılan bir gövde mantıklı olabilir.
Fabrika görünümümüz:Aletleri kimin değiştireceğini ve hangi kaldırma ekipmanının mevcut olduğunu soruyoruz. Temiz bir montaj tezgahında çalışan bir tasarım, sıcak bir ekstrüderin ve bir vakum tankının yanında garip görünebilir. Operatör erişimi bir satış sonrası detay değil, bir mühendislik girdisidir.

Sorumlu proses bölgesini bulmak için boru kusurlarını kullanın
Bir boru spesifikasyona uymadığında, merkezleme cıvataları görülebildiği için operatörler genellikle önce kalıbı ayarlar. Bu, bir sıcaklık, ekstrüder veya aşağı akış sorununu gizlerken bir okumayı geçici olarak iyileştirebilir. Aynı anda birden fazla değişiklik yapmadan önce borunun çevresi ve boru uzunluğu boyunca oluşan kusurları kaydedin.
| Gözlemlenen kusur | Kalıp kafalı kontroller | Yukarı ve aşağı yönde kontroller | Ders satın alma |
|---|---|---|---|
| Bir tarafı sürekli olarak daha kalın | Mandrel ortalama, akış yolu birikintileri, hasar, ısıtıcı dengesi ve montaj hizalaması | Ekstruder kabarması, kalibratör hizalaması, vakum dağıtımı, soğutma ve çekme hizalaması | Erişilebilir merkezleme, sıcaklık bölgeleri ve hizalama referansı gerektirir |
| Borunun çevresinde ve boyunca duvar değişiklikleri | Gevşek ayar, termal döngü, kararsız basınç veya düzensiz akış | Besleme, vida çıkışı, hat hızı kontrolü, vakum ve su sıcaklığı kararlılığı | Kısa bir ölçüm dizisini değil, kararlı bir çalışma aralığını kabul edin |
| Uzun yüzey çizgileri | Kirlenme, birikinti, çizik veya hasarlı kalıp dudak yüzeyi | Erimemiş parçacıklar, filtreleme, kalibratör hasarı ve kullanım izleri | Temizleme araçlarını, filtre planını, yüzey incelemesini ve yedek araçları tanımlayın |
| Sarı, kahverengi veya siyah çizgiler | Ölü bölgeler, birikintiler, aşırı yerel ısı ve uzun kalma süresi | Kirlenmiş yem, varil birikintileri, vida aşınması ve kapatma uygulaması | Eski geometriyi kopyalamadan önce tam erime yolunu ve temizleme rutinini gözden geçirin |
| Yüksek kafa basıncı | Kısıtlı halkasal boşluk, düşük sıcaklık, tıkanma veya uygun olmayan akış yolu | Ekran kısıtlaması, malzeme viskozitesi, çıkış talebi ve sensör durumu | Şartnamede basınç ölçüm noktasını ve çalışma sınırını belirtin |
| Boru ovalliği | Düzensiz çıkış akışı veya başlangıç tüp konumu | Kalibratör aşınması, vakum, soğutma dengesi, destek ve çekme hizalaması | Nihai ovallik tam hat kabul testine aittir |
| Pürüzlü iç yüzey | Mandrel yüzeyi, birikintiler, sıcaklık ve akış davranışı | Malzeme nemi, dağılım, bozulma ve çıktı kararlılığı | Numune onayına hem iç hem de dış yüzey kriterlerini dahil edin |
Tek değişiklik kuralı:taban çizgisini kaydedin, kontrol edilen bir değişkeni değiştirin, malzemenin hat boyunca ilerlemesini bekleyin, etkilenen boruyu işaretleyin ve tekrar ölçün. Sıcaklıkların, merkezlemenin, vakumun ve çekmenin aynı anda rastgele ayarlanması, nedeni belirlemek için gereken kanıtları yok eder.
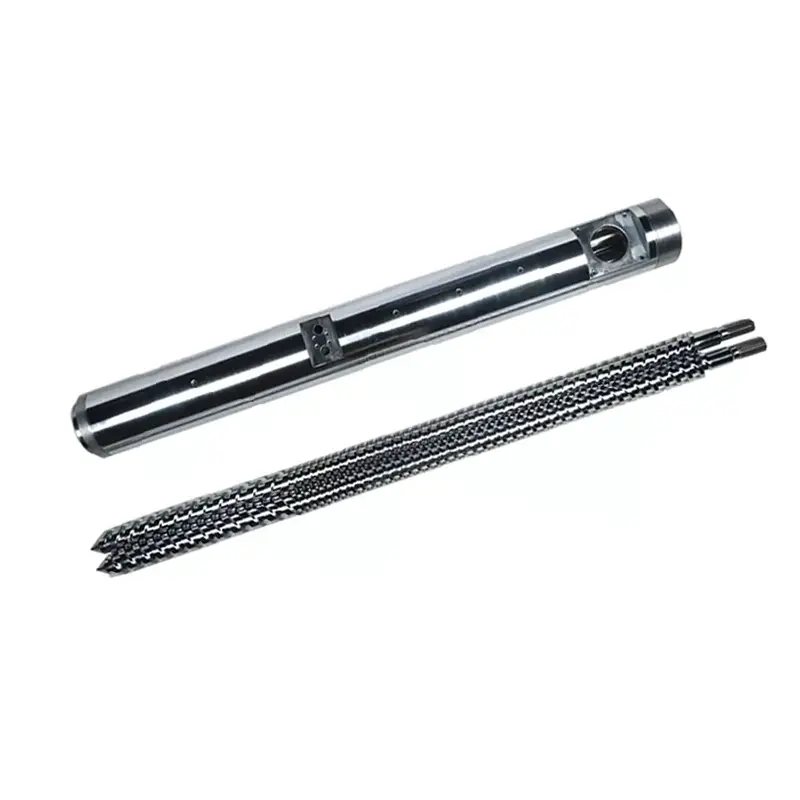
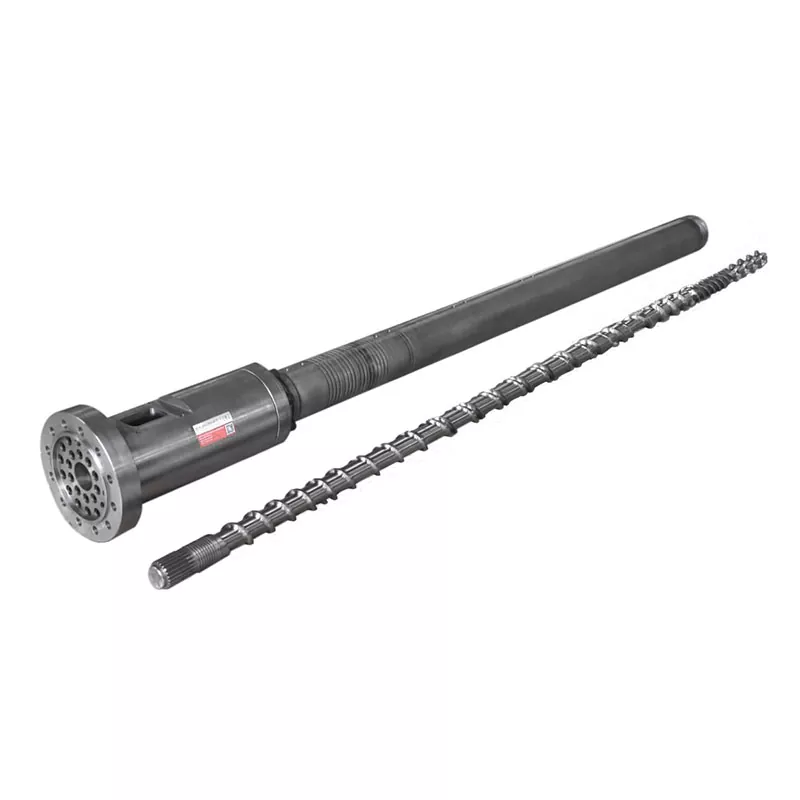
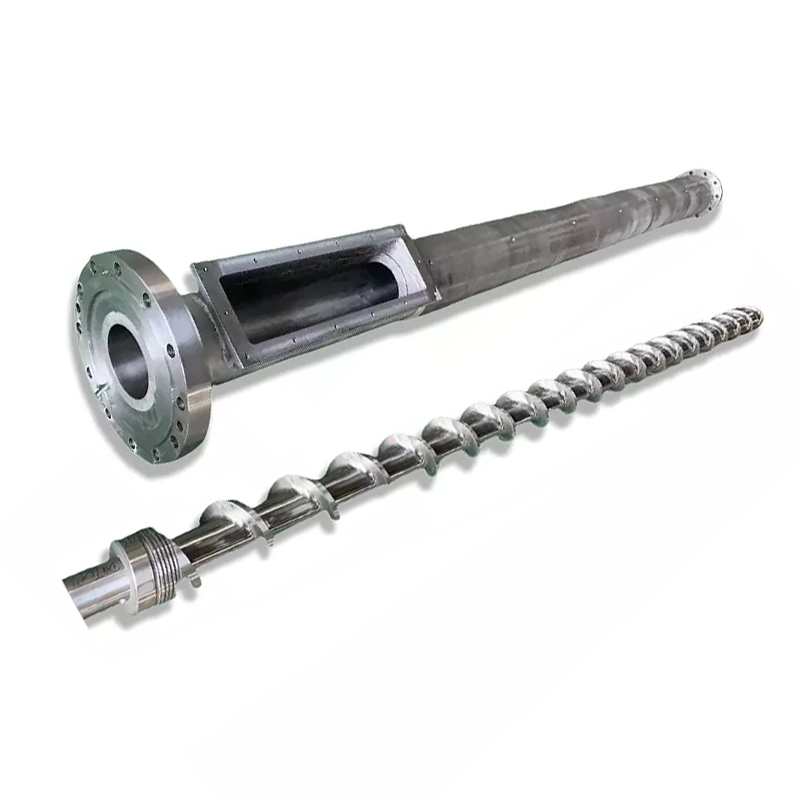
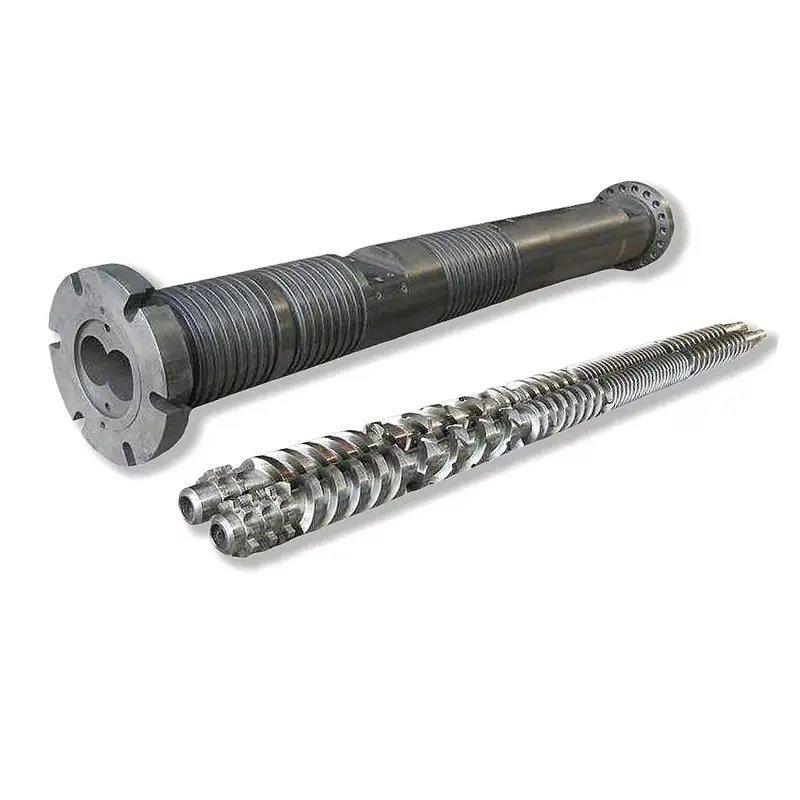
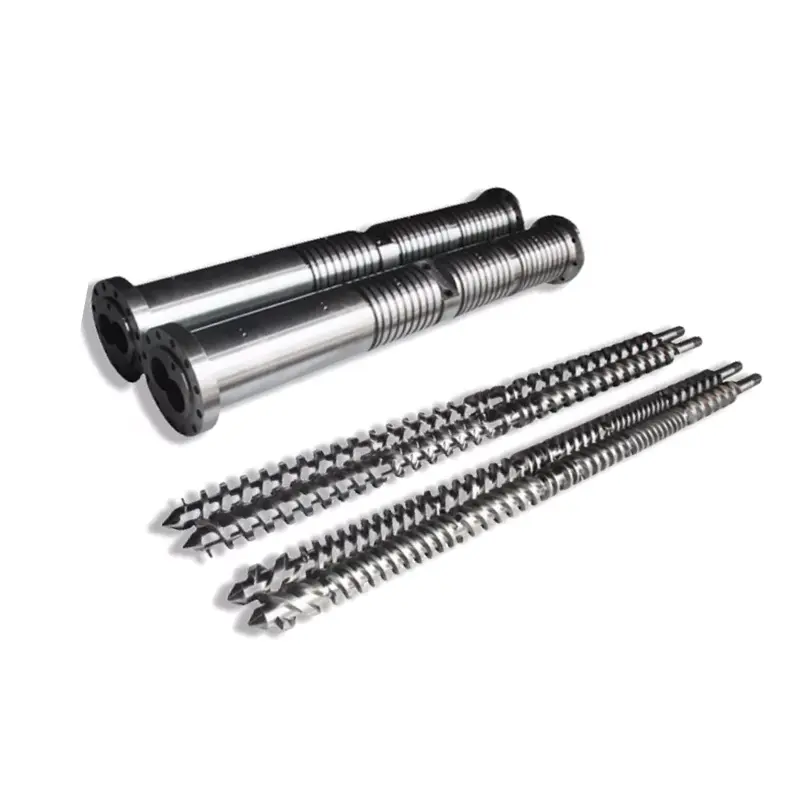
Çıkış veya eriyik basıncı kafadan önce dengesizse vidayı ve namluyu da kontrol edin. Nanhaiya malzemeleriPVC boru tek vidalar, PVC boru paralel vida varilleriVePVC boru konik çift vidalı variller. Aşınmış veya uygun olmayan plastikleştirme bölümünü telafi etmek için kalıp yeniden tasarlanmamalıdır.

Boru ekstrüzyon kalıp kafası RFQ kontrol listesi
Eksiksiz bir RFQ, alıcının düşük bir taban fiyatı kapsamlı bir teklifle karşılaştırmak yerine mühendislik kapsamını karşılaştırmasına olanak tanır. Aşağıdaki öğeleri revizyon kontrollü bir pakete koyun.
- Ürünleri tanımlayın.Her borunun dış çapını, duvar aralığını, SDR'sini veya programını, katman yapısını, rengini ve uygulamasını listeleyin. Normal ürünü ve en zor boyutu işaretleyin.
- Standardı adlandırın.Tam standardı, parçayı, basımı, ulusal uyarlamayı ve iç çizimi verin. Bitmiş boru muayene planını ekleyin.
- Malzemeyi açıklayın.Tam PVC formülü veya tam PE, PP veya PPR sınıfı, katkı maddeleri, dolgu maddesi, pigment, geri dönüştürülmüş içerik ve tedarikçi veri sayfalarını sağlayın.
- Oranı tanımlayın.Her kritik ürün için net satılabilir çıktı ve hat hızının yanı sıra mevcut soğutma kapasitesi ve normal çalışma programını belirtin.
- Ekstruderi açıklayın.Tek, paralel çift veya konik çift vidayı belirtin; vida çapı; motor gücü; normal erime basıncı ve sıcaklığı; adaptör düzeni; ve mevcut süreç sınırları.
- Arayüzü kontrol edin.Flanş, kayıt, cıvata dairesi, sızdırmazlık yüzeyi, eriyik girişi, merkez yüksekliği, sensör portu ve destek çizimlerini takın.
- Elektrik ayrıntılarını belirtin.Isıtıcı voltajını ve frekansını, termokupl tipini, konnektör standardını, kontrol cihazı uyumluluğunu, kablo uzunluğunu ve varsa tehlikeli alan gerekliliklerini listeleyin.
- Aşağı akış hattını göster.Kalibratör boyutlarını, vakum tankını, soğutma uzunluğunu, sprey veya daldırma düzenini, çekme tipini, merkez çizgisini ve kalıp çıkışından mesafeyi dahil edin.
- Geçiş kapsamını seçin.Parça değiştirme setlerini, yedek ısıtıcıları ve sensörleri, contaları, bağlantı elemanlarını, taşıma aletlerini, depolama raflarını ve istenen boyut değiştirme prosedürünü listeleyin.
- Belgeleri tanımlayın.Montaj ve parça çizimleri, malzeme listesi, malzeme ve ısıl işlem kayıtları, boyutsal inceleme, elektrik listesi, çalıştırma talimatları ve yedek parça listesi talep edin.
- Kabul testini yazın.Reçineyi, formülü, boru boyutunu, çalışma süresini, çıktıyı, hat hızını, süreç kayıtlarını, boyut örneklemesini ve başarılı/başarısız kriterlerini adlandırın.
- Desteği netleştirin.Kurulum rehberliği, devreye alma sorumluluğu, operatör eğitimi, uzaktan yardım ve kalıp kafası ile komple hat performansı arasındaki sınır konusunda anlaşın.
Değiştirme uyarısı:aşınmış bir kalıp artık orijinal boyutlarını koruyamayabilir. Makine arayüzünü ve iyi tutulan boruyu ölçün, orijinal çizimleri bulun ve eski başlığın neden değiştirildiğini açıklayın. Aşınmış her boyutun kopyalanması aynı akış veya hizalama sorununu yeniden oluşturabilir.
Vida konfigürasyonu aynı zamanda malzeme görevine de uygun olmalıdır. Nanhaiya'ya göz atıntek vidalar, paralel ikiz vidalarVekonik çift vidalı varillersoruşturma tüm plastikleştirme bölümünü kapsadığında. Aksesuarlar ve bağlı aletler için,ekstrüzyon yedek parça yelpazesi.
Satmayı planladığınız üretim durumunun kellesini kabul edin
Boyutsal inceleme, üretilen bileşenlerin çizime uygun olduğunu kanıtlar. Belirli bir bileşiğin tüm hat boyunca nasıl akacağını kanıtlamaz. Sağlam bir kabul planının iki bölümü vardır: bileşen doğrulaması ve üretim çalıştırması.
| Kabul aşaması | Doğrulanması gerekenler | Saklanacak kayıt |
|---|---|---|
| Belge incelemesi | Onaylı çizim revizyonu, malzeme listesi, değişim parçası matrisi, ısıtıcı ve sensör listesi, kılavuzlar ve yedek kapsam | İmzalı belge kaydı |
| Bileşen denetimi | Kritik arayüzler, eşmerkezli özellikler, sızdırmazlık yüzeyleri, bağlantı elemanları, bağlantı noktaları, malzeme, işlem ve görünür akış yüzeyi durumu | Siparişte belirtilen boyut ve malzeme veya işlem kayıtları |
| Montaj kontrolü | Takma, yönlendirme, ısıtıcı kurulumu, sensör yerleştirme, merkezleme hareketi, destek, kaldırma ve erişim | Fotoğraflı montaj kontrol listesi |
| Isınma kontrolü | Bölge tanımlama, kontrol cihazı yanıtı, sensör okuması, akım çekimi ve termal kararlılık | Bölge haritası ve stabilize okumalar |
| Üretim çalışması | Kararlaştırılan malzeme, boru boyutu, çıkış, hat hızı, sıcaklık, erime basıncı, motor yükü, vakum ve soğutma koşulları | Zamana dayalı süreç sayfası ve saklanan örnekler |
| Boru muayenesi | OD, çoklu saat konumlarındaki duvar, ovallik, uzunluk başına kütle, iç ve dış yüzey, doğrusallık ve gerekli standart testler | Numune konumu ve üretim süresine bağlı denetim raporu |
| Rutin operasyon | Başlatma, merkezleme düzeltmesi, normal durdurma, güvenli sökme veya kararlaştırılan boyut değişikliği | Operatör oturumu kapatma ve açık ürün listesi |
Mümkün olduğunda alıcının normal formülasyonunu kullanın. İkame malzeme gerekiyorsa farkı kaydedin ve testin kanıtladığını sınırlayın. Başarılı bir PE çalışması PVC formülünü doğrulamaz ve kalın duvarlı düşük hızlı bir ürün, ince duvarlı yüksek hız durumunu kanıtlamaz.
Fabrika görünümümüz:maksimum çıktıda kısa bir görüntü yerine izlenebilir ölçümlerle istikrarlı bir çalışmayı tercih ediyoruz. Basınç yerleşmeli, duvar okumaları kontrol edilebilir kalmalı, ısıtıcılar anormal şekilde çalışmamalı ve soğutulan boru, mutabakata varılan incelemeyi karşılamalıdır. Bu sonuç her iki tarafa da faydalı bir geçiş noktası sağlar.


Sık sorulan sorular
Boru ekstrüzyon kalıp kafası teklifi vermek için hangi bilgiler gereklidir?
Polimer kalitesini ve formülünü, boru standardını, tam boyut ve duvar aralığını, hedef çıktıyı ve hat hızını, ekstruder tipini, eriyik girişini ve flanş çizimini, ısıtıcı voltajını, sensör gerekliliklerini, aşağı akış kalibrasyon ayrıntılarını, tercih edilen değişim parçalarını ve bir kabul planını gönderin. Mevcut bağlantının fotoğrafları ve ölçülü çizimleri, değiştirme projeleri için de faydalıdır.
Bir boru kalıp kafası PVC, PE ve PPR'yi çalıştırabilir mi?
Dar bir şekilde tanımlanmış bir projede ortak bir dış gövde teknik olarak mümkün olabilir, ancak PVC, PE ve PPR aynı akış, termal veya boyutlandırma koşullarını yaratmaz. Öncelikle tam formülasyonu, çıktıyı, boyut aralığını, akış yolu gerekliliklerini ve temizleme yöntemini karşılaştırıyoruz. Ayrı takımlar veya ayrı bir kafa, daha güvenli üretim seçeneği olabilir.
Boru kalıbı çapı nihai boru çapına eşit mi?
Genellikle hayır. Sıcak tüp kalıptan çıktıktan sonra değişir çünkü eriyik şişer, aşağı çekilir, kalibratöre girer ve soğur. Gerekli kalıp ve mandrel boyutları, doğrudan nominal boru boyutundan kopyalanmak yerine, malzeme, çıkış, hat hızı, vakum boyutlandırma ve soğutma sistemi ile birlikte tasarlanmalıdır.
Pafta kafası tek başına boru et kalınlığını ve ovalliğini garanti edebilir mi?
Hayır. Kalıp kafası halka şeklindeki eriyik dağılımını belirler, ancak nihai duvar kalınlığı ve ovallik aynı zamanda eriyik stabilitesine, merkezlemeye, sıcaklık dengesine, kalibratörün durumuna, vakuma, soğutmaya, çekme hizalamasına ve hat hızına da bağlıdır. Kabul, tüm çalışma hattını test etmelidir.
Nanhaiya ekstrüzyon kalıp kafaları için hangi malzemeyi kullanıyor?
Nanhaiya'nın genel ekstruder kalıp kafası sayfasında nitrürleme ve HV950 ila HV1000 yüzey sertliğine sahip 38CrMoAl listelenmektedir. Özel boru ekstrüzyon kalıp kafası, sertleştirilmiş yüzeylere sahip alaşımlı çelik olarak tanımlanır. Onaylanan spesifikasyonda reçine, katkı maddeleri ve temizleme yöntemi için nihai malzeme, ısıl işlem ve ıslak yüzey gereksinimleri doğrulanmalıdır.
Birçok boyutta kesici uç içeren bir pafta kafası mı yoksa birkaç tam kafa mı satın almalıyım?
Boyut aralığı, çıktı ve temizleme rutini tek bir gövdenin aşırı ayarlama gerektirmeden işi tamamlamasına izin verdiğinde değiştirme parçalarını kullanın. Ürünler çap, polimer, çıktı, katman yapısı veya geçiş frekansı açısından büyük farklılıklar gösterdiğinde ayrı kafalar mantıklı olabilir. Yalnızca takım fiyatını değil, toplam geçiş süresini ve üretim riskini karşılaştırın.
Boru ekstrüzyon kalıp kafası nasıl kabul edilmelidir?
Çizim, malzeme, işlem, ısıtıcı, sensör, flanş ve akış yolu kontrolleriyle başlayın. Daha sonra kararlaştırılan üretim malzemesini belirtilen boru boyutunda, çıkışta ve hat hızında çalıştırın. Sıcaklıkları, erime basıncını, çevre etrafındaki duvar okumalarını, dış çapı, ovalliği, yüzey durumunu, uzunluk başına kütleyi ve hedef boru standardının gerektirdiği testleri kaydedin.
Ekstrüde boru duvarının bir tarafının daha kalın olmasına ne sebep olur?
Olası nedenler arasında kalıp veya mandrelin yanlış merkezlenmesi, çevresel sıcaklık dengesizliği, eşit olmayan eriyik akışı, akış yolunda birikintiler veya hasar, dengesiz ekstrüder çıkışı, kalibratörün yanlış hizalanması, eşit olmayan vakum veya soğutma ve çekme yanlış hizalaması yer alır. Aşağı yöndeki bir sorunu gizlemek için merkezleme cıvatalarını kullanmadan önce eğilimi kontrol edin.
Nanhaiya'nın mevcut ürün, ekipman ve hizmet bilgilerinden hazırlanan ve yalnızca resmi ISO boru standardı sayfalarıyla desteklenen teknik içerik. Nihai kalıp geometrisi, malzemesi, işlenmesi, boyutları ve kabul kriterleri, onaylanmış proje spesifikasyonu ile tanımlanır.