Haberler

Konik Çift Vidalı Namlu: Teknik Özellikler, Uygulamalar ve Seçime İlişkin Tam Kılavuz

2026-08-05 0 bana mesaj bırak


Hızlı cevap

Konik çift vidalı namlu, iki konik vidanın eşleşen bir konik namlunun içinde döndüğü, konik, çift delikli bir ekstrüzyon bileşenidir. Konik geometri, kısa uzunlukta güçlü besleme ve yüksek sıkıştırma sağlar; bu nedenlekonik çift vida ve namluPVC boru, profil, levha ve WPC ekstrüzyonu için standart seçimdir.

PVC veya ahşap-plastik bir hat işletiyorsanız,konik çift vidalı namluçıktınıza, eritme kalitenize ve işletme maliyetinize en doğrudan karar veren parçalardan biridir. Yanlış boyutu, malzemeyi veya boşluğu seçerseniz bunun bedelini aşınma, hurda ve arıza süresi olarak ödersiniz. Bu kılavuz, konik bir vida tamburunun nasıl çalıştığını, satın alırken önemli olan teknik özellikleri ve bir konik vida tamburundan ne kadar farklı olduğunu kapsar.paralel çift vidalı namluve bunların nasıl seçileceği, kurulacağı ve bakımının nasıl yapılacağı - bu parçaları her gün işleyen bir fabrikanın bakış açısıyla yazılmıştır.

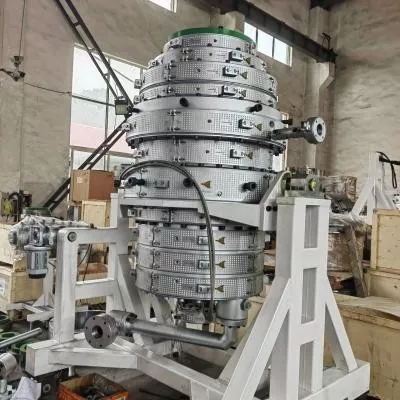
Conical twin screw barrel manufactured by Nanhaiya
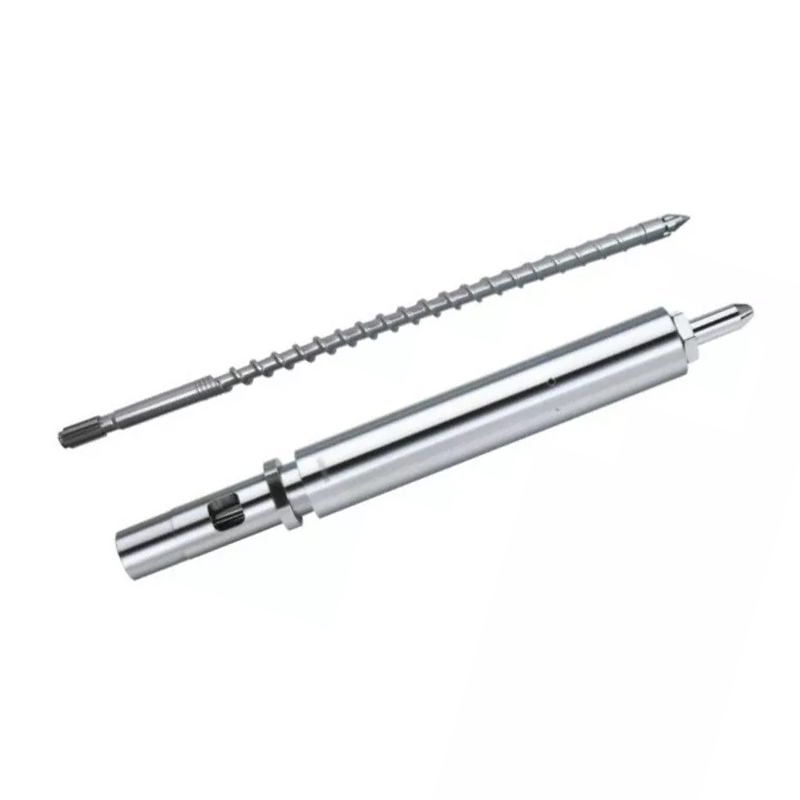
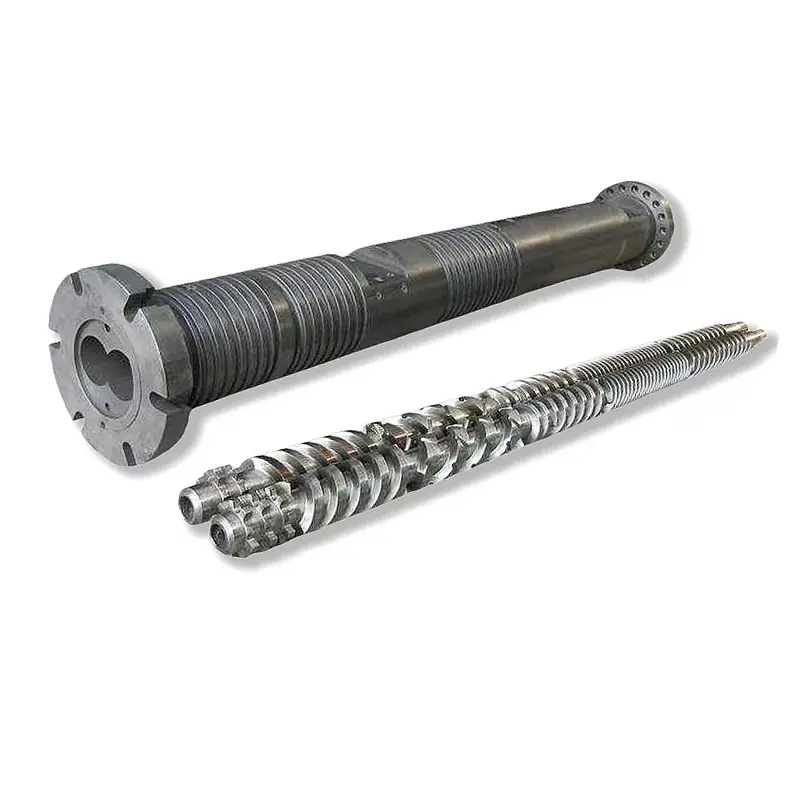
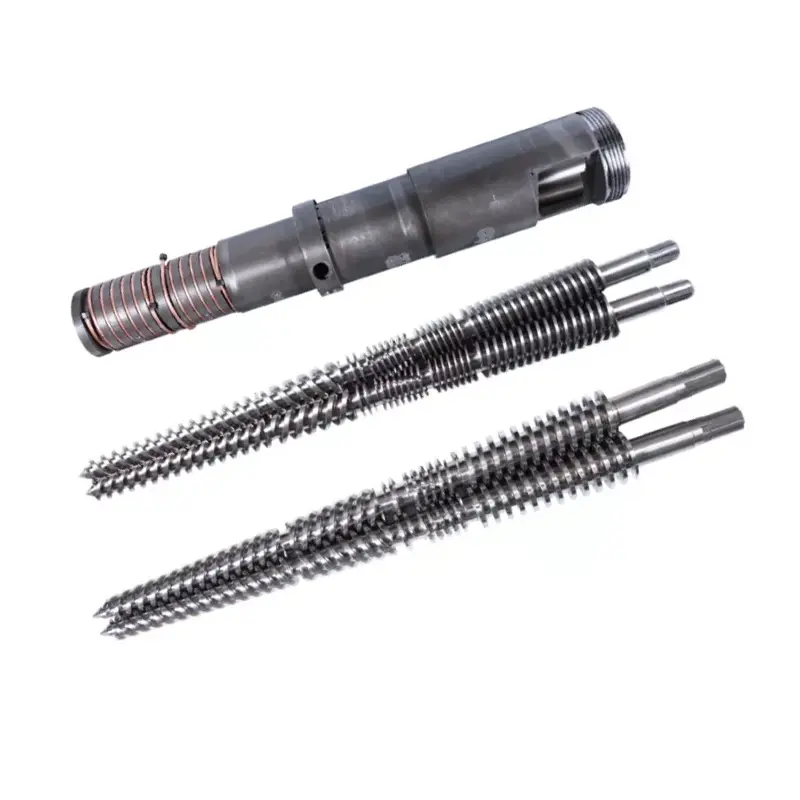
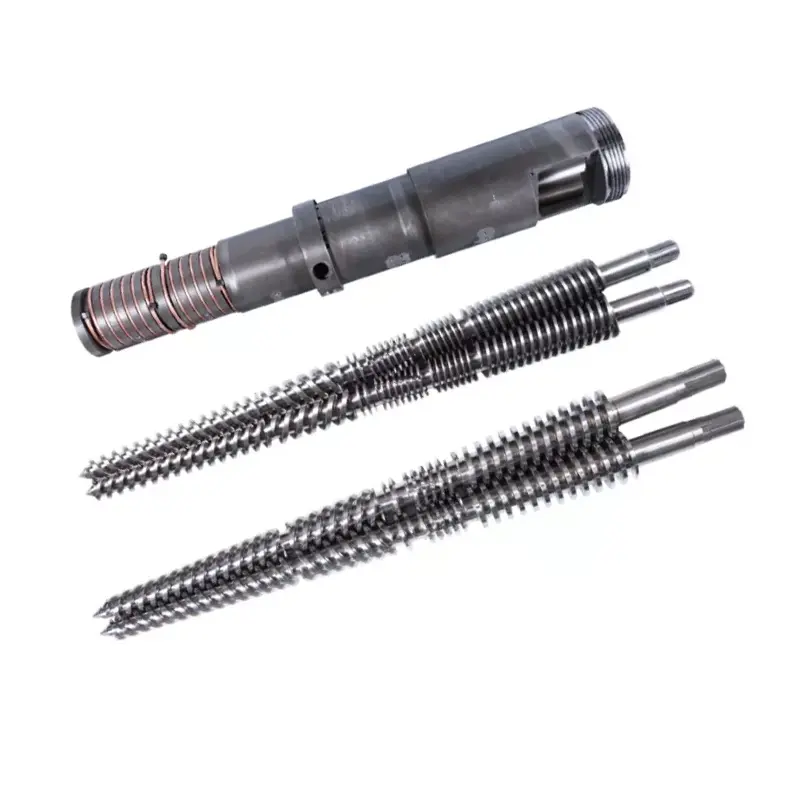
Konik çift vida ve namlu seti — konik delikler, ısıya duyarlı PVC için ideal kısa uzunlukta sıkıştırma sağlar.

Konik çift vidalı namlu nasıl çalışır?

birkonik çift vidalı ekstruder, iki vida hafif bir açıyla yan yana oturur, besleme ucunda geniş ve kalıp ucunda dardır. Namlu delikleri buna uyacak şekilde konikleşiyor. Hammadde, büyük çaplı besleme bölgesinden küçük çaplı ölçüm bölgesine doğru hareket ettikçe, birbirine geçen basamaklar iletir ve karıştırırken, küçülen hacim ham maddeyi sıkıştırır ve plastikleştirir. İki vida ters yönde döndüğünden ve tamamen birbirine geçtiğinden, konik çift vida ve kovan neredeyse pozitif deplasmanlı bir pompa gibi davranır; PVC gibi ısıya duyarlı polimerleri koruyan düşük, hafif kaymada sabit çıkış sağlar.

Süreç üç aşamaya ayrılıyor:

  1. Besleme ve taşıma— büyük besleme ucu çapı büyük bir giriş hacmi sağlar, böylece toz karışımlar ve düşük yığın yoğunluklu malzemeler (PVC kuru karışım gibi) köprü oluşturmadan güvenilir bir şekilde çekilir.
  2. Sıkıştırma ve plastikleştirme— konik, kanal hacmini uzunluk boyunca azaltır, malzemeyi sıkıştırır, havayı dışarı atar ve birleşik ısı ve mekanik çalışma yoluyla eritir.
  3. Ölçüm ve deşarj— dar ölçüm bölgesi sabit bir basınç oluşturur ve kontrollü bir hızda düzgün, homojen bir eriyiği kalıptan iter.

Namlu, vidaları barındırmaktan daha fazlasını yapar. Her kademeyi doğru sıcaklıkta tutan ısıtıcı ve soğutma bölgelerini taşır. Nanhaiya varilleri, dolgulu ve higroskopik bileşikler için önemli olan nemi ve uçucu maddeleri eriyikten dışarı çekmek için isteğe bağlı vakumlu havalandırma ile birlikte çok bölgeli bir ısıtma ve soğutma tasarımı (tipik olarak besleme, sıkıştırma ve homojenleştirme bölgeleri) kullanır.

Satın almadan önce kontrol etmeniz gereken temel özellikler

İki konik varil aynı görünebilir ve çok farklı performans gösterebilir. Bunlar, uyum, çıktı ve aşınma ömrüne karar veren spesifikasyonlardır; her fiyat teklifinde onaylamanız gereken rakamlardır.

Özel öğe Bu ne anlama geliyor? Neden önemli?
Çap oranı Besleme ucu / kalıp ucu çapı, ör. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Makine sınıfını ve çıkış bandını ayarlar; ekstruder modelinize tam olarak uymalıdır
L/D oranı Etkili işleme uzunluğu ve çap karşılaştırması Daha uzun etkili uzunluk = tam füzyon ve gazdan arındırma için daha fazla kalma süresi
Malzeme kalitesi 38CrMoAlA nitrürlenmiş çelik, W6Mo5Cr4V2, HIP toz çeliği veya bimetalik Dolgulu/PVC bileşiklere karşı aşınma ömrünü ve korozyon direncini doğrudan artırır
Yüzey işleme ve sertlik Nitrasyon, krom kaplama, bimetalik alaşım veya tungsten-karbür sprey Nanhaiya, ulaşmak için tungsten katkılı bir alaşım tabakası püskürtüyor62 HRCnamlunun içinde ve tipik 58 HRC'ye kıyasla
Alaşım katmanı derinliği Aşınmaya dayanıklı iç katmanın kalınlığı Nanhaiya'nın bimetalik katmanı 2,5-3 mm'dir; daha derin bir katman, daha uzun kullanılabilir bir servis aralığı anlamına gelir
Vida/namlu açıklığı Uçuş ucu ile delik duvarı arasındaki boşluk Çok büyük = basınç kaybı ve düşük çıkış; dar ve doğru boşluk verimliliği yüksek tutar
Hoşgörü / doğruluk Bitmiş parçanın işleme hassasiyeti Nanhaiya, tutarlı, tekrarlanabilir bir uyum için konik ikiz namluyu ±0,0005 mm'ye kadar tutar
Çıkış kapasitesi (kg/saat) Boyuta göre nominal verim Sonuçta alıcı numarası — bunu hat hızınıza ve ürününüze göre eşleştirin
Genel sektör notu:45/90 veya 65/132 (mm cinsinden besleme/kalıp çapı) gibi konik boyut tanımlamaları SJZ tipi konik makinelerde yaygındır, dolayısıyla bu şekilde belirlenen bir varil genellikle mevcut bir ekstrüderle eşleştirilebilir. Sipariş vermeden önce daima bir çizim veya numuneyle onaylayın. Standart ölçülerimizi sitemizde görebilirsiniz.konik çift vidalı namlusayfa.

Konik ve paralel çift vidalı namlu

Alıcıların en sık sorduğu soru, konik mi yoksa konik mi bir parçaya ihtiyaç duyduklarıdır.paralel çift vidalı namlu. Her ikisi de çift vidalıdır ve her ikisi de birbirine geçmiştir; ancak geometri farklı işlere uygundur. Kısacası: konik boru, profil ve levhanın doğrudan PVC/WPC ekstrüzyonunda mükemmeldir; paralel, bileşim, masterbatch ve çok yüksek dolgulu formülasyonlar için daha güçlüdür.

Faktör Konik çift vidalı namlu Paralel çift vidalı namlu
Besleme davranışı Geniş besleme açıklığı — düşük yığın yoğunluklu toz için daha iyi giriş Bileşik ve pelet yemler için daha düzgün besleme
Sıkıştırma Konik geometriye yerleştirilmiş yüksek sıkıştırma Sabit bir çap boyunca daha sabit sıkıştırma
Isı / kesme Daha hassas, kontrollü işleme — ısıya duyarlı PVC için iyi Daha yüksek kesme — yoğun karıştırma ve dispersiyon için daha iyi
Tipik kullanım PVC boru, profil, levha, WPC, reçine kiremit Masterbatch, bileşim, yüksek CaCO₃ ve cam dolgulu çalışma
Bakım Aşınma ve açıklık konikte yakından izlenmelidir Genellikle daha kolay geometri standardizasyonu ve eleman değişimi

Yararlı bir genel kural: eğer son ürününüzöyleekstrüdat (kalıptan çıkan bir boru veya levha), konik çift vidalı tambur genellikle doğru alettir. Pelet yapıyorsanız veya zorlu bir katkı maddesi paketini dağıtıyorsanız, paralel çift vidalı namluya, özellikle de çok yüksek karbonat yüklemeleri için ters yönde dönen tipe bakın. Hangisinin sizin çizginize uygun olduğundan emin değil misiniz? Bizimtek vida, konik ve paralel aralıkların tümü ekranda gösterilmiştir.ürünler sayfası.

Ortak uygulamalar

Güçlü beslemeyi, yüksek sıkıştırmayı ve yumuşak kesmeyi bir araya getirdiği için konik çift vidalı ve namlu, sert PVC ve ahşap plastik ekstrüzyonun en güçlü beygiridir. Aşağıdakiler için en iyi performansı gösterir:

  • PVC boru— kuru karışımlı PVC'den su temini, drenaj ve sevk borusu.
  • PVC profil— pencere ve kapı profilleri, kenar bantlama ve kaplama.
  • PVC panel ve levha— köpük levha, mermer görünümlü levha ve serbest köpüklü levha (bkz.PVC panel konik çift vidalı varil).
  • WPC (ahşap-plastik kompozit)— ahşap elyaf dolgulu bileşiklerden zemin kaplaması, duvar panelleri ve profiller.
  • PE bazlı ve reçineli fayans ürünleri— oluklu reçine çatı kiremitleri ve PE dolgulu profiller dahil.
  • PVC peletleme— PVC'nin kuru karışımını sonraki kullanım için granüllere dönüştürmek.
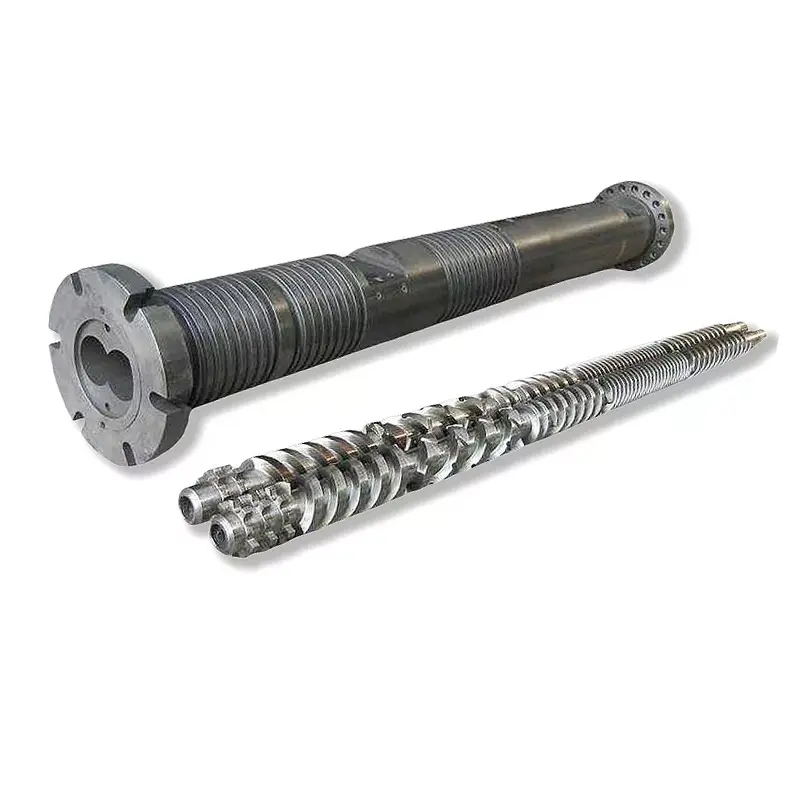
PVC board conical twin screw barrel for foam and marble sheet extrusion
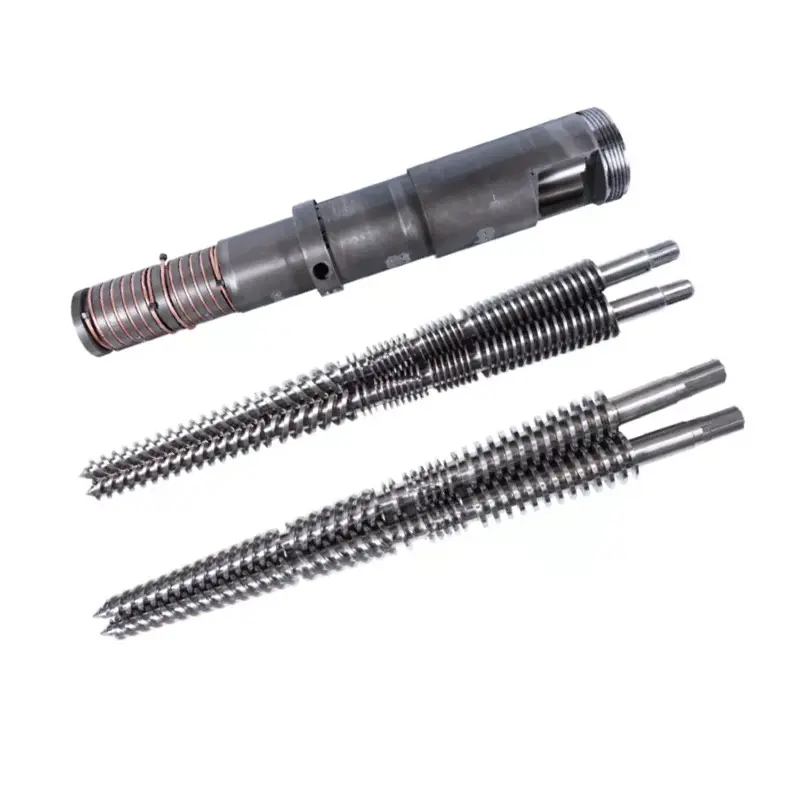
PVC panel ve köpük levha ekstrüzyonu için yapılandırılmış konik çift vidalı varil.

Doğru konik çift vidalı namlu nasıl seçilir

Seçim üç soruya dayanıyor: Hangi malzemeyi kullanıyorsunuz, hangi çıktıya ihtiyacınız var ve formülasyonunuz ne kadar aşındırıcı? Aşağıdaki matrisi başlangıç ​​noktası olarak kullanın, ardından makinenize göre tam boyutu doğrulayın.

Malzemeniz / ihtiyacınız Önerilen yapılandırma Yüzey / malzeme seçimi
Sert PVC boru ve profil Ekstruderinize göre boyutlandırılmış standart konik geometri (örn. 55/110, 65/132) Temiz, düşük dolgulu PVC için nitrürlenmiş 38CrMoAlA
PVC + yüksek CaCO₃ dolgu maddesi Güçlendirilmiş aşınma bölgeli konik veya paralel ters dönüşe geçiş Aşınma için bimetalik / tungsten karbür katman (62 HRC)
WPC / ahşap elyaf bileşikleri Güçlü havalandırmalı ve aşınma korumalı konik Bimetalik — ahşap lifi + dolgu maddeleri oldukça aşındırıcıdır
PVC köpük levha / levha Kontrollü erime sıcaklığı ve sabit basınç için konik ayarlı Doldurucu seviyesine bağlı olarak nitrürlenmiş veya bimetalik
Aynı ayak izinde yüksek çıktı Daha büyük çap oranı ve/veya daha uzun etkili uzunluk Sertliği çalışma saatleri ve dolgu yüküyle eşleştirin

Cevap ne olursa olsun, en önemli adım namluyu mevcut makinenizle eşleştirmektir. Konik parçalar, içinde çalıştıkları ekstrudere özel olarak özeldir, bu nedenle bir çizim veya önemli boyutları (besleme/kalıp çapı, merkez mesafesi, toplam uzunluk ve flanş ayrıntıları) içeren bir örnek, "yeterince yakın" bir parça yerine tam uyumlu bir yedek parça teklif etmemizi sağlar. Eğer bileşen yerine hattın tamamına ihtiyacınız varsa, biz de üretiyoruzkomple ekstruder makineleri.

Kurulum ve kablolama temelleri

Hassas namlu yalnızca kare şeklinde monte edildiğinde, temiz olduğunda ve doğru şekilde ısıtıldığında performans gösterir. Aşağıdaki adımlar genel bir bakış niteliğindedir; her zaman makine üreticinizin kılavuzunu ve kilitleme prosedürlerini izleyin.

  1. Gücü kapatın ve kilitleyin.Eski namluyu çıkarmadan önce sürücüyü ve tüm ısıtıcıları izole edin. Başlamadan önce sıfır enerjiyi doğrulayın.
  2. Birleşen yüzeyleri temizleyin.Yeni namlunun bozulmadan oturması için flanşlardan ve tespit yüzeylerinden eski sızdırmazlık maddesini, karbonu ve çapakları çıkarın.
  3. Monte edin ve hizalayın.Konik namluyu dişli kutusuna/besleme yuvasına takın, eşmerkezliliği ve güç uygulanmadan önce vidaların elle serbestçe döndüğünü kontrol edin.
  4. Isıtıcı bölgelerini kablolayın.Bölge başına bant ısıtıcılarını ve soğutmayı yeniden bağlayın (besleme → sıkıştırma → ölçüm) ve her bir termokupl'u doğru kontrol cihazı kanalıyla eşleştirin, böylece hiçbir bölge çapraz kablolanmaz.
  5. Bir ıslatma profili ayarlayın.Namluyu yavaş yavaş sıcaklığa getirin ve vidaları başlatmadan önce çeliğin ve eriyiğin eşitlenmesi için ıslanmasına izin verin; soğuktan başlamak tork hasarı riski taşır.
Isıtıcı bölgesi ipucu:besleme bölgesini soğuk tutun ve sıcaklıkları kalıba doğru yükseltin. Düzensiz veya yanlış haritalanmış bölgeler, kabarma ve siyah çizgilerin en yaygın nedenlerinden biridir; herhangi bir namlu değişiminden sonra tekrar kontrol edilmeye değer.

Sorun giderme ve aşınma

Konik namlu sorunlarının çoğu kendilerini kararsız çıktı, aşırı ısınma veya bozulmuş ürün olarak gösterir. Belirtiden çözüme kavuşturulacak olası nedene hızla geçmek için bu tabloyu kullanın.

Belirti Muhtemel sebep Düzeltmek
Çıkış dalgalanıyor/yükseliyor Yem tutarsızlığı, aşınmış kanatlar veya sıcaklık kayması Beslemeyi kontrol edin, bölge sıcaklıklarını doğrulayın, vida/varil açıklığını ölçün
Aşırı ısınma Isıtıcı dengesizliği, aşırı sürtünme veya bloke soğutma Her bölgeyi ve soğutma devresini inceleyin; Termokuplları yeniden eşleyin
Zayıf plastikleşme Yanlış vida kurulumu veya aşınmış namlu deliği Yapılandırmayı doğrulayın; aşınmaya karşı genişlemiş açıklık olup olmadığını kontrol edin
Siyah çizgiler/çizgiler Bozulmuş malzemeyi tutan ölü noktalar veya çentikli delik İyice temizleyin ve temizleyin; deliği ve vida yüzeyini inceleyin
Aşırı / hızlı aşınma Aşındırıcı dolgu maddesi, yetersiz bakım veya standartların altında sertlik Bimetalik / tungsten karbür namluya yükseltme; bakımı sıkılaştırmak

Aşınma normaldir; amaç onu yavaş ve öngörülebilir hale getirmektir. Aşındırıcı dolgu maddeleri (CaCO₃, ağaç elyafı, cam) deliğe ve uçuşa en hızlı şekilde zarar verir, bu nedenle daha derin, daha sert bir iç katman kendi maliyetini çıkarır. 62 HRC tungsten ilaveli yüzey, bu bileşiklere karşı standart 58 HRC kaplamaya göre daha uzun süre dayanır ve yeniden yapılanmalar arasındaki süreyi uzatır.

Bakım kontrol listesi

Kısa, düzenli kontroller pahalı arızaları önler. Bunları rutininize ekleyin:

Aralık Kontrol etmek Aksiyon
Her vardiya Bölge sıcaklıkları ve amper Günlük okumaları; taban çizgisinden herhangi bir sapmayı araştırın
Haftalık Eriyik kalitesi ve yüzey kalitesi Yeni çizgileri, jelleri veya çıktı değişikliklerini izleyin
Aylık Temizleme ve görsel delik/vida kontrolü Ölü noktaları temizleyin; çentiklenme veya renk değişikliği olup olmadığına bakın
Üç ayda bir Vida/namlu açıklığı Boşluğu ölçün; spesifikasyonla parça aşınma oranını karşılaştırın
Gerektiğinde Isıtıcı ve termokupl bütünlüğü Arızalı bantları/sensörleri, kötü ürüne yol açmadan önce değiştirin

Sık sorulan sorular

Konik çift vidalı namlu nedir?

İki konik vidanın eşleşen bir konik namlu içinde döndüğü, konik çift delikli bir ekstrüzyon bileşenidir. Konik, malzemeyi kısa bir uzunluk boyunca sıkıştırıp plastikleştirerek konik vida kovanını PVC boru, profil, levha ve WPC ekstrüzyonu için ideal hale getirir.

En iyi hangi malzemeler için kullanılır?

Sert PVC (boru, profil, levha ve levha), ahşap-plastik kompozit, PE bazlı profiller ve reçine karo ve ayrıca PVC peletleme. Geniş besleme ucu girişi sayesinde düşük yığın yoğunluklu kuru karışım tozlarını özellikle iyi işler.

Paralel çift vidalı namludan farkı nedir?

Konik bir namlu, doğrudan PVC/WPC ekstrüzyonuna uygun şekilde incelir ve hafif kesmeyle yüksek sıkıştırma oluşturur. Aparalel çift vidalı namluBileşik, masterbatch ve çok yüksek dolgulu formülasyonlara uygun olarak sabit bir çap ve daha yüksek kesme kuvveti sağlar.

Vida ve namlu arasındaki tipik boşluk nedir?

Açıklık, uçuş ucu ile delik duvarı arasındaki küçük boşluktur. Yeni bir parçaya sıkı ve doğru bir şekilde yerleştirilmiştir; aşınma, güç çıkışı ve basınç düşüşünden dolayı açılır. Periyodik olarak ölçülmesi namlu aşınmasını takip etmenin en net yoludur.

Konik çift vidalı namluyu nasıl kurarım?

Gücü kapatın ve kilitleyin, birleşme yüzeylerini temizleyin, vidalar serbestçe dönecek şekilde monte edin ve hizalayın, her bir ısıtıcı bölgesini ve termokuplun kablolarını doğru şekilde bağlayın, ardından namluyu yavaşça sıcaklığa getirin ve vidaları takmadan önce ıslatın.

Konik çift vidalı kovanlarda aşınmanın nedeni nedir?

Esas olarak kalsiyum karbonat, ağaç elyafı ve cam gibi aşındırıcı dolgular, PVC işlemeden kaynaklanan korozyon, yetersiz bakım ve belirtilenin altında sertlik nedeniyle daha da kötüleşir. Daha derin bir bimetalik veya tungsten-karbür katman üçüne de çok daha iyi direnç gösterir.

Namlu ne sıklıkla kontrol edilmeli veya değiştirilmelidir?

Aylık olarak görsel ve tahliye kontrolleri yapın ve üç ayda bir açıklığı ölçün. Değiştirme zamanlaması, dolgu yüküne ve çalışma saatlerine bağlıdır; bir arızayı beklemek yerine aşınma eğilimini takip edin ve boşluk, teknik özelliklerin ötesine geçtiğinde yeniden inşa edin veya değiştirin.

Ekstrüzyon hattım için doğru boyutu nasıl seçerim?

Çap oranını ve uzunluğunu ekstruder modelinize ve hedef çıktıya göre eşleştirin, ardından formülasyonunuzun ne kadar aşındırıcı olduğuna bağlı olarak bir yüzey işlemi seçin. Namlunun yaklaşık değil tam olarak oturması için önemli boyutları içeren bir çizim veya örnek gönderin.

Makinenize uygun konik çift vidalı bir namluya mı ihtiyacınız var?

Çiziminizi veya önemli boyutları içeren bir numuneyi bize gönderin; mühendislerimiz, malzemeniz için doğru sertliğe sahip, tam uyumlu konik çift vida ve namluyu belirleyecektir. Şirket içi nitrürleme, bimetalik ve tungsten-karbür işleme ile uzun hizmet ömrü için delik içinde 62 HRC'ye ulaşan parçalar üretiyoruz.

12 saat içinde teklif alın →
Nanhaiya (Zhoushan) Plastik Makineleri · 500'den fazla küresel müşteri ·Bekar, konik ikiz & paralel ikizvida varil
Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek