Yavaş bir iyileşme zamanlayıcısı, bir besleme sorununa, değişen bir işleme veya aşınmış donanıma işaret edebilir. Yararlı teşhis size hangisinin olduğunu ve bunun aslında döngü süresine mal olup olmadığını söyler.
Enjeksiyon kalıplama vidasının toparlanması çok uzun sürüyorsa, öncelikle bunun döngüyü geciktirdiğini doğrulayın. Ardından besleme sürekliliğini, gerçek vida hızını, karşı basıncı ve sıcaklığı sabit bir referans çalışmasına göre kontrol edin. Bu kontroller kaybı açıklayamadığında geometriyi ve aşınmayı kontrol edin. Bileşenleri yalnızca sınırlama işlevini belirledikten sonra değiştirin.

Öncelikle iyileşmenin döngünün kritik yolunda olup olmadığını belirleyin
Vida geri kazanımı, plastikleştirme ve ölçüm aşamasıdır: vida döner, bir sonraki atımı hazırlar ve önünde eriyik biriktiğinde geri çekilir. Vidanın o atışı yapmak için ileri doğru hareket etmesi enjeksiyondan farklıdır. Kontrol cihazınızın zamanlayıcı tanımını, özellikle de bir gecikme veya dekompresyon içerip içermediğini kontrol edin.
Geri kazanım çoğu zaman soğutma dizisinin bir kısmıyla örtüşür. Bu nedenle toplam döngü süresi üzerindeki etkisi, kurtarmanın ne zaman başlayacağına ve hangi makine eyleminin bunun bitmesini beklemesi gerektiğine bağlıdır. Kurtarma işleminden çıkarılan her saniyenin döngüden bir saniyeyi çıkardığını varsaymak yerine dizi izini okuyun.
| İyileşme süresi | Pencerenin arkasında bekle | Değişiklik ne anlama geliyor? |
|---|---|---|
| 12 saniye | 2 saniye | Kurtarma bir sonraki eylemi geciktirmektir. |
| 9 saniye | 0 saniye | 3 saniyelik iyileşme iyileştirmesi 2 saniyelik beklemeyi ortadan kaldırır. |
| 7 saniye | 0 saniye | Bu örnekte, kurtarma işleminin 2 saniye daha durdurulması döngüde daha fazla azalma sağlamaz. |
İlk sorumuz, makinenin erimeyi mi beklediği yoksa sadece azaltmak istediğiniz sayıyı mı bildirdiğidir. Kurtarma zaten mevcut pencereye rahatça uyuyorsa, daha yüksek çıkışlı bir vida önermeden önce tutarlılığa ve erime kalitesine odaklanırız.
Montajın daha geniş bir açıklaması için bkz.enjeksiyon kalıplama vidası namlu kılavuzu. Burada amaç daha dardır: iyileşmenin neden değiştiğini ve kanıtların hangi eylemi desteklediğini belirlemek.
Ani bir değişim ve kademeli bir düşüş farklı başlangıç noktalarına ihtiyaç duyar
Makineyi ayarlamadan önce bir referans kaydedin. Aynı reçine kalitesini, yeniden öğütme oranını, atış ayarını, kalıp ve sıcaklık koşullarını karşılaştırın. Ortalamanın yanı sıra bireysel döngüleri de kaydedin; ortalama kabul edilebilir görünse bile ara sıra çok yavaş bir toparlanma üretimi kesintiye uğratabilir.
| Gözlemlenen model | İlk önce kontrol edin | Kaydedilmeye değer kanıtlar |
|---|---|---|
| Malzeme veya reçete değişikliğinden sonra ani artış | Besleme formu, yeniden öğütme, kurutma koşulu ve aktarılan ayarlar | Malzeme partisi, karışım oranı, parçacık durumu ve işlem öncesi/sonrası kayıtları |
| Aralarında normal döngülerin olduğu aralıklı yavaş döngüler | Besleme kesintisi, köprüleme ve gerçek hız değişimi | Aynı döngüler için kurtarma takibi, yükleyici etkinliği ve gerçek RPM |
| İyileşme istikrarlı bir görev altında giderek kötüleşiyor | Çalışma koşullarını doğrulayın ve ardından aşınmayı inceleyin | Geçmiş kurtarma verileri ve ölçülen vida/varil boyutları |
| Yüksek yük ve komutun altındaki gerçek RPM | Makine tahriki, tork limiti ve termal durum | Gerçek ve komut verilen devir sayısı, yük eğilimi ve makine alarmları |
| Sorun, bileşen değişiminden hemen sonra başlıyor | Kurulu parça kimliği, boyutları, geometrisi ve montajı | Onaylanmış çizim revizyonu, takılan bileşenler ve devreye alma ayarları |
Bu modeller soruşturma sırasını belirler; hiçbiri tek başına kanıt değildir. Zamanlama başlangıçta bir proses problemine benzese bile, gürültülü, çizikli veya anormal yüklü ani bir arıza, makine servisinin derhal ilgilenmesini gerektirir.
Pelletlerin sürekli olarak vidaya ulaştığını doğrulayın
Haznenin dolu olması vidanın beslendiğini göstermez. Yükleyiciyi, kapatma sürgüsünü, malzeme yolunu ve besleme boğazı soğutmasını kontrol edin. Sıkıştırma bölümünü değiştirmeden veya yeni bir vida sipariş etmeden önce, yavaş döngülerle çakışan bir kesinti olup olmadığına bakın.
Asahi Kasei'ninBesleme-boğaz köprüleme konusunda Asaclean rehberliğinamlunun arka bölgesine yakın ısının saçmaları nasıl vaktinden önce yumuşatabileceğini açıklıyor. Topaklar topaklaşıp geçişi tıkayabilir ve reçinenin üzerinde kalmasına rağmen vidada malzeme eksik kalır.
Feed'in kendisinde nelerin değiştiğini kontrol edin. Farklı bir yeniden öğütme oranı, daha fazla ince tane veya düzensiz parçacık dikkati hak eder. Celanese özellikle yeniden öğütülmüş parçacık kalitesini besleme ve geri kazanım sorunlarıyla ilişkilendirir.Vectra® LCP işleme kılavuzu. Önerileri malzemeye özeldir ancak yalnızca reçine adının yanı sıra parçacık durumunun kaydedilmesi için somut bir neden sağlar.
Yeniden öğütme değişikliğinden sonra iyileşme kötüleşirse, donanımı değiştirmeden önce bunu onaylanmış bir referans beslemeyle karşılaştırırız. Eski kurtarma davranışı geri dönerse feed incelemesi öncelik kazanmıştır. Bu sonuç, fabrikaya "daha hızlı vida" talebinden çok daha iyi bir yönlendirme sağlıyor.
Kurutma işleminin yine de reçine tedarikçisinin gereksinimlerini karşılaması gerekiyor. Nemin her zamanlama sorununun açıklaması olduğunu veya kabul edilebilir iyileşmenin reçinenin yeterince kuru olduğunu kanıtladığını varsaymayın. İşlenebilirlik ve son parça kalitesi ayrı kontroller gerektirir.
Gerçek hızı, karşı basıncı ve erime sıcaklığını birlikte kontrol edin
Yalnızca ayar noktasını değil gerçek RPM'yi okuyun
Komut değişmediyse ancak vida daha yavaş dönüyorsa makinenin çalışma sınırlarını ve tahrik davranışını inceleyin. Bir geometri önerisi, talep edilen ve iletilen hız arasındaki açıklanamayan boşluğu çözemez. Özellikle yavaşlamanın başladığı noktada, toparlanma vuruşu boyunca gerçek hızı kaydedin.
RPM'nin ayrıca vida çapının da çok anlamlı olması gerekir. Bizimenjeksiyon kalıplama vidası aralığı30 ila 170 mm arası çapları içerir. Farklı çaplar arasında dönme hızı ayarının aktarılması, vida yüzeyindeki çevresel hızı değiştirir.
Çevresel hız, m/s = π × çap, mm × RPM ÷ 60.000
100 RPM'de, 40 mm'lik bir vidanın çevresel hızı yaklaşık 0,209 m/s'dir; 60 mm'lik bir vida yaklaşık 0,314 m/s'ye ulaşır. Bunlar hesaplanmış örneklerdir, önerilen ayarlar değildir veya doğrudan erime kayma hızı hesaplamalarıdır.
Hızı değerlendirmek için gerçek reçine sınıfının işleme kılavuzunu ve makine sınırlarını kullanın. Devir sayısını artırmak, yalnızca makine bunu sağlayabiliyorsa ve ortaya çıkan eriyik kabul edilebilir düzeyde kalıyorsa faydalıdır.
Karşı basıncın neden olduğu yere ayarlandığını öğrenin
Geri basınç, toparlanma sırasında vidanın geri çekilmesine direnç gösterir ve malzemenin plastikleşme şeklini etkiler. Bir karıştırma veya ölçüm sorununu düzeltmek için artırıldıysa, yalnızca zamanlayıcıyı iyileştirmek için azaltmak kalite sorununu geri getirebilir. Makineleri karşılaştırmadan önce görüntülenen basıncın hidrolik basınç mı yoksa özel plastik basınç mı olduğunu doğrulayın.
Evrensel bir karşı basınç önerisi özellikle yararsızdır. Vectra LCP için,Celanese minimum karşı basıncı belirtir, spesifik olarak 5-15 barve aşırı basınçtan dolayı aşırı ısınmaya ve lif hasarına karşı uyarıda bulunur. Bu Vectra için bir kılavuzdur; PP, ABS veya PC işlemine kopyalamak için bir ayar değildir.
Daha hızlı ayarı kabul etmeden önce erimeyi kontrol edin
Namlu ayar noktaları eriyiğin termal durumunu tam olarak açıklamaz. Onaylı bir erime sıcaklığı ölçüm prosedürünü izleyin, ısıtıcıyı ve sensör sistemini doğrulayın ve kontrollü bir değişiklikten sonra parça kalitesini karşılaştırın. Renk değişikliği, erimemiş malzeme veya daha zayıf kıvam nedeniyle daha kısa iyileşme süresi başarılı bir ayarlama değildir.
İlgili değişkenlerden birini teker teker değiştirin ve sürecin istikrar kazanmasına izin verin.Vectra sorun giderme kılavuzuaynı aşamalı yaklaşımı kullanıyor. Denemeyi, gerçekte çalıştırdığınız malzeme için onaylanmış çalışma aralığı içinde tutun.
Aşınmış bir taşıma bölümünü sızdıran kontrol halkasından ayırın
Besleme ve çalışma koşulları karşılaştırılabilir olduğunda ancak geri kazanım kötüleşmeye devam ettiğinde, vida ve kovanın durumu incelenmeyi hak eder. Kanat dış çapını ve namlu deliğini, çizime veya belirlenmiş muayene sınırlarına göre tanımlanmış konumlarda ölçün. Yüzey hasarını ve boyutları inceleyin.
Vidalı ön düzeneğin farklı bir teste ihtiyacı vardır. Geri kazanım sırasında geri dönüşsüz valf eriyiğin ileri doğru hareket etmesine izin verir; Enjeksiyon sırasında geri akışa karşı sızdırmazlık sağlamalıdır. Sızıntı yapan bir valf, püskürtme tutarlılığını etkileyebilir ancak bu, vidanın plastikleştirme bölümünün aşınmış olduğunu göstermez.


Yastıklama veya atış ağırlığı da değişirse, makine üreticisinin çek valf testini incelemeye dahil edin. Bizimvida ucu seçim kılavuzuhalka, oturma yeri ve montaj ilişkisi boyutlarını daha ayrıntılı olarak ele alır.
Yalnızca yavaş bir zamanlayıcıda vida ve namlunun tamamen değiştirilmesine izin vermeyiz. Tersine, yeni bir vida, ortaya çıkan uyumu kontrol etmeden aşınmış bir namluya girmemelidir. Tavsiyeye ulaşmak için kullanılan ölçüm konumlarını ve aşınma sınırlarını tanımlayan boyutsal bir rapor isteyin.
Farklı bir vida tasarımı ne zaman anlamlı olur?
Mevcut geometrinin kabul edilebilir çalışma koşulları dahilinde amaçlanan görevi karşılayamadığı durumlarda tasarımın gözden geçirilmesi yararlı olur. Bu, bir reçine değişimini, daha büyük bir dozaj gereksinimini veya daha kısa bir kurtarma penceresini takip edebilir. Bunu, daha önce başarılı olan ve basitçe bozulan bir süreci geri yüklemekten ayrı tutun.
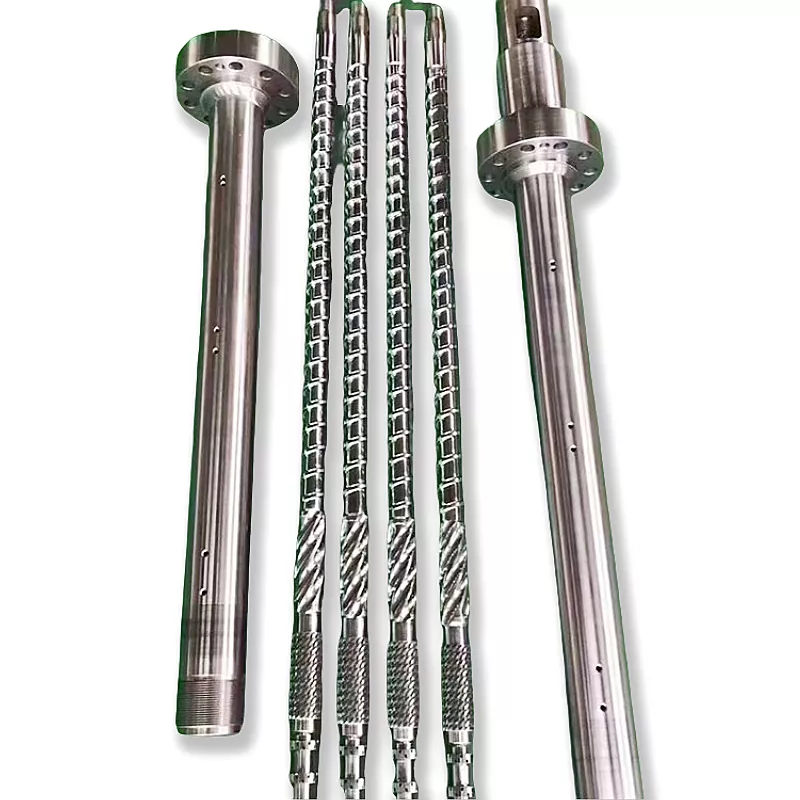
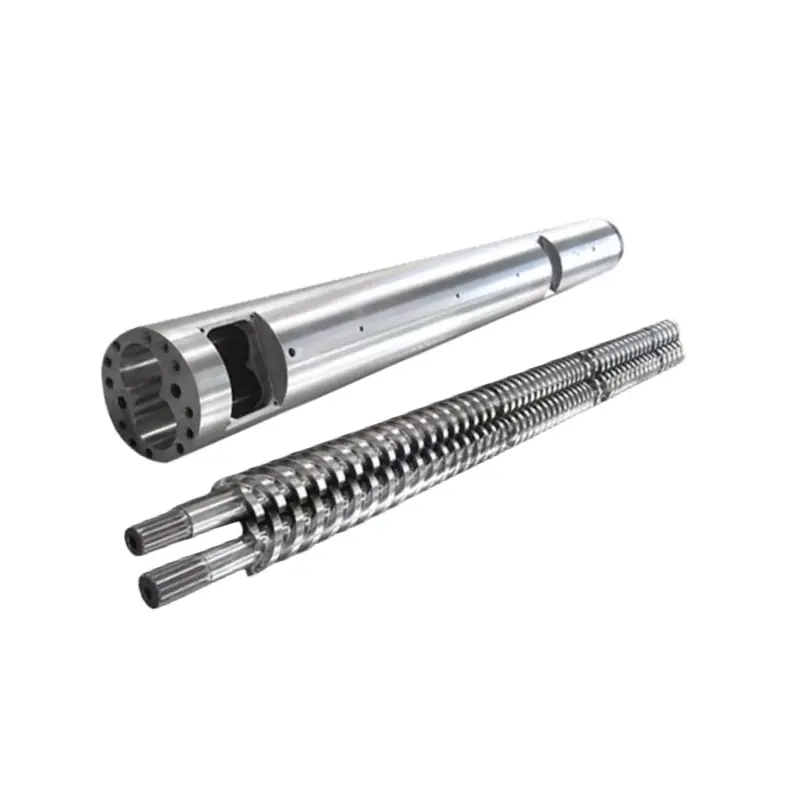
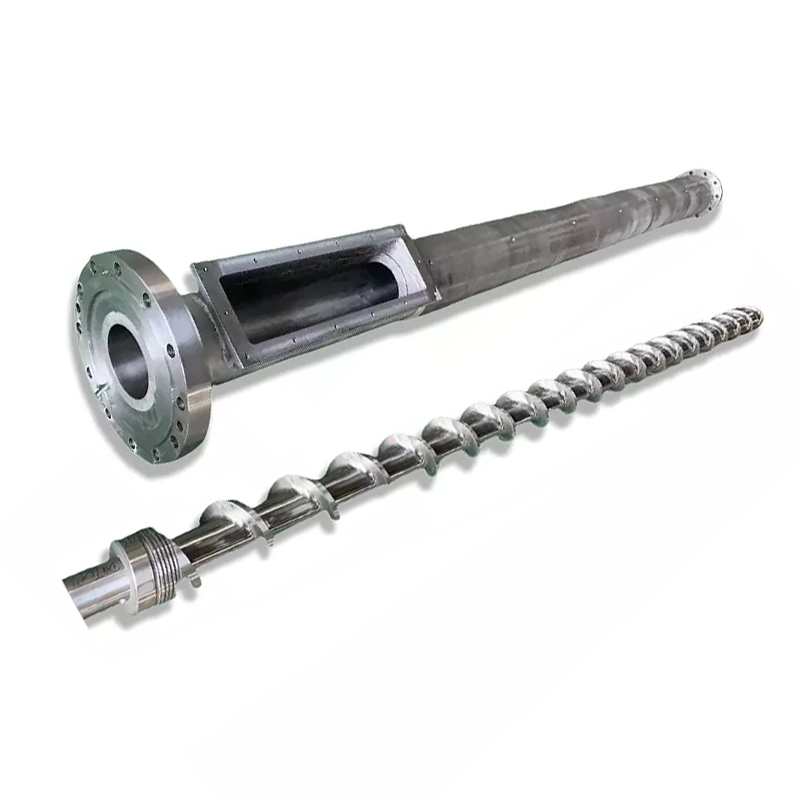
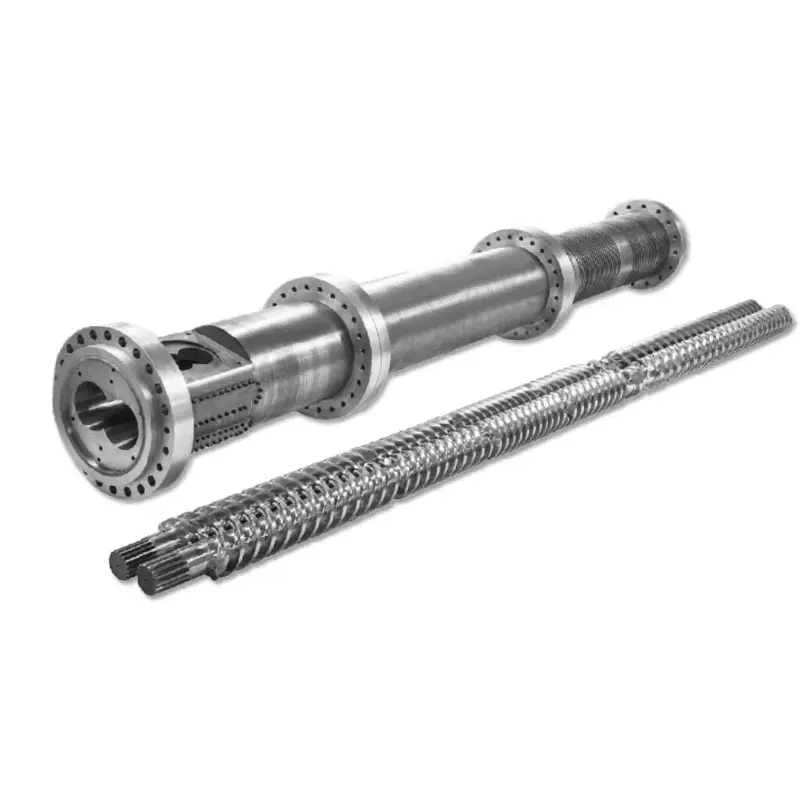
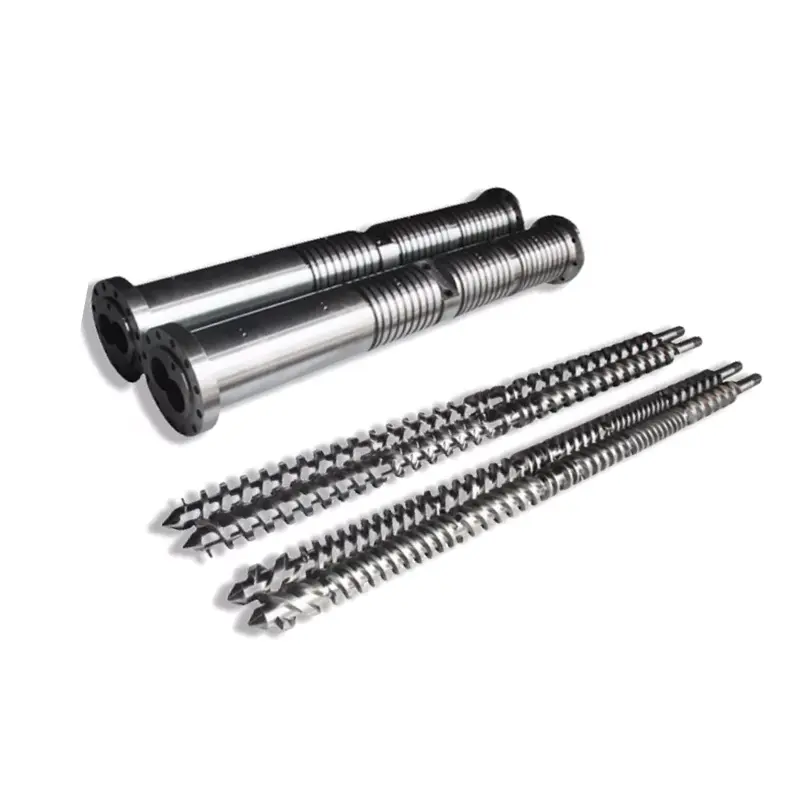
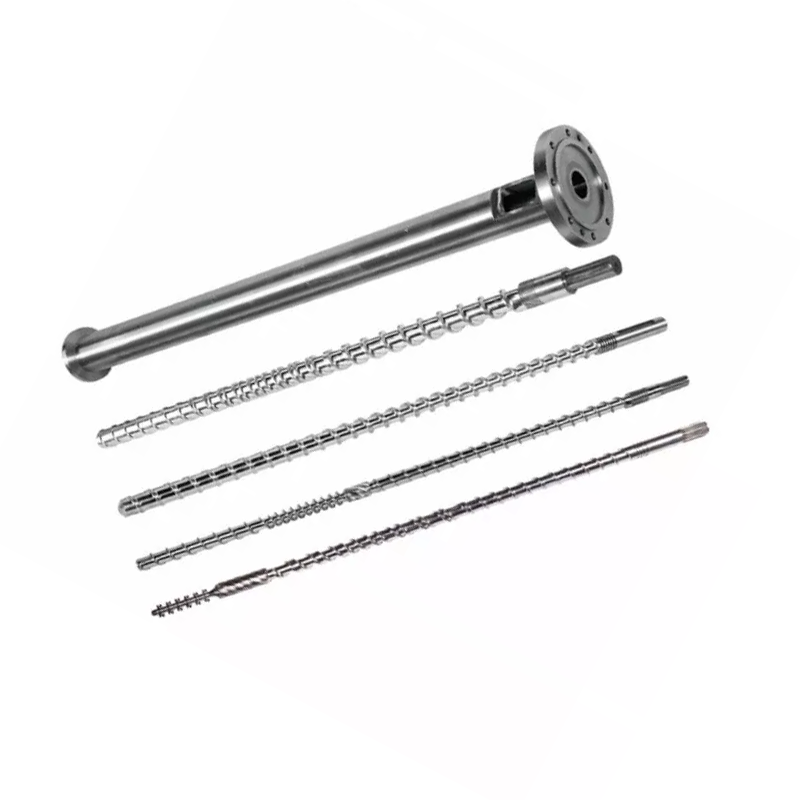
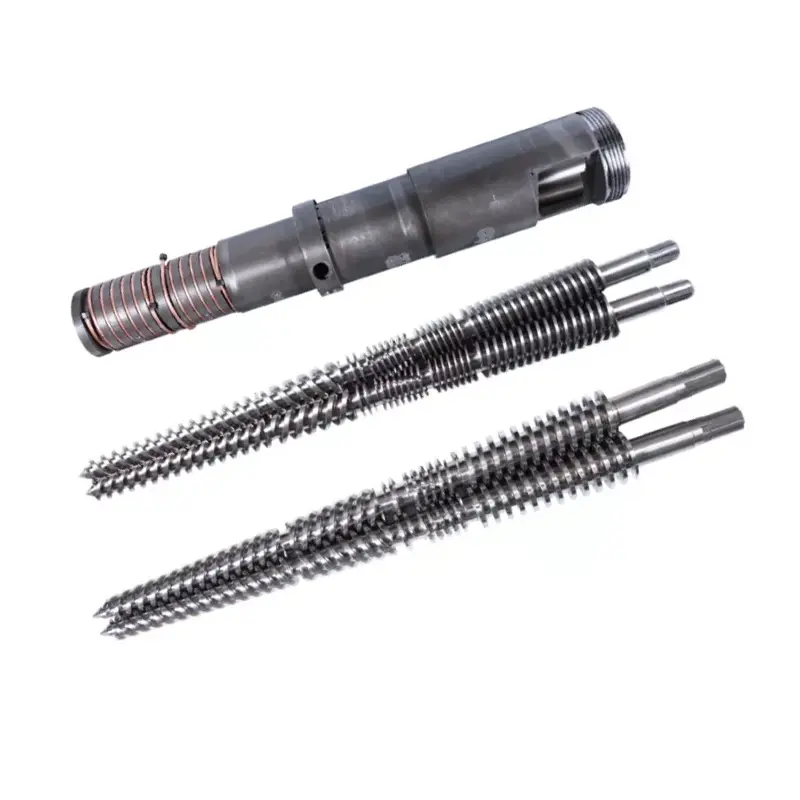
İki enjeksiyon vidası ürün ailemiz ilgili tasarım seçimini göstermektedir:
| Nanhaiya tasarımı | Sıkıştırma bölümü | İncelemede bunu nasıl kullanırız? |
|---|---|---|
| Kademeli enjeksiyonlu kalıplama vidası | Tipik olarak toplam vida uzunluğunun %40-%60'ı, ürün açıklamasında yaklaşık %50'si | Kontrollü plastikleştirme gerektiren görevler için kanal derinliğinde daha uzun süreli, kademeli bir azalma. Reçineyi, püskürtmeyi ve termal davranışı tam olarak değerlendirin. |
| Mutant enjeksiyonlu kalıplama vidası(ani sıkıştırma tasarımı) | Toplam vida uzunluğunun yaklaşık %5-15'i | Kanal derinliğinde daha keskin bir azalma ile daha kısa bir geçiş. Kapasite sınırlamasını ele almak üzere seçmeden önce erime görevini ve termal homojenliği değerlendirin. |
Kademeli tasarımımız PS, PC ve ABS dahil uygulamaları kapsar; ani sıkıştırma ailesi PE ve PP gibi uygulamaları içerir. Bu ürün rotaları tartışmanın başlatılmasına yardımcı olur. Özellikle dolgu maddeleri, yeniden taşlama veya zorlu kalite spesifikasyonları ile reçine kalitesi ve makine incelemesinin yerini almazlar.

Yüzey işlemi, besleme boğazının tıkanmasını değil, aşınmayı giderir
Her iki ürün ailesi de 38CrMoAlA çeliği kullanıyor. Ürün detay spesifikasyonları, incelemede aşınma tespit edildiğinde değiştirme tartışmasına ait olan aşağıdaki işleme seçeneklerini içerir:
| Mülk | Ürün detay değeri | Soruşturma için ne anlama geliyor? |
|---|---|---|
| nitrürleme sertliği | HV900-1100 | İşlem görmüş yüzeyleri ve muayene gerekliliklerini belirtin. |
| Nitrürleme derinliği | 0,5-0,8 mm | Seçilen tedaviyi tanımlayın; Hizmet ömrünü yalnızca derinlikten çıkarmayın. |
| Nikel-tungsten alaşım sertliği | HRC55-62 | Alaşımı gerçek reçine, dolgu maddesi ve aşınma modeliyle inceleyin. |
| Alaşım katmanı derinliği | 0,8-2,0 mm | Kararlaştırılan bileşen spesifikasyonunda güçlendirilmiş alanları tanımlayın. |
Bizimkademeli vida ürün detaylarıhassas alanların nikel-tungsten alaşımı ile güçlendirilmesini açıklar. Fabrika açısından bakıldığında önerilen korumanın ölçülen aşınmaya karşılık gelmesini istiyoruz. Daha pahalı bir yüzey, yetersiz beslemeyi onarmaz veya vida geometrisinin reçineye uygun olmasını sağlamaz.


Teşhisi belirli bir eyleme dönüştürün
Öneriyi kanıtların izin verdiği ölçüde dar tutun. Besleme kesintisi, besleme sisteminin düzeltilmesini gerektirir. Makinenin bir hız komutu, makine incelemesi çağrılarını sürdürememesi. Doğrulanan valf sızıntısı, valf ve arayüz değerlendirmesi gerektirir. Ölçülen vida veya namlu aşınması, bileşen değişimini veya nitelikli bir yenileme değerlendirmesini destekler.
Montaj kabul edilebilir durumdaysa ancak yeni üretim görevi pratik plastikleştirme kapasitesini aşıyorsa tasarım özetini gönderin. Nanhaiya, özel vida tasarımı, işleme ve alaşımlı püskürtme kaynağı sağlar. Bizimüretim ekipmanları6 metre uzunluğa kadar iş parçaları için CNC torna tezgahlarını ve karmaşık kanatlar ve flanş yapıları için beş eksenli işlemeyi içerir.

Sorunu açıklayan kaydı gönderin
- Makine üreticisi ve modeli, vida çapı, montaj çizimi ve takılan vida ucu ayrıntıları.
- Reçine kalitesi, dolgu maddesi yüklemesi, yeniden öğütme oranı ve parçacık durumu.
- Döngüye göre toparlanma süresi, gerçek ve komut verilen RPM, basınç esasıyla birlikte karşı basınç ve yük veya alarm kayıtları.
- Şut ayarı, yastıklama, parça ve koşucu ağırlığı, sıcaklık kayıtları ve mevcut kurtarma penceresi.
- Halihazırda test edilen değişiklikler, bunların parça kalitesi üzerindeki etkisi ve boyutsal aşınma raporu.
Devreye alma için reçine, püskürtme, çalışma aralığı ve kabul edilebilir parça kalitesi üzerinde anlaşmaya varın. Daha sonra geri kazanımın tekrarlanabilirliğini ve gerçek toplam döngü süresini karşılaştırın. Üretim kalıbı hala bekliyorsa veya parçalar muayeneden geçemiyorsa, daha hızlı bir izole plastikleştirme testi yetersiz kalır.

Onaylanmış bir kurtarma sınırlaması için bir vida veya kovan teklifine mi ihtiyacınız var?
Nanhaiya'ya nelerin değiştiğini ve hattınızın neyi başarması gerektiğini içeren çizim ve işletme kaydını gönderin. Orijinal göreve geri mi döndüğünüzü yoksa farklı bir malzeme veya döngü gereksinimine mi hazırlandığınızı bize bildirin.
Çiziminizi ve işlem verilerinizi gönderinEnjeksiyon kalıplama vidalarını görüntüleyinWhatsApp'ta tartışın
Zhoushan Nanhaiya Plastik Makine Co, Ltd
E-posta:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blok C, No. 2 Batı Bölümü, Xingzhou Bulvarı, Dinghai Bölgesi, Zhoushan Şehri, Zhejiang Eyaleti, Çin.
Nanhaiya ile iletişime geçin
Sık sorulan sorular
Normal enjeksiyon kalıplama vidasının iyileşme süresi nedir?
Evrensel bir sayı yoktur. İyileşme süresi reçineye, dozaj gereksinimine, vida geometrisine, makine kapasitesine ve çalışma ayarlarına bağlıdır. Bunu, gerçek makine sırasındaki mevcut zamanla ve aynı malzeme ve dozajı kullanan istikrarlı bir referans çalışmasıyla karşılaştırın.
Daha hızlı vida kurtarma her zaman döngü süresini kısaltır mı?
Hayır. Döngüyü yalnızca tamamlanmamış kurtarmanın bir sonraki izin verilen makine eylemini geciktirdiği durumlarda kısaltır. Kurtarma mevcut örtüşme penceresi içinde zaten tamamlanmışsa, daha hızlı yapılması toplam döngü süresinin değişmeden kalmasına neden olabilir.
Vida neden dönüyor ama çok yavaş geri çekiliyor?
Reçinenin vidaya ulaşıp ulaşmadığını, karşı basıncın değişip değişmediğini ve gerçek vida hızının komutla eşleşip eşleşmediğini kontrol edin. Besleme köprülemesi, tutarsız yeniden öğütme, proses koşulları ve aşınmış bileşenler araştırılması muhtemel dallardır. Döndürme tek başına vidanın yeterli malzeme taşıdığını kanıtlamaz.
Yavaş iyileşmeyi düzeltmek için RPM'yi artırmalı mıyım?
Yalnızca beslemeyi, gerçek hızı, karşı basıncı ve reçinenin işleme sınırlarını kontrol ettikten sonra. Herhangi bir değişikliği erime kalitesi, gerçek erime sıcaklığı ve tekrarlanabilirliğin yanı sıra toparlanma süresine göre değerlendirin. Çözülmemiş bir besleme veya aşınma sorununu gizlemek için daha fazla hız kullanmayın.
Sızıntı yapan bir kontrol halkası vidanın tamamının aşınmış olduğunu mu gösterir?
Hayır. Kontrol halkası sızdırmazlık ve vidalı namlu taşıma farklı işlevlerdir. Yastık veya atış ağırlığı değişimini makine üreticisinin valf testiyle araştırın ve vida ve namlu aşınmasını belirlemek için boyutsal incelemeyi kullanın.
Nanhaiya'nın yeni kişiyi değerlendirmek için neye ihtiyacı var?
Makine modelini, vida çapını ve çizimini, reçine kalitesini ve dolgu maddesini, yeniden bileme ayrıntılarını, gerçek geri kazanım kayıtlarını, vida hızı ve karşı basınç ayarlarını, sıcaklık kayıtlarını ve tüm aşınma ölçümlerini gönderin. Değiştirme işleminin tanımlanmış bir işe sahip olması için gerekli döngü ve parça kalitesi kriterlerini ekleyin.
İle devam edinenjeksiyon kalıplama vidası varil seçim kılavuzuveya inceleyinvida ucu ve kontrol halkası değiştirme kontrol listesiKanıt ön uç düzeneğine işaret ediyorsa.