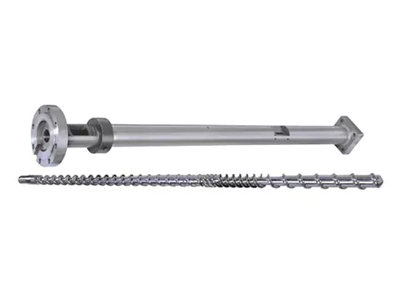
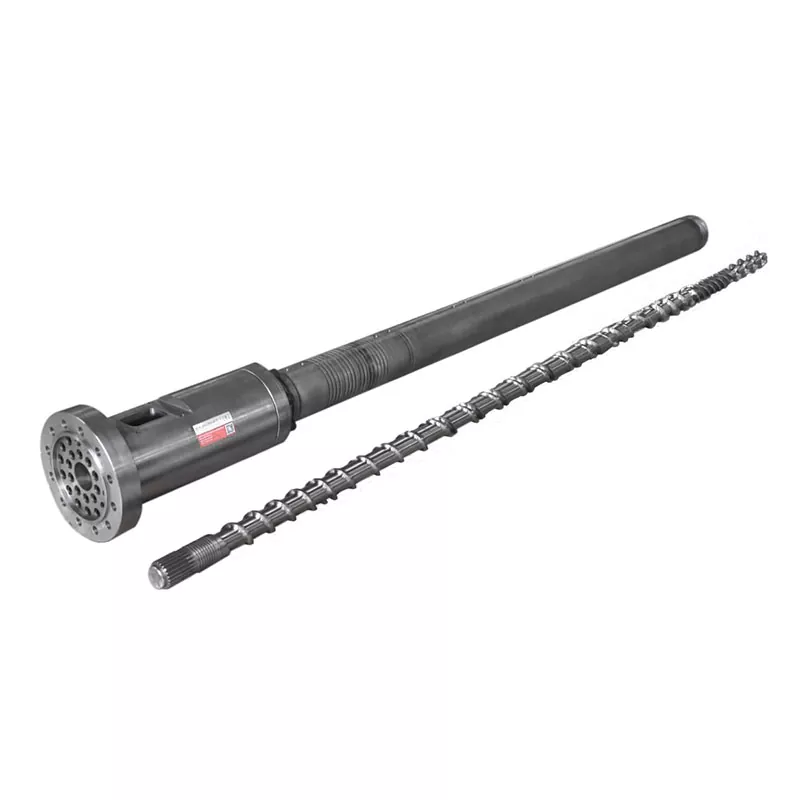
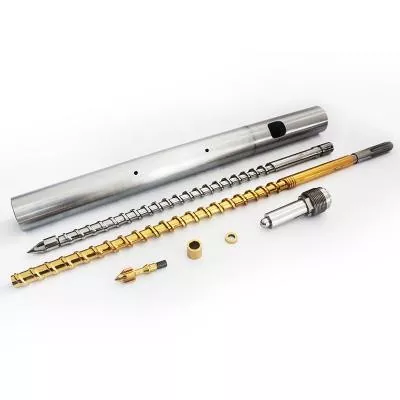
Enjeksiyon vidası L/D oranıçalışma uzunluğu vida çapına bölünür ve çoğu enjeksiyon vidası 18:1 ila 25:1 oranında çalışır. Hiçbir teknik özellik belgesinin size söylemediği şey şudur: Zaten sahip olduğunuz bir makinede L/D'yi değiştiremezsiniz. Uzunluk namlu tarafından sabitlenir. Değiştirebileceğiniz şeyvida çapıve tek bir seçeneğin L/D, atış kapasitesi ve enjeksiyon basıncını birlikte zıt yönlerde hareket ettirdiği sabit bir namluda. Daha küçük bir vida daha yüksek bir L/D, daha küçük bir atış ve daha fazla basınç sağlar. Bu ticareti reçineniz ve bölümünüzle eşleştirin; L/D sorularının çoğu kendi kendine cevaplanır.
Enjeksiyon Vidasında L/D Oranı Ne Demektir?
L/D, vidanın çalışma uzunluğunun (L) dış çapına (D) bölümüdür. Genişliğinden 22 kat daha uzun bir vidanın L/D'si 22:1'dir.
Oran, boyuta göre ölçeklenir. 22:1 oranında 40 mm'lik bir vidanın çalışma uzunluğu 880 mm'dir. 22:1 oranındaki 80 mm'lik bir vida 1.760 mm uzunluğundadır. Aynı oran, çok farklı makineler.
Oranın aslında tanımladığı şeyvidanın işini ne kadar pistte yapması gerekiyor. Besleme, eritme ve ölçüm işlemlerinin tümü bu uzunluk boyunca gerçekleşir. Daha fazla uzunluk, daha fazla eritme kapasitesi ve daha fazla karıştırma anlamına gelir. Daha az uzunluk, her ikisinin de daha az olması ve malzemenin sıcak kalması için daha az zaman anlamına gelir.
Çoğu enjeksiyon vidası 18:1 ile 25:1 arasına yerleştirilir ve genel amaçlı makinelerde ortak zemin 20:1 ile 22:1 arasındadır. Sütun kılavuzu, buradaki resmin tamamını kapsamaktadır.enjeksiyon kalıplama vidası namlu kılavuzu.
Enjeksiyon L/D Neden Ekstrüzyon L/D'den Daha Kısadır
Ekstrüderler genellikle 25:1 ile 33:1 arasında çalışır. Enjeksiyon vidaları daha kısa kalır ve bunun nedeni gelenek değil döngüdür.
Bir ekstruder vidası sürekli olarak döner. Malzeme bir uçtan girer, geçer ve diğer uçtan çıkar. Hiçbir şey beklemez.
Bir enjeksiyon vidası patlamalarla çalışır. Bir atışı plastikleştirmek için döner, geri çekilir ve sonra durur. Enjekte edilir ve kalıp soğur. Tüm bunlar sırasında, halihazırda fıçıda bulunan eriyik hareketsiz durur ve sıcak kalır.
Bütün fark bu beklemektir. Daha uzun bir varil daha fazla eriyik tutar ve bir enjeksiyon makinesinde daha fazla eriyik, daha fazla döngüde daha fazla malzemenin beklemesi anlamına gelir. Isıya duyarlı bir reçine için ekstra uzunluk, ekstra kapasite anlamına gelmez. Ekstra termal geçmiştir.
Bu nedenle enjeksiyon tasarımı erime kapasitesini kalış süresine göre dengelerken, ekstrüzyon çoğunlukla sadece eritme kapasitesini satın alır.
Kimsenin Size Söylemediği Şey: L/D'yi Değiştiremezsiniz
L/D ile ilgili makaleler sanki bir numara seçebiliyormuşsunuz gibi konuşuyor. Zaten sahip olduğunuz bir makinede bunu yapmazsınız.
L namlu tarafından sabitlenmiştir.Namlu, ısıtıcı bölgeleri, besleme boğazı ve montajı tek bir uzunluk etrafında inşa edilmiş olan, makine çerçevesine cıvatalanmış, işlenmiş bir basınçlı kaptır. Kimse bir varili uzatamaz.
Yani L/D'de kalan tek değişken vida çapı olan D'dir. Çapı değiştirdiğinizde oran da onunla birlikte değişir, çünkü çizginin üzerindeki uzunluk asla hareket etmez.
Bu nedenle makine imalatçıları aynı makine için iki veya üç vida çapını listeler. Size üç atış boyutu sunmuyorlar. Size bir takas eğrisi üzerinde üç puan sunuyorlar ve şut boyutu hareket eden şeylerden yalnızca biri.
Vida Çapı: Herşeyi Hareket Eden Kol
Sabit bir varilde, bir seçim aynı anda dört şeyi hareket ettirir. Bu tabloyu anladığınızda enjeksiyon L/D'yi anlamış olursunuz.
| Eğer bir... | Daha küçük vida çapı | Daha büyük vida çapı |
|---|---|---|
| L/D oranı | Daha yüksek(aynı L, daha küçük D) | Daha düşük(aynı L, daha büyük D) |
| Atış kapasitesi | Daha küçük(mm strok başına daha az hacim) | Daha büyük |
| Enjeksiyon basıncı mevcut | Daha yüksek(daha küçük bir alana aynı kuvvet) | Daha düşük |
| Atış başına eritme kapasitesi | Daha iyi(daha az malzeme için daha fazla L/D) | Daha az cömert |
| Belirli bir kısım için kalma süresi | Daha kısa(atışta daha küçük bir namlu kullanılır) | Daha uzun |
| Takım elbise | Küçük hassas parçalar, ince duvarlar, yüksek viskoziteli ve ısıya duyarlı reçineler | Büyük ölçüler, emtia reçineleri, kalın kesitler |
Baskı satırını tekrar okuyun çünkü insanların beklediğinden daha fazla işe karar veriyor. Makinenin hidrolik veya elektrikli tahriki vidanın arkasına sabit bir kuvvet uygular. Basınç, kuvvetin alana bölümüdür. Daha küçük bir vidanın yüzey alanı daha azdır, dolayısıyla aynı kuvvet daha yüksek erime basıncı üretir.
Bu nedenle ince duvarlı ve yüksek viskoziteli işler genellikle küçük vidanın üzerine düşer: eriyiği büyük bir vidanın dolduramayacağı dar bir boşluğa itebilir. Bununla birlikte gelen daha yüksek L/D bir tesadüf değil, bir bonustur.
Ve ikamet sırasını da okuyun. Bilgisayarınızın sararıp sararmayacağına sessizce karar veren odur.

L/D Çekim Boyutunu Nasıl Etkiler?
Kesinlikle, L/D atış boyutunu ayarlamaz. Çap ve strok şunu sağlar: atış hacmi, vidanın kesit alanı ile gittiği mesafenin çarpımıdır.
Ancak gerçek bir makinede bunları ayıramazsınız çünkü atışınızı ayarlayan çap aynı zamanda L/D'nizi de belirler. Küçük hassas bir parça için küçük vidayı seçtiğinizde aynı anda daha yüksek bir L/D seçmiş olursunuz.
Pratik sonuç mutludur. Size küçük atış sağlayan vida aynı zamanda malzemenin gramı başına daha fazla erime uzunluğu ve daha yüksek enjeksiyon basıncı sağlar. Bu üç mülk aynı işlere uygundur, bu nedenle ticaret çoğu zaman temiz bir şekilde yürür.
Mutlu olmanın sona erdiği nokta, bir parçayı yanlış vidaya takmaya zorlamanızdır. Büyük çaplı bir vida üzerinde çok küçük bir atış yaptığınızda her ikisinin de en kötüsünü elde edersiniz: düşük L/D, atışınıza göre büyük namlu hacmi ve ısı içinde çok uzun süre döngü yapan malzeme.
İkamet Süresi: Hesaplayabileceğiniz Kalite Katili
Kalış süresi, belirli bir polimer parçasının enjekte edilmeden önce namlunun içinde ne kadar sıcak kaldığıdır. Bu, enjeksiyon kalıplamada en az önemsenen sayıdır ve bunu otuz saniyede tahmin edebilirsiniz.
Bekleme süresi ≈ (namlu atış kapasitesi ÷ atış boyutunuz) × döngü süresi
Her iki kapasite de aynı ünitelerde. Atış kapasitesini makinenin derecelendirmesinden alın.
Bir örnek çalışın. 200 g atış kapasitesine sahip, 20 g'lık bir parçayı 30 saniyelik bir döngüde çalıştıran bir makine. Oran 10'dur, yani eriyik kabaca on döngüden geçer. Kalış süresi yaklaşık 300 saniye veya beş dakikadır.
Erime sıcaklığında beş dakika PC, POM, PET veya PVC için uzun bir süredir. Ayarlarınızda yanlış olan hiçbir şey yok. Parça namlu için çok küçük ve malzeme sırasını beklerken pişiyor.
Şimdi bu işi daha küçük bir vidaya taşıyın. Atış kapasitesi örneğin 80 g'a düşer. Aynı 20 g'lık parça artık varilin dörtte birini kullanıyor, eriyik on yerine dört döngüden geçiyor ve kalma süresi kabaca iki dakikaya düşüyor.
Hiçbir ayar noktasını değiştirmediniz. Vida çapını değiştirdiniz ve bozulma sorunu da onunla birlikte gitti.
%20–80 Atış Kapasitesi Bandı
Yaygın olarak alıntılanan endüstri kılavuzu, atışınızı makinenin nominal atış kapasitesinin yaklaşık %20 ila %80'i arasında tutmaktır. Bandı makinenizin kılavuzuna göre doğrulayın, ancak arkasındaki mantık her yerde geçerlidir.
Grubun altında, kalış süresi uzun sürüyor. Malzeme ısıda çok fazla gezinir ve ısıya duyarlı reçineler bozulur. Yukarıdaki formülün yakaladığı başarısızlık budur.
Grubun üstünde, iki şey kırılıyor. Uygun bir yastığı tutmaya yetecek kadar namlu kalmadığından, paketleme atıştan atışa tutarsız hale gelir. Ve vidanın neredeyse dolu bir varil malzemeyi eritmek için daha az zamanı ve uzunluğu vardır, bu nedenle eritme kalitesi tam da en fazlasını istediğinizde zarar görür.
Bantın ortasında arazi ve makinenin çalışma alanı vardır. Parçanız bunun dışında kalıyorsa, doğru düzeltme, kahramanca işlem ayarları dizisi değil, farklı bir vida çapı veya farklı bir makinedir.
L/D Eriyik Kalitesini Nasıl Etkiler?
Uzunluk erime kapasitesidir, erime kapasitesi ise kalitedir.
Daha fazla L/D daha fazla tam erime sağlar.Katı peletlerin sıcak namlu duvarına karşı daha fazla ilerlemesi gerekir, bu nedenle daha azı erimeden hayatta kalır. Parçadaki sert lekeler ve mercek şeklindeki kalıntılar erime hatalarıdır ve uzunluk bunlarla mücadele eder.
Daha fazla L/D daha homojen bir erime sağlar.Sıcaklık eşitlenir, renk ve dolgu maddesi daha iyi dağıtılır ve kontrol halkasına gelen eriyik atıştan atışa daha tutarlı olur. Bu daha geniş bir süreç penceresi olarak ortaya çıkıyor.
Daha fazla L/D aynı zamanda daha fazla termal geçmiş sağlar.İyice eriyen aynı uzunluk aynı zamanda malzemeyi daha uzun süre tutar ve PVC, PC, POM ve PET için bu bir fayda değil maliyettir.
Yani erime kalitesi daha fazlasının daha iyi olduğu anlamına gelmez. Bu bir dengedir: tamamen erimeye yetecek uzunluk, malzemenin kullanılmak için çok uzun süre beklemesine neden olacak kadar çok namlu hacmi değil. Eritme kapasitesi sizin özel kısıtlamanız olduğunda, bir bariyer vidası onu bir milimetrelik varil eklemeden yükseltir.
Reçine ve Parçaya Göre L/D ve Çap Seçimi
İşlemleri bir araya getirdiğinizde reçine ve parça arasında seçim kalıyor.
| Durumunuz | Eğilmek | Neden |
|---|---|---|
| Küçük, ince duvarlı hassas parçalar | Daha küçük vida, daha yüksek L/D | Daha yüksek enjeksiyon basıncı ince kesitleri doldurur; gram başına iyi erime; kısa ikamet |
| Isıya duyarlı reçine (PC, POM, PET, PVC) | Atış için daha küçük vida; L/D bandının daha kısa ucu | İkamet süresi düşmandır. Atışı namlu kapasitesine göre büyük tutun |
| Yüksek viskoziteli mühendislik reçinesi | Daha küçük vida, daha yüksek L/D | Doldurmak için basınca ve iyice erimek için uzunluğa ihtiyaç var |
| Büyük ölçüler, emtia reçinesi (PE, PP, PS) | Daha büyük vida, daha düşük L/D | Kapasite talepleri; bu reçineler azaltılmış erime uzunluğunu tolere eder |
| Kalın duvarlı parçalar, yavaş döngüler | Daha büyük vida, saat yuvası | Uzun döngüler kalma süresini çoğaltır. Taahhüt etmeden önce yeniden hesaplayın |
| Cam dolgulu veya aşındırıcı bileşik | Parça başına çap; değiştiryüzey | L/D parçayı takip eder. Aşınmanın cevabı farklı bir uzunluk değil, bimetalik bir deliktir |
| Yüksek çıkışta erimez | Aynı çap; bariyer vidası | Namlu uzunluğuna değil, eritme kapasitesine ihtiyacınız var. Namlu zaten değişmiyor |
Son iki satıra dikkat edin. Kalıpçıların bize getirdiği en yaygın sorunlardan ikisi L/D sorunları değildir ve bunları çözmek için farklı bir vida çapı satın almak para israfına neden olur.
Enjeksiyon Kalıplamada Yaygın L/D Hataları
- Ekstrüzyon L/D'sinin kopyalanması.Bir enjeksiyon vidasına uygulanan bir ekstruder tablosundan alınan 30:1 sayısı, enjeksiyonlu kalıplamayı tanımlayan kalma süresi problemini göz ardı eder. İki makine farklı işler yapıyor.
- Daha uzun olduğunu varsaymak daha iyidir.Daha fazla uzunluk daha fazla erimedirVedaha fazla termal geçmiş. Isıya duyarlı reçinede ikincisi kazanır ve malzeme bozulur.
- Atış-kapasite oranı göz ardı ediliyor.Geometriden kaynaklandığını gördüğümüz en yaygın kalite sorunu, küçük bir parçanın büyük bir fıçıda pişmesidir. Hiçbir ayar ekranında olmadığı için kimse kontrol etmiyor.
- L/D'nin mevcut bir makinede değiştirilebileceğine inanmak.Yapamaz. Namlu seti L'dir. Yalnızca çapı seçmek size aittir.
- Erime sorunu için L/D'yi suçlamak.Erimeyenler yalnızca yüksek çıkışta görünüyorsa, variliniz değil, eritme kapasiteniz kısadır. Bir bariyer vidası bunu aynı namluya sabitler.
- Aşınma sorunu için L/D'yi suçlamak.Aynı vida hızında çıkışın düşmesi geometriden değil, aşınmış boşluktan kaynaklanır. Herhangi bir şeyi yeniden tasarlamadan önce ölçün.

Doğru Vida Nasıl Sipariş Edilir?
Bir vida üreticisi, onlara söylediklerinize göre tasarım yapar. Bunları gönderdiğinizde çap ve geometri önerisi takip eder.
- Makine markası, modeli ve güncel vida çapı.Bir isim plakası fotoğrafı çoğunu kapsıyor ve bize içinde çalıştığınız namlu uzunluğunu söylüyor.
- Makinenin nominal atış kapasitesi,eğer biliyorsanız ve gerçek parça ağırlığınız.
- Döngü süresi.Yukarıdaki iki sayı ile ikamet süresi sizin için hesaplanabilir.
- Reçine, kalite ve dolgu içeriği.Bu, çap kadar sıkıştırma profilini ve yüzey işlemini de yönlendirir.
- Gitmesini istediğin kusur.Evde sararma noktaları. Erime kapasitesinde erime noktası. Kısa atışlar baskıya veya kontrol halkasına işaret eder. Her birinin farklı bir cevabı var.
- Bir çizim veya aşınmış vidanız.Her ikisi de makinenizi oluşturmamıza izin verir. Aşınmış bir parça CMM ekipmanı üzerinde ±0,01 mm'ye kadar ölçülür ve geometri yeniden oluşturulur.
Neden Nanhaiya ile Çalışmalısınız?
Parça ağırlığını, çevrim süresini ve makine modelini bize gönderin; size herhangi bir teklifte bulunmadan önce kalma süresi aritmetiğini çalıştıralım. Bazen cevap farklı bir vida çapıdır. Bazen zaten sahip olduğunuz namludaki bir bariyer vidasıdır. Bazen işinizin farklı bir makineye ait olduğu durumlar olur ve biz de öyle söyleriz.
Cevap yeni bir vida olduğunda Nanhaiya bunu yaptıenjeksiyon kalıplama vidalarıve yirmi yılı aşkın bir süredir 38CrMoAlA, 42CrMo, SKD-61 ve beslemenin gerektirdiği durumlarda 62 HRC'ye kadar 2,5–3 mm tungsten içeren alaşım katmanına sahip nitrürlenmiş veya bimetalik paslanmaz çelikten yapılmış variller.
Çiziminize, makine modelinize veya aşınmış örneğinize göre üretiyoruzdeğiştirmelerbüyük makine markalarıyla uyumludur, minimum bir set sipariş ve 12 saat içinde fiyat teklifi.
Sararma, erime veya kısa çekimlerle mücadele mi ediyorsunuz? Makine modelinizi, parça ağırlığını, çevrim süresini ve reçinenizi gönderin. Size L/D, çap, erime kapasitesi veya aşınma olup olmadığını söyleyip 12 saat içinde teklif vereceğiz.
Vida Önerisi AlınSıkça Sorulan Sorular
Bir enjeksiyon kalıplama vidası için tipik L/D oranı nedir?
Çoğu enjeksiyon vidası 18:1 ile 25:1 arasında çalışır ve genel amaçlı makinelerde ortak zemin 20:1 ile 22:1 arasındadır. Isıya duyarlı reçineler daha kısa ucu tercih eder çünkü malzeme sıcakta daha az zaman harcar. Tamamen erimesi gereken mühendislik plastikleri daha uzun ucu tercih eder.
Enjeksiyon kalıplama makinemde L/D oranını değiştirebilir miyim?
Doğrudan değil. Uzunluk, makineye işlenen namlu tarafından sabitlenir. Değiştirebileceğiniz şey vida çapıdır ve L aynı kaldığı için daha küçük çap otomatik olarak daha yüksek L/D verir. Bu tek seçim aynı zamanda atış kapasitenizi ve mevcut enjeksiyon basıncınızı da değiştirir.
L/D oranı atış boyutunu etkiler mi?
Dolaylı ve ayrılmaz bir şekilde. Atış hacmi L/D'den değil, vida çapından ve stroktan gelir. Ancak sabit bir namluda atışınızı belirleyen çap aynı zamanda L/D'nizi de belirler. Daha küçük bir atış için daha küçük bir vida seçin; aynı anda daha yüksek L/D ve daha yüksek enjeksiyon basıncı elde edersiniz.
Enjeksiyon kalıplamada kalış süresini nasıl hesaplarım?
Makinenin nominal atış kapasitesini gerçek atış boyutunuza bölün ve ardından döngü süresiyle çarpın. 20 gramlık bir parçayı 30 saniyelik bir döngüde çalıştıran 200 gramlık bir makine, yaklaşık 300 saniye veya beş dakikalık kalma süresi sağlar. Bu, PC, POM, PET veya PVC'yi erime sıcaklığında tutmak için uzun bir süredir.
Enjeksiyon L/D neden ekstrüzyon L/D'den daha kısa?
Çünkü enjeksiyon vidası patlamalarda çalışır. Bir atımı plastikleştirir, ardından makine enjekte ederken ve kalıp soğurken durur ve fıçıdaki eriyik tüm zaman boyunca sıcak kalır. Bir ekstruder sürekli olarak çalışır ve hiçbir şey beklemez. Bir enjeksiyon makinesindeki ekstra namlu uzunluğu, yalnızca ekstra eritme kapasitesi değil, ekstra termal geçmiş anlamına da gelir, dolayısıyla enjeksiyon vidaları daha kısa kalır.
Atışımda namlu kapasitesinin yüzde kaçını kullanmalıyım?
Yaygın olarak alıntılanan kılavuz, nominal atış kapasitesinin kabaca %20 ila %80'idir ve makine kılavuzunuz otoritedir. Bu bandın altında kalış süresi uzar ve ısıya duyarlı malzeme bozulur. Üstünde uygun bir yastık için yer yoktur ve neredeyse dolu bir varili eritmek için daha az zaman vardır.
Enjeksiyon kalıplama için daha yüksek L/D daha mı iyi?
Otomatik olarak değil. Daha fazla uzunluk, daha tam bir erime ve daha düzgün bir erime sağlar, bu da kaliteyi artırır. Ayrıca daha fazla malzemeyi daha uzun süre sıcak tutar, bu da ısıya duyarlı reçineleri bozar. Doğru L/D, malzemenizi ihtiyaç duyduğundan daha uzun süre tutmadan tamamen eritir.
Parçalarım sararmaya başladı. Bu bir L/D sorunu mu?
Genellikle bu, atış boyutundan namlu kapasitesine kadar olan bir kalma süresi sorunudur. Önce ikamet hesaplamasını çalıştırın. Büyük bir haznede küçük bir parça pişiyorsa hiçbir sıcaklık ayarı ve hiçbir vida geometrisi bunu düzeltmeyecektir. Daha küçük bir vida çapı veya daha küçük bir makine işe yarayacaktır.