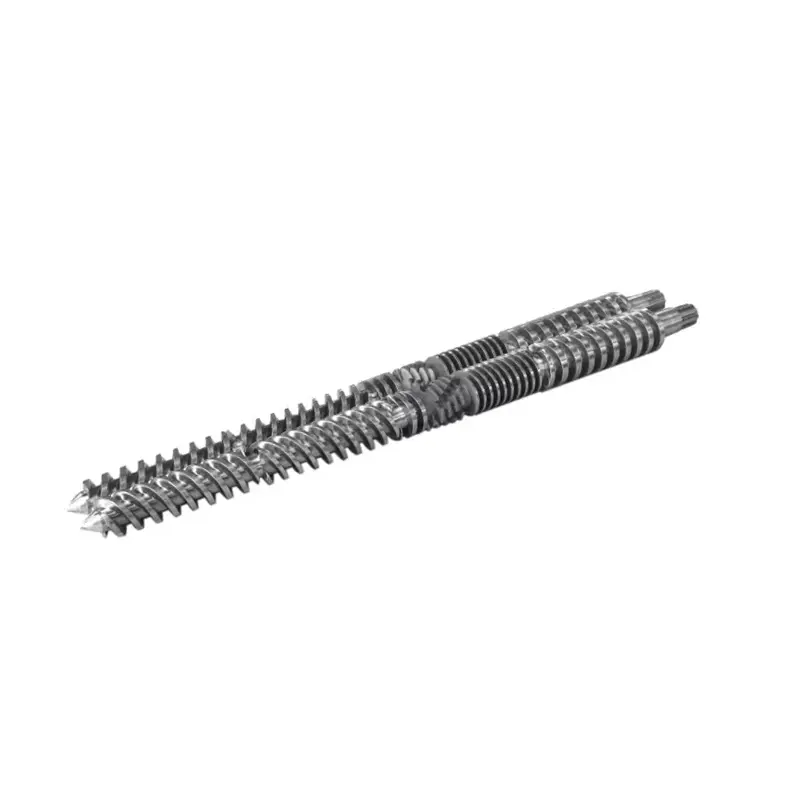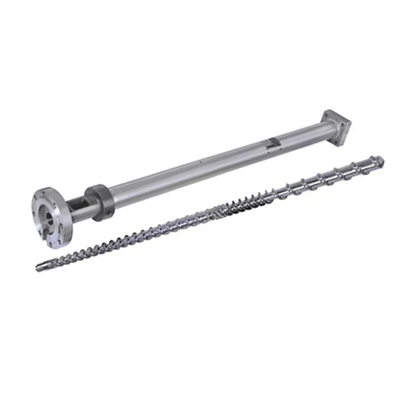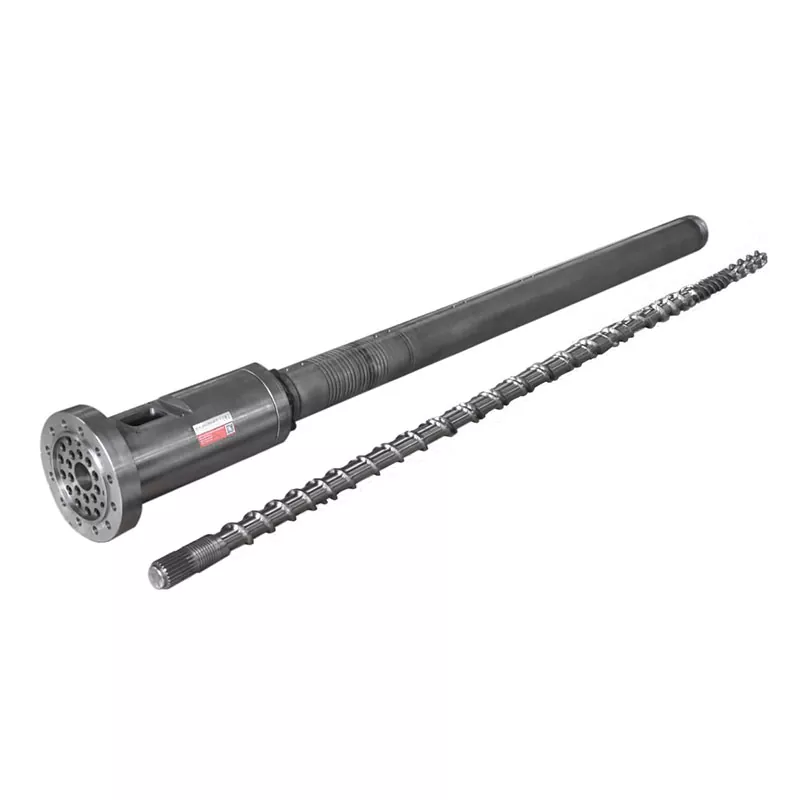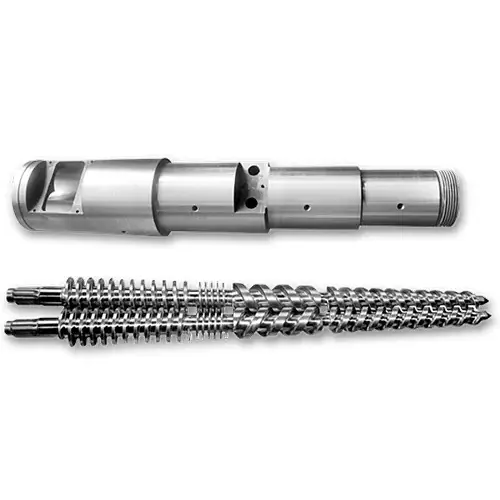

Vida Namlusu Aslında Ne Yapar?
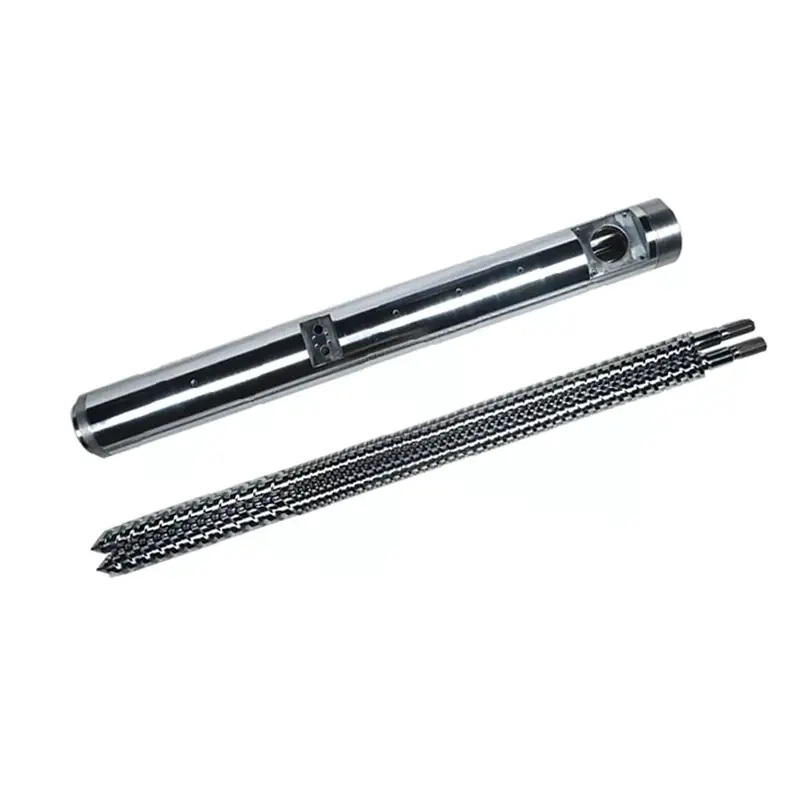
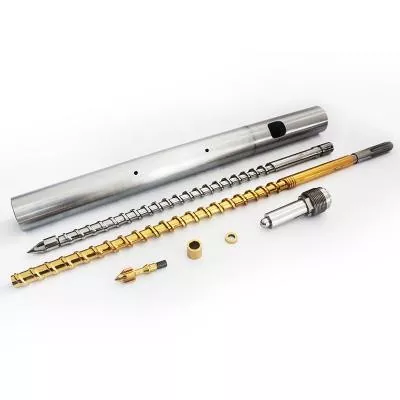
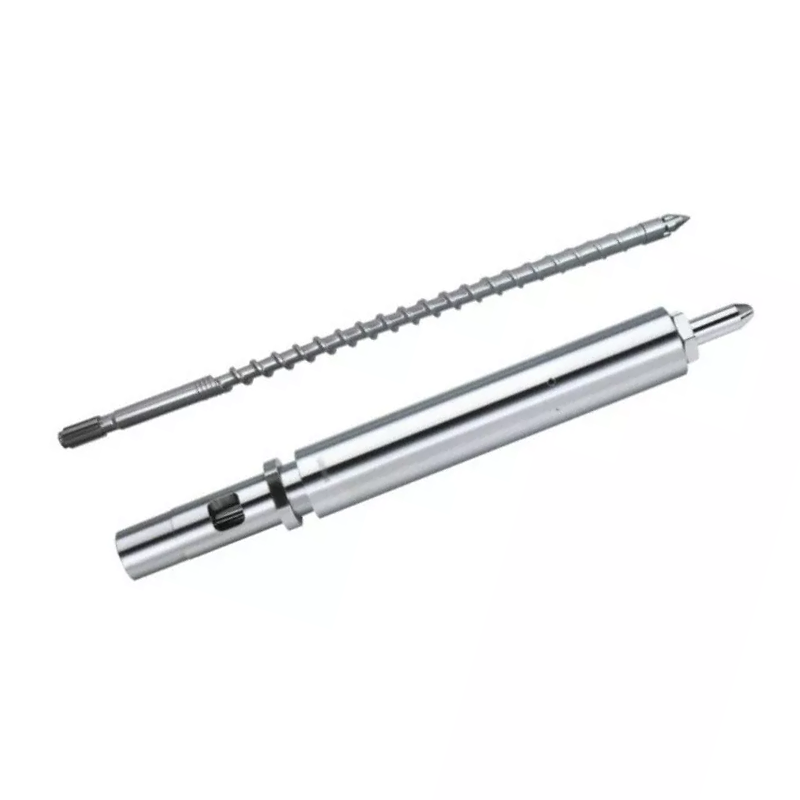
Vida ve namlu uyumlu bir çift olarak çalışır. İşte her döngünün sırası:
- Besleme— Plastik topaklar hazneden besleme bölgesine düşüyor.
- Erime— Dönen vida kesme ısısı üretir. Namlu ısıtıcıları ile birlikte peletler erir ve sıkıştırılır.
- Ölçüm— Eriyik, enjeksiyondan önce sıcaklık ve basınç bakımından üniform hale gelir.
- Enjeksiyon— Vida bir piston gibi ileri doğru hareket ederek erimiş plastiği kalıba iter.
Her tasarım değişkeni (geometri, bölge oranları, yüzey işlemi) bu dört adımın ne kadar iyi gerçekleştiğini etkiler. Bunlardan herhangi birindeki uyumsuzluk, üretim sorunu olarak ortaya çıkıyor.
Karar 1: Kredi/Mevduat Oranı
L/D oranı (vidanın uçuş uzunluğunun çapına bölümü) teknik özellikler sayfasındaki en önemli sayıdır. Kalış süresini, karıştırma kalitesini ve ısı dağılımını kontrol eder.Genel amaçlı enjeksiyon kalıplama uygulamalarının çoğu 20:1 kullanır.
| Reçine | Önerilen L/D |
|---|---|
| PP, PE, PS (standart) | 18:1 – 20:1 |
| ABS, bilgisayar | 20:1 – 24:1 |
| PVC (ısıya duyarlı) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Naylon (PA) | 18:1 – 20:1 |
| GF ile güçlendirilmiş malzemeler | 20:1 – 24:1 |
Karar 2: Sıkıştırma Oranı
Sıkıştırma oranı (CR), vida kanalının besleme bölgesinden ölçüm bölgesine ne kadar daraldığını ölçer. Daha yüksek CR, eriyiği daha agresif bir şekilde sıkıştırır; yavaş yavaş yumuşayan amorf reçineler için iyidir. Düşük CR daha yumuşaktır; ısıya duyarlı veya fiber dolgulu malzemeler için ihtiyacınız olan şey budur.
| Reçine | Sıkıştırma Oranı |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, Naylon (yarı kristal) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF ile güçlendirilmiş (≥%15) | 2,0 – 2,5:1 |
Karar 3: Bölge Oranları
Standart bir enjeksiyon vidası üç bölgeye ayrılır. Her bölgenin oranı toplam L/D kadar önemlidir.
- Besleme Bölgesi (L1):Hazneden katı peletleri kabul eden derin kanallar. Daha uzun = daha fazla üretim kapasitesi.
- Sıkıştırma Bölgesi (L2):Kanal derinliği giderek azalır. Erimenin büyük kısmı burada meydana gelir.
- Ölçüm Bölgesi (L3):Sığ, tutarlı kanallar. Enjeksiyondan önce eşit erime sıcaklığı ve basıncı sağlar.
| Reçine | Besleme (L1) | Sıkıştırma (L2) | Ölçüm (L3) |
|---|---|---|---|
| PP / PE | %50 | %25 | %25 |
| ABS / PC | %40 | %40 | %20 |
| PET | %40 | %40 | %20 |
| Naylon (PA) | %35–45 | %35–40 | %20–25 |
| PVC | %35 | %50 | %15 |
Karar 4: Vida Namlusu Malzemesi
38CrMoALA — Standart Temel
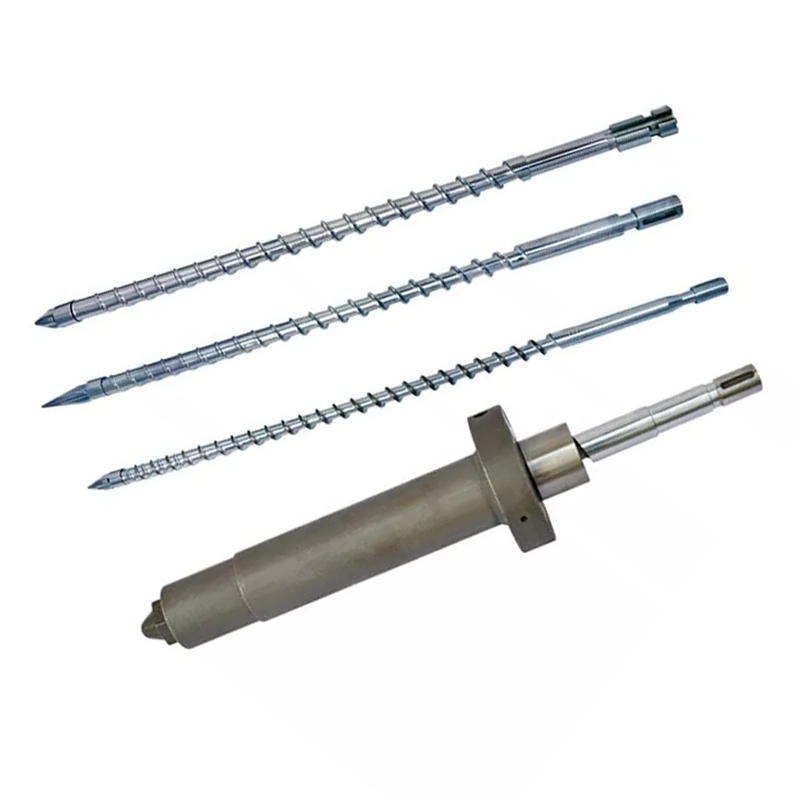
Nanhaiya'nın enjeksiyonlu kalıplama vidaları38CrMoALA alaşımlı çelik, ısıl işlem görmüş ve söndürülmüş. Bu temel malzeme PE, PP, PS ve ABS gibi standart termoplastikleri iyi bir şekilde işler ve yaklaşık10.000–20.000 saatnormal çalışma koşulları altında.
nitrürleme
500–560°C'de gaz nitrürleme, nitrürlenmiş bir katman oluşturur0,5–0,8 mm kalınlıksertliği ile950–1050 HV (~62 HRC). Bu, işlenmemiş çeliğe kıyasla aşınma direncini %30-40 artırır. Dolgusuz veya hafif doldurulmuş malzemelerle çalışan çoğu enjeksiyon kalıplama uygulaması için standarttır.

Nanhaiya mutant (ani) enjeksiyonlu kalıplama vidası — PP, PE ve Naylon gibi kristal reçineler için uygundur.
Bimetalik — Aşındırıcı Uygulamalar İçin
Bimetalik namlular, namlu deliğine metalurjik olarak bağlanmış, yüksek alaşımlı, aşınmaya dayanıklı bir astara sahiptir. Nanhaiya'nın bimetalik süreci,62 HRC iç delik sertliğiNamlu iç kısmındaki yüksek aşınan alanların etrafına sert alaşımlı püskürtme kaynağı yoluyla.
| Başvuru | Vida Malzemesi | Namlu Tedavisi |
|---|---|---|
| PE, PP, PS (doldurulmamış) | 38CrMoALA nitrürlenmiş | Standart nitrürlenmiş |
| ABS, PC, Naylon (doldurulmamış) | 38CrMoALA nitrürlenmiş | Standart nitrürlenmiş |
| PA + GF ≤%30 | 38CrMoALA, su verilmiş + temperlenmiş | Nitrürlenmiş veya bimetalik |
| GF içeriği %15–50 | Bimetalik / TC kanat kenarları | Bimetalik |
| PVC / aşındırıcı reçineler | Korozyona dayanıklı alaşım | Bimetalik (CR sınıfı) |
| Karbon fiber dolgulu | Tungsten karbür | TC püskürtmeli delik |
Karar 5: Vida Çapı ve Atış Boyutu
Gerçek atışınız şu aralıkta olmalıdır:%35 ve %70vidanın maksimum atış kapasitesi. %35'in altında malzeme namluda çok uzun süre kalır ve bozulma riski taşır. %70'in üzerinde vida döngü içerisinde yeterince hızlı iyileşemez.
Aşağıda Nanhaiya'da mevcut olan yaygın konfigürasyonlar verilmiştir:
| Enjeksiyon Miktarı (g) | Vida Ø × Uzunluk (mm) | Namlu Ø × Uzunluk (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

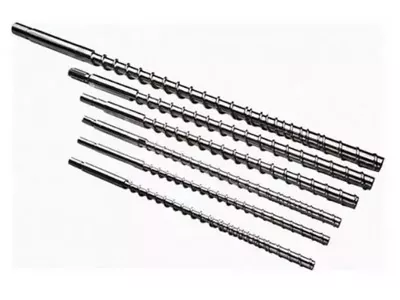
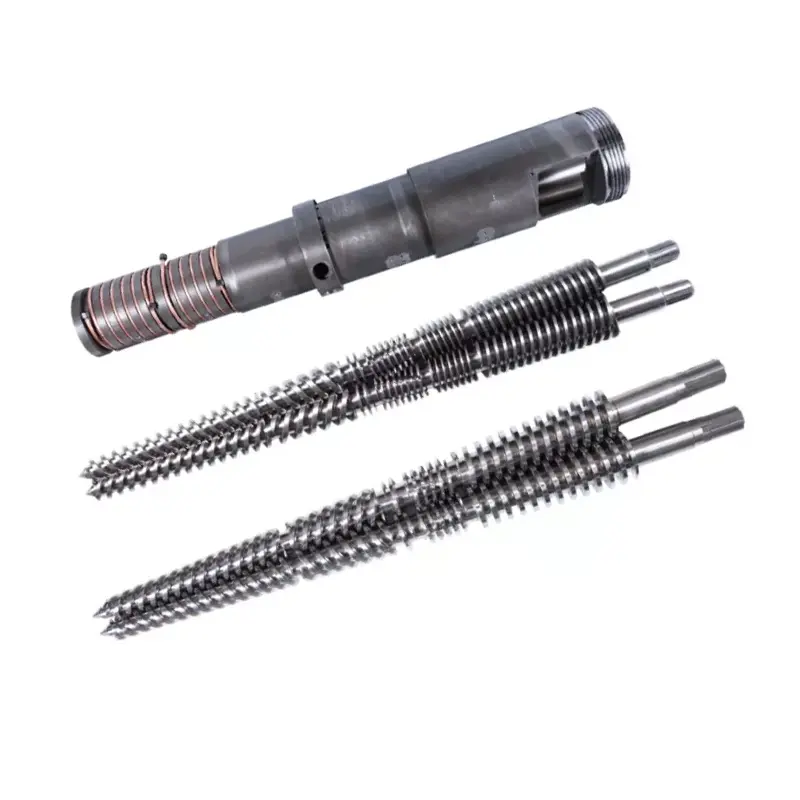
Nanhaiya kademeli enjeksiyonlu kalıplama vidası - ABS, PC ve PMMA gibi amorf reçineler için daha iyidir.
Mevcut Vidanızın İş İçin Yanlış Olduğunu Uyarı İşaretleri
- Siyah lekeler veya yanık izleri— Aşırı kalma süresinden veya sıcak noktadan dolayı malzemenin bozulması. Namlu sıcaklık bölgelerini ve vida açıklığını kontrol edin.
- Tutarsız atış ağırlığı— Genellikle aşınmış bir çek valf veya geri akışa neden olan aşırı vida-namlu açıklığı.
- Yüzeydeki yayılma işaretleri— Eriyikte nem veya gaz. Yetersiz ön kurutmanın veya düzgün havalandırma yapmayan vida geometrisinin göstergesi olabilir.
- Yavaş iyileşme / uzun çevrim süresi— Plastikleştirme kapasitesi yetersiz. Vida çapının muhtemelen artması gerekiyor.
- Renk değişikliklerinde yüksek hurda— Ölçüm bölgesinde zayıf karışım. Vidaya eklenen bir Maddock veya bariyer karıştırma elemanı çoğu zaman bu sorunu çözer.
Fiyat Teklifi Talep Ederken Üreticinize Ne Söylemelisiniz?
- Makine markası ve modeli— veya standart dışı makineler için delik çapı ve flanş boyutları
- Birincil reçine(ler)— varsa dolgu türünü ve yüzdesini ekleyin
- Atış boyutu aralığı— gram olarak minimum ve maksimum
- Hedef döngü süresi
- Çözmeye çalıştığınız mevcut sorunlar- eğer varsa
Nanhaiya'dan Teknik Tavsiye Alın
12 saat içinde yanıt veriyoruz. Mühendislik ekibimiz, siz fiyat teklifi vermeden önce makineniz ve reçineniz için doğru vida geometrisini, malzeme kalitesini ve boyutlarını belirleyebilir.