Ürün fotoğrafı ve dış ölçülerden WPC kalıbı seçilemez. Aletlerin ahşap-plastik formülü, profil kesiti, çıktısı, ekstruder çıkışı, kalibrasyon yöntemi, soğutma hattı ve bitmiş levha veya profil için kullanılan performans testleriyle eşleşmesi gerekir.


Hızlı cevap
Bir satın almak içinWPC ekstrüzyon kalıbı, nihai kesiti toleranslar, eksiksiz polimer ve ahşap dolgu formülü, malzeme hazırlama yöntemi, hedef çıktı ve hat hızı, ekstruder arayüzü, aşağı akış soğutma düzeni ve bitmiş ürün kabul planıyla birlikte gönderin. Görünür yüzeyleri, kritik duvarları, iç kirişleri, boşlukları, yarıçapları ve varsa kabartma veya zımpara paylarını çizim üzerinde işaretleyin.
Yalnızca kuru boyutlu bir rapordan yapılan takımları kabul etmeyin. Kararlaştırılan formülü amaçlanan çizgi boyunca çalıştırın, profili soğumaya bırakın, ardından boyutları, duvar ve kaburga kalınlığını, düzlüğü, bükümü, yüzey durumunu ve uzunluk başına kütleyi ölçün. Ürün performans testleri, bitmiş ürün üreticisinin sorumluluğundadır.
Yalıtılmış bir çelik blok değil, bir şekillendirme sistemi satın alın
Ekstrüzyon kalıbı, WPC eriyiği ekstrüderden ayrılırken sıcak profili oluşturur. Bu profil hala yumuşaktır ve şekil değiştirebilmektedir. Kalibratörler, soğutma bölümleri, destek, çekme ve kesme ekipmanı daha sonra onu tutar ve stabilize eder. Tezgah üzerinde doğru görünen bir kalıp, aşağı yöndeki parçaların eşleşmemesi durumunda dengesiz bir profil üretebilir.
Nanhaiya'nın WPC kalıp serisi, sertleştirilmiş ve cilalanmış yüzeylere sahip çelik gövdeler kullanır. Kalıplar CNC ile işlenmiş ve ısıl işlem görmüştür ve isteğe bağlı soğutma kanalları mevcuttur. Ürün kapsamı, ahşap dolgulu PE veya PP'den yapılmış döşeme, çit, paneller ve dış mekan mobilya bileşenleri dahil olmak üzere levhaları, levhaları ve profilleri kapsar.
| Öğeyi satın al | Onun işi | Teklifte nelerin görünmesi gerekiyor? |
|---|---|---|
| Adaptör ve giriş | Ekstruder çıkışını profil akış yoluna bağlar | Flanş, cıvata düzeni, kayıt, conta, eriyik girişi, merkez yüksekliği, ısıtıcı ve sensör detayları |
| Ekstrüzyon kalıbı | Eriyiği dağıtır ve sıcak profil bölümünü oluşturur | Gövde ve kesici uç çizimleri, malzeme, işleme, ısıtma bölgeleri, akış yüzeyi kaplaması ve ayarlama noktaları |
| Kalibratör veya boyutlandırma aleti | Erken soğuma sırasında kritik yüzeyleri ve boyutları destekler | Bölme sayısı, temas yüzeyleri, vakum veya su bağlantıları, ayarlama ve montaj |
| Soğutma takımları | Profil desteklenirken ısıyı giderir | Soğutma kanalları, su gereksinimleri, tank veya plaka düzeni ve bağlantı boyutları |
| Parçaları değiştir | Planlanan ürün çeşitlerine izin verir veya rutin aşınma öğelerinin yerine geçer | Çizim numaraları, uyumluluk matrisi, yedek miktar ve değişiklik prosedürü |
| Kullanım ve destek | Takımları konumlandırır ve ekstruder bağlantısını korur | Parça ağırlıkları, kaldırma noktaları, stand, raylar, merkez hattı ayarı ve depolama armatürleri |
| Dokümantasyon | Üretimi, kurulumu, işletimi ve gelecekteki değişimi kontrol eder | Onaylanmış çizimler, malzeme listesi, inceleme kayıtları, kılavuz ve yedek parça listesi |
Fabrika görünümümüz:"Bir set WPC kalıbı" ifadesi fiyat karşılaştırması için fazla belirsizdir. Bir tedarikçi yalnızca ısıtılmış kalıp gövdesi için teklif verebilir. Bir diğeri adaptör, çeşitli kalibratörler, soğutma plakaları, destekler, yedek ısıtıcılar ve devreye alma kılavuzunu içerebilir. Alıcıdan toplamı karşılaştırmadan önce bir satır öğesi kapsamını karşılaştırmasını isteriz.



Son profil çizimi başlangıç noktasıdır
Katalog fotoğrafı ürün ailesini gösterir ancak takımları kontrol eden bilgileri gizler. Boyutları ve toleransları olan bir kesit görünümüne ihtiyacımız var. Çizim ayrıca klipsler, bağlantı elemanları, çerçeveler veya diğer profillerle eşleşen yüzeyleri de tanımlamalıdır çünkü bu özellikler genellikle dekoratif bir yüzden daha sıkı kontrolü hak eder.
İçi boş bir profil için her duvar ve gövde boyutunu belirtin. Sanatsal desen olarak iç boşlukları bırakmayın. Geometrileri malzeme dağılımını, soğumayı, sertliği, profil ağırlığını ve kesitin çekme sırasında nasıl davranacağını etkiler.
- Genel genişlik, yükseklik ve profil yönü
- Her dış yüzdeki duvar kalınlığı
- İç ağ kalınlığı ve konumu
- Boşluk boyutu, miktarı ve geometrisi
- Köşe ve iç yarıçaplar
- Oluklar, diller, klipsler ve bağlantı elemanları bölgeleri
- Kritik toleranslar ve muayene verileri
- İzin verilen yay, bükülme ve düzlük
- Birim uzunluk başına hedef kütle
- Görünür yüzler ve yüzey kusuru sınırları
- Kabartma, zımparalama veya fırçalama payı
- Kesim uzunluğu ve aşağı yönde kesme yöntemi
- Katı, içi boş, kapaklı veya birlikte kalıptan çekilmiş yapı
- Onaylanmış ana numune ve revizyon tarihi
Kalıp açıklığını soğuk işlenmiş profilin bir kopyası olarak işlemeyin.Sıcak WPC bölümü kalıbın şişmesi, düşmesi, kalibrasyonu ve soğuması yoluyla değişebilir. Takım telafisi gerçek formül, çıktı ve alt sistem etrafında geliştirilmelidir.
Fabrika görünümümüz:Temiz bir 3D görselleştirme satış açısından faydalıdır ancak zayıf bir üretim belgesidir. Hangi yüzeylerin başka bir parçayla birleştiğini, hangi duvarın sağlamlığı kontrol ettiğini, müşterinin hangi yüzü gördüğünü ve tesisin varyasyonu nerede kabul edebileceğini soruyoruz. Bu öncelik haritası, her satıra aynı sıkı toleransı koymaktan daha faydalıdır.


WPC tek bir hammadde değil, bir formül ailesidir
Bir takım üreticisinin WPC harflerinden daha fazlasına ihtiyacı vardır. Polimer PE, PP veya PVC olabilir. Ahşap bileşenin türüne, parçacık formuna, boyut dağılımına ve nem durumuna göre farklılık gösterebilir. Formüller ayrıca mineral dolgu maddesi, yağlayıcı, birleştirme maddesi, pigment, stabilizatör, köpük oluşturucu madde veya geri dönüştürülmüş malzeme içerebilir.
Nanhaiya'nın WPC kalıp sayfası, ahşap dolgulu PE ve PP'yi hedef malzemeler olarak tanımlıyor. Ürün ve uygulama yelpazesi aynı zamanda PVC köpük levha ve özel PE ahşap-plastik işlemeyi de kapsamaktadır. Kalıbın içine girecek malzemeye göre tasarlanması için tam üretim formülünü verin.
| Formül girişi | Takım tedarikçisinin buna neden ihtiyacı var? | Ne gönderilecek |
|---|---|---|
| Matris polimeri | Erime davranışını, sıcaklık penceresini, düşümü ve soğuma tepkisini değiştirir | Tam reçine kalitesi, tedarikçi veri sayfası ve yüzdesi |
| Ahşap bileşeni | Besleme davranışını, akış direncini, nem yükünü ve yüzey görünümünü etkiler | Ağaç türü, un veya lif, parçacık aralığı, yığın yoğunluğu, nem durumu ve yüzdesi |
| Mineral dolgu | Viskoziteyi, ağırlığı, aşınmayı ve yüzeyi değiştirir | Malzeme adı, parçacık verileri, işlem ve yüzde |
| Yağlayıcı ve işleme yardımcısı | Kalıp salınımını, basıncı, yüzey ve aşağı akış işlemlerini etkiler | Ürün adı, ekleme oranı ve karıştırma sırası |
| Bağlayıcı ajan ve stabilizatör | Bileşik ve nihai ürün performansını değiştirir | Derece ve yüzde ile işleme kısıtlamaları |
| Pigment veya başlık katmanı | Görünür yüzeyi, termal tepkiyi ve ortak ekstrüzyon düzenini etkiler | Renk sistemi, katman kalınlığı hedefi, ortak ekstruder konumu ve akış oranı |
| Geri dönüştürülmüş içerik | Viskozite, kirlilik ve nem değişimi ekleyebilir | Kaynak, hazırlama, maksimum yüzde ve parti değişimi |
| Köpük sistemi | Yoğunluk gelişimini, basıncı ve boyutsal iyileşmeyi değiştirir | Komple formülasyon, hedef yoğunluk ve işleme penceresi |
ABD Tarım Bakanlığı Orman Ürünleri Laboratuvarı, WPC neminin işlemeden önce, ayrı bir birleştirme aşaması sırasında veya hat içi ekstrüzyon işlemiyle giderilebileceğini açıklıyor. Teknik bölümünde ayrıca WPC üreticilerinin, tek vidayla önceden birleştirilmiş peletler, tek adımlı çift vidalı birleştirme ve profil oluşturma ve tandem sistemler dahil olmak üzere farklı ekipman yolları kullandığı belirtiliyor. Kalıp, eriyik sağlayan rotaya uygun olmalıdır.
Referans formül kuralı:Takım sözleşmesine onaylanmış bir formül ve hazırlama yöntemi koyun. Gelecekte değişiklikler mümkündür ancak basınç, yüzey, boyutlar veya çıktı değiştiğinde ekibin bir temel çizgiye ihtiyacı vardır.
Nem, RFQ'da kendi çizgisini hak ediyor. Kalıpta kabarcıklar, küçük delikler ve dengesiz bir yüzey depolama, kurutma, karıştırma, besleme veya havalandırma sırasında başlayabilir. Cilalı bir akış yüzeyi bileşikte kalan suyu gideremez.
Kalıbı WPC eriyiğinin üretilme şekliyle eşleştirin
Tek vidalı bir profil oluşturucudan geçen önceden birleştirilmiş bir WPC peleti, tek bir çift vidalı işlemde karıştırılan ve şekillendirilen kuru bir karışımdan farklı şekilde kalıba ulaşır. Çıkış farklı basınç stabilitesine, sıcaklık dağılımına ve ekran kısıtlamasına karşı hassasiyete sahip olabilir. Kalıp tedarikçisinden yalnızca profili değil ekstrüderi ve adaptörü de incelemesini isteyin.
| Üretim rotası | Tipik satın alma odağı | Kalıp girişinde ihtiyaç duyulan bilgiler |
|---|---|---|
| Önceden birleştirilmiş peletler ve tek vidalı profil oluşturma | Sürekli taşıma, eritme, basınç üretimi ve profil oluşumu | Pelet kalitesi, nem, vida çapı, çıkış gücü, erime sıcaklığı, basınç aralığı ve filtreleme |
| Tek adımda çift vidalı birleştirme ve profil oluşturma | Sürekli tek bir rotada besleme, karıştırma, nem giderme ve şekillendirme | Eksiksiz formül, besleyici planı, havalandırma, vida konfigürasyonu, boşaltma basıncı, sıcaklık ve oran değişimi |
| Tandem ekstrüzyon | Bileşim veya kurutma görevini son basınç ve profil oluşturma görevinden ayırın | Transfer yöntemi, ikinci ekstruder verileri, erime durumu, kontrol mantığı ve yığılma yönetimi |
| Birlikte çekilmiş kapak veya fonksiyonel katman | Profil çevresinde stabil katman dağılımı ve yapışma | Çekirdek ve başlık formülleri, akış oranı, giriş yönü, bireysel basınçlar ve katman kalınlığı kabulü |
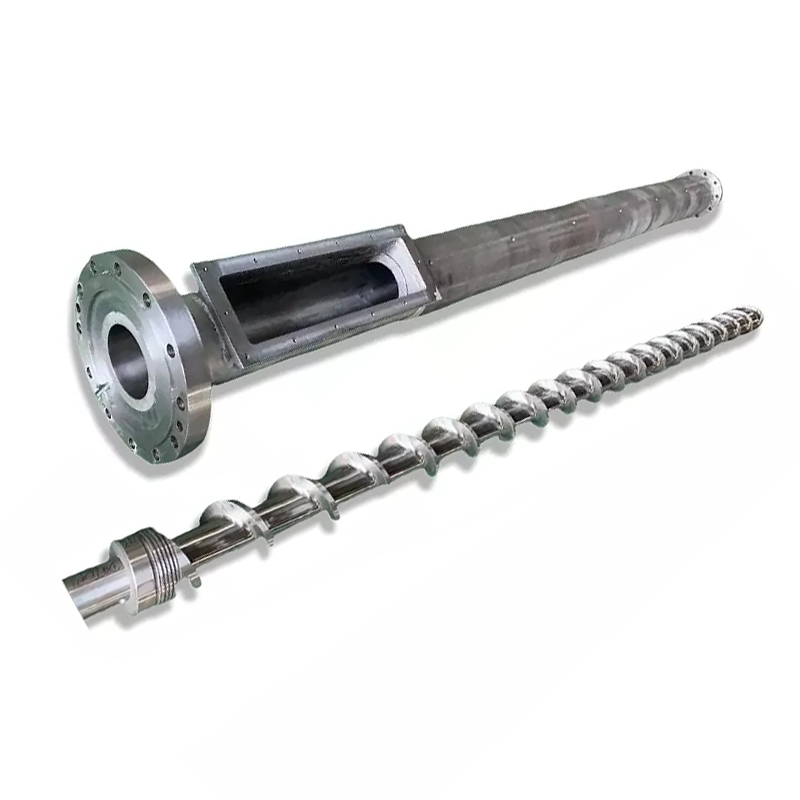
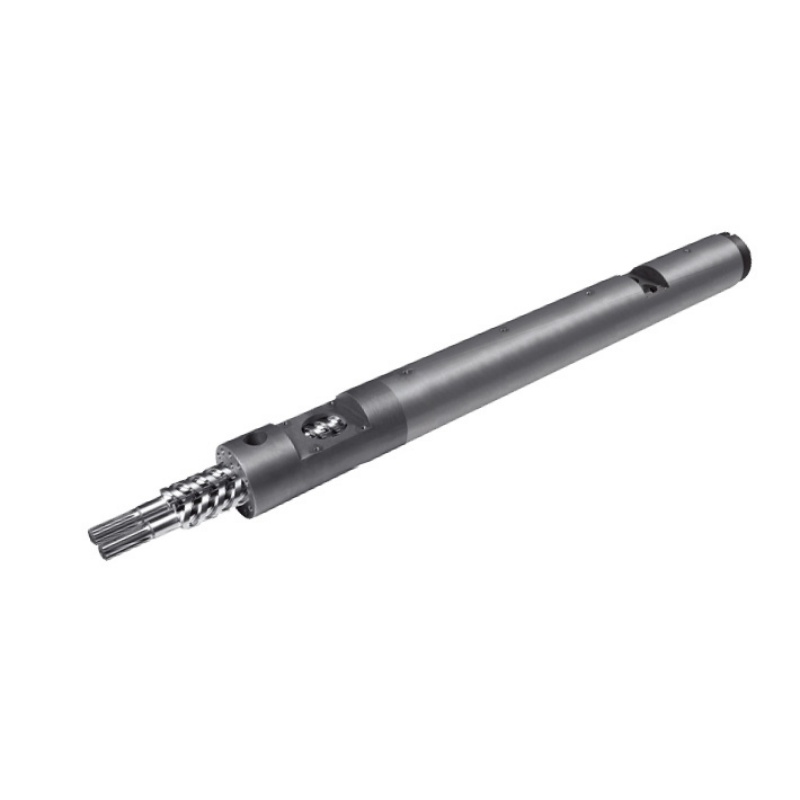
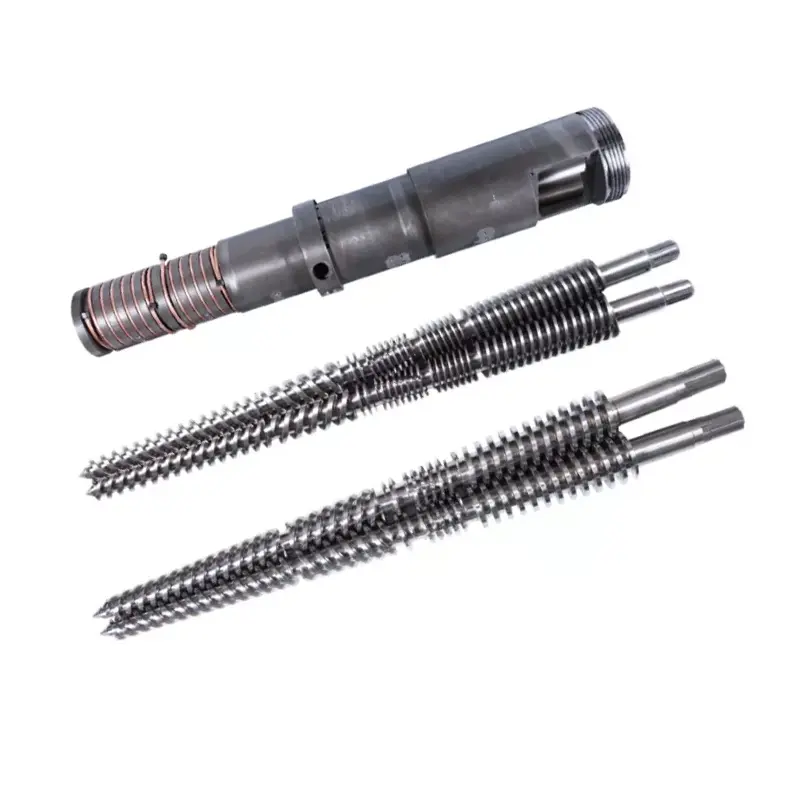
Nanhaiya malzemeleritek vidalar, paralel ikiz vidalar, konik çift vidalı varillerVeplastik ekstruder makineleri. Proses işine göre plastikleştirme bölümünü seçin. Daha sonra kalıbı, bölümün koruyabileceği erime koşuluna göre tasarlayın.
Aşındırıcı ahşap ve mineral dolgulu formüller için kalıp kısıtlamasını artırmadan önce vida ve kovan aşınma paketini inceleyin. Nanhaiya'nın mevcut rehberi,WPC Ekstrüzyonu için Vida Namlusu: Ahşap-Plastik Aşınması Nasıl Durdurulur, bu makaledeki profil işleme kararlarını kopyalamadan havalandırma, sıcaklık ve yüzey seçimini kapsar.
Fabrika görünümümüz:Yeni bir kalıp basıncı artırdığında, çoğu zaman hemen kalıp suçlanır. Bazen kısıtlama yanlıştır. Bazen vida istenilen oranda düzgün, tamamen hazırlanmış bir eriyik sağlayamayabilir. Değişikliklerden önceki ve sonraki basıncı karşılaştırıyoruz, ekranı ve malzeme durumunu kontrol ediyoruz ve akış yolunu tekrar kesmeden önce gerçek net çıktıyı onaylıyoruz.

Profil akışı kalıp çıkışına birlikte ulaşmalıdır
Bir WPC profili, bir bölümde kalın dış duvarlar, ince iç ağlar, derin oluklar ve küçük köşeler içerebilir. Her yol akışa farklı şekilde direnir. Eriyik bir alana çok hızlı ve diğerine çok yavaş ulaşırsa, profil çekilebilir, bükülebilir, yırtılabilir veya düzensiz yoğunluk ve yüzey gösterebilir.
Takım tasarımı, bölümü dengelemek için geçiş şeklini ve yerel akış direncini kullanır. Hedef her iç noktada aynı hız değildir. Hedef, kalibratörün aşırı düzeltme gerektirmeden destekleyebileceği, çıkışta stabil bir profildir.
Dış duvarlar
Görünür yüzler sabit bir beslemeye ve kalıp ağzında uygun bir yüzeye ihtiyaç duyar. Kalın bölümler ayrıca kalibratöre daha fazla ısı taşır ve ince unsurlara göre daha yavaş soğuyabilir.
Dahili ağlar
İnce kaburgalar eksik dolmaya veya yırtılmaya karşı hassastır. Besleme yolları, bağlantı noktaları ve aşağı yöndeki destekleri, takım ve kabul çizimlerinde görünür olmalıdır.
Oluklar ve köşeler
Küçük özellikler yerel akış ve bitiş sorunlarını artırabilir. Takım düzeltmesinin kritik olmayan bir yüzeyi iyileştirmek yerine uyumu koruması için işlevsel kenarları işaretleyin.



Fabrika görünümümüz:kalıp düzeltmenin ölçülü bir nedeni olmalıdır. Profilin ağır, ince, hızlı, yavaş veya bozuk olduğu yerleri işaretleyip, sorumlu akış alanını kontrollü adımlarla değiştiriyoruz. Profilin "yanlış görünmesi" nedeniyle kalıp dudağının taşlanması, bir kusurun diğeriyle değiştirilmesine neden olabilir ve bir sonraki set için gereken kaydı ortadan kaldırabilir.
Kalibrasyon ve soğutma soğuk profili belirler
Ekstrüzyon kalıbı sıcak bir bölüm oluşturur. Kalibratör, ısı materyalden ayrılırken kritik yüzeyleri oluşturur ve destekler. Soğutma plakalar, tanklar veya püskürtme bölümleri boyunca devam eder ve çekme işlemi profili kontrollü gerilim altında hareket ettirir. Bu bileşenlerin bir merkez çizgisi ve hız referansını paylaşması gerekir.
Nanhaiya, WPC kalıplarında isteğe bağlı soğutma kanalları sunmaktadır. Her devrenin amacını, giriş ve çıkış boyutunu, su kalitesi gereksinimini, çalışma sıcaklığını ve mevcut akışı belirtin. Tesis ayrıca kireç veya döküntü toplayabilecek temizleme kanallarına erişimi de planlamalıdır.
| Aşağı akış girişi | Profil üzerindeki etkisi | Sağlanacak alıcı verileri |
|---|---|---|
| Kalibratör iletişim ve desteği | Bölüm soğurken seçilen dış yüzleri, olukları, kenarları veya boşlukları tutar | Kalibratör çizimi, uzunluğu, kademe sayısı, vakum yöntemi ve ayar aralığı |
| Soğutma suyu durumu | Isı giderme oranını ve boyutsal stabilizasyonu değiştirir | Besleme sıcaklığı aralığı, akış, basınç, su kalitesi ve devridaim sistemi |
| Kalıptan kalibratöre olan mesafe | Boyutlandırmadan önce desteklenmeyen sıcak profil davranışını değiştirir | Hat düzeni, ayar aralığı ve başlatma erişimi |
| Çekme tipi ve hizalama | Hat hızını ayarlar ve profili dengesiz bir şekilde çekebilir | Bant veya ray düzeni, hız aralığı, temas uzunluğu ve merkez yüksekliği |
| Kesme ve istifleme | Birincil soğutmadan sonra hareketi ortaya çıkarabilir veya yaratabilir | Kesim uzunluğu, testere veya kesici tipi, destek tablası ve istifleme yöntemi |
Kalıp çıkışında soğuk ölçüler vaat etmeyin.Soğuduktan sonra her boyutun nerede ve ne zaman ölçüleceğine karar verin. Onay numuneleri ve üretim kontrolü için aynı koşullandırma ve ölçüm yöntemini kullanın.
USDA Orman Ürünleri Laboratuvarı'nın profil ekstrüzyon araştırması, erimiş WPC'nin bir kalıpla şekillendirildiği, ardından boyutlandırma kalıbı, su püskürtme tankı ve çekicinin takip ettiği bir prosesi tanımlıyor. Bu sıra yararlı bir hatırlatmadır: kalıp tek parça olarak satın alınsa bile şekillendirme sonucu tüm hattın tamamına aittir.
Kalıp yapımını, işlemeyi ve muayeneyi belirtin
Nanhaiya, WPC kalıplarını çelikten üretiyor ve çalışma alanları için sertleştirilmiş ve cilalanmış yüzeylere sahip yüksek mukavemetli alaşımlı çeliği tanımlıyor. Her kalıp CNC ile işlenir, ısıl işlemden geçirilir ve parlatılır. Nihai anlaşma, bu genel ürün özelliklerini bileşen düzeyindeki gereksinimlere dönüştürmelidir.
- Her ana bileşen için malzeme kalitesi
- Isıl işlem ve sertleştirme kapsamı
- Bitmiş sertlik gereksinimi ve test yeri
- Akış yüzeyi bitiş gereksinimi
- Kritik boyutlar ve toleranslar
- Kayıtlar, dübeller ve montaj referansları
- Isıtıcı miktarı, gücü, voltajı ve konnektörleri
- Termokupl tipi, konumu ve kablo detayları
- Basınç ve erime sıcaklığı portları
- Soğutma kanalı çizimi ve basınç testi
- Bağlantı elemanı malzemesi, kalitesi ve yedek miktarı
- Değiştirilebilir kesici uç ve aşınan parça tanımı
- Pas koruma, paketleme ve depolama yöntemi
- Malzeme, işlem ve boyut kayıtları
Her yerde mümkün olan en sert yüzeyi talep etmeyin. Kalıp gövdesi, kesici uçlar, bağlantı elemanları, adaptör ve desteğin farklı görevleri vardır. Şartnamede yüzey durumu, alt tabaka mukavemeti, onarım yöntemi ve korozyona maruz kalma durumu ile beklenen ahşap ve mineral içeriği birleştirilmelidir.


Tedarikçi yeterliliği Nanhaiya'nın yeterliliklerini içerebilirüretim ekipmanları, sertifika bilgileriVekurulum ve bakım desteği. Genel bir katalog bildirimine güvenmek yerine gerekli belgeleri ve desteği satın alma siparişine ekleyin.
Sorumlu bölgeyi bulmak için kusur modelini kullanın
WPC profil kusurları hammaddede, karıştırıcıda, besleyicide, vida ve kovanda, kalıpta, kalibratörde, soğutma bölümünde veya taşıma bölümünde başlayabilir. Arızanın kesitteki yeri ve zaman içindeki değişimi faydalı ipuçları verir. Sıcaklığı, hızı ve takımları birlikte değiştirmeden önce bunları kaydedin.
| Gözlemlenen kusur | Kalıp kontrolleri | Diğer hat kontrolleri | Tedarik dersi |
|---|---|---|---|
| Profil tekrarlanabilir bir yönde bükülür | Akış dengesi, duvar telafisi, kalıp hizalaması ve boşaltma durumu | Kalibratör konumu, soğutma dengesi ve çekme hizalaması | Tam soğuduktan sonra ölçülen bir kabul öğesini bükün |
| Bir duvar veya kaburga ince | Yerel kısıtlama, kesici uç konumu, birikinti, aşınma veya hasarlı akış yüzeyi | Formül tutarlılığı, nem, ekran durumu ve çıktı kararlılığı | Çizimdeki her kritik duvarı ve kirişi işaretleyin |
| Dahili web araları | Web besleme yolu, bağlantı tasarımı ve çıkış desteği | Nem, kirlilik, eriyik hazırlama, hız ve desteklenmeyen mesafe | Çalıştırma testine kesit kesim incelemesini dahil edin |
| Pürüzlü veya yırtık yüzey | Kalıp dudaklı son işlem, birikinti, sıcaklık ve yerel akış | Formül, yağlayıcı dengesi, nem, dağılım ve hat hızı | Adlandırılmış bir formül kapsamında fiziksel bir yüzey örneğini onaylama |
| Kabarcıklar veya iğne delikleri | Bekletme bölgeleri ve yerel aşırı ısınma | Ahşabın nemi, kurutulması, beslenmesi, havalandırılması ve uçucu maddelerin uzaklaştırılması | Test planında nem hazırlığını ve havalandırma performansını kaydedin |
| Kahverengi veya siyah işaretler | Ölü bölgeler, birikintiler, aşırı yerel sıcaklık ve temizlik hasarları | Fıçı birikintileri, termal geçmiş, kapatma uygulaması ve kirlenmiş yem | Belgelenmiş bir başlatma, kapatma ve temizleme prosedürü isteyin |
| Koşu sırasında boyutlar değişiyor | Termal hareket, gevşek ayar, aşınma ve soğutma kanalı durumu | Çıkış, sıcaklık, basınç, vakum, su ve çekme hızı | Erken bir örnek yerine, kararlı bir çalışma yoluyla zamanlanmış örnekleme kullanın |
| Yüksek basınç ve düşük çıkış | Kısıtlı akış, tıkalı yol, uygun olmayan geçiş veya düşük kalıp sıcaklığı | Elek tıkanması, aşınmış vida, ilerleme sınırlaması ve malzeme viskozitesi | Basınç konumunu ve kullanılabilir bir çalışma penceresini tanımlayın |
Pratik teşhis yöntemi:ekstrüdat ve son profil üzerinde üst, alt, sol ve sağı işaretleyin. Kalibratör aracılığıyla aynı yönlendirmeyi kaydedin. Kusur bir çizgi bileşeninden sonra döner veya değişirse, inceleme, kalıbı ayarlamaya yönelik genel bir talimattan daha iyi bir başlangıç noktasına sahiptir.
Fabrika görünümümüz:Bir kusurun yalnızca "yüzey kötü" olarak tanımlandığı durumlarda dikkatli davranırız. Nerede göründüğünü, sürekli olup olmadığını, çalıştırmadan sonra ne zaman başladığını, hangi formül lotunun çalıştığını ve basınca ne olacağını soruyoruz. Yönü ve tutulan bölümü olan yakın bir fotoğraf, genellikle uzun bir mesajdan daha fazla zaman kazandırır.

WPC ekstrüzyon kalıbı RFQ kontrol listesi
Eksiksiz bir RFQ, teklifleri karşılaştırılabilir hale getirir ve mühendislik ekibine net bir referans koşulu sağlar. Ürün çizimi, formül, çizgi düzeni ve kabul belgesinde tek bir revizyon numarası kullanın.
- Bitmiş ürünü tanımlayın.Devlet döşemesi, çit, kapı çerçevesi, tavan, panel, kaplama veya başka bir profil. Uygulamayı ve hangi yüzeylerin görünür veya işlevsel olduğunu açıklayın.
- Kontrollü kesiti takın.Boyutları, duvarları, kaburgaları, boşlukları, yarıçapları, verileri, toleransları, düzlüğü, bükülmeyi ve uzunluk başına hedef kütleyi ekleyin.
- Tam formülü sağlayın.Polimer kalitesini, ahşap türünü ve içeriğini, mineral dolguyu, yağlayıcıyı, birleştirme maddesini, stabilizatörü, pigmenti, geri dönüştürülmüş içeriği ve herhangi bir köpük veya kaplama katman sistemini listeleyin.
- Materyal hazırlamayı açıklayınız.Kurutma, karıştırma, birleştirme, peletleme, depolama, yığın yoğunluğu ve nem kontrolü bilgilerini verin.
- Ekstrüzyon rotasını tanımlayın.Tek vidalı, paralel ikiz, konik ikiz veya tandem; vida çapı; çıktı; hat hızı; filtreleme; normal basınç; ve sıcaklık penceresi.
- Mekanik arayüzü kontrol edin.Flanş, kayıt, cıvata dairesi, eriyik girişi, sızdırmazlık yüzeyi, merkez yüksekliği, destek, kaldırma ve boşluk zarfını takın.
- Elektrik ve hizmet verilerini listeleyin.Gerilimi, frekansı, ısıtıcı kontrolünü, termokupl tipini, kablo standardını, soğutma suyu sıcaklığını, akışını, basıncını ve kalitesini verin.
- Aşağı akış düzenini gösterin.Kalibratör bölümlerini, vakum veya su bağlantılarını, soğutma tanklarını, destek masalarını, çekme ünitesini, kabartma ünitesini, kesiciyi ve mevcut ayarları içerir.
- Yüzey çalışmasını tanımlayın.Ürünün hattan pürüzsüz mü, kabartmalı mı, zımparalanmış mı yoksa fırçalanmış mı çıktığını ve ikincil işlemin ne kadar malzeme çıkardığını belirtin.
- Sağlanan her bileşeni listeleyin.Ayrı adaptör, kalıp gövdesi, kesici uçlar, kalibratörler, soğutma plakaları, ısıtıcılar, sensörler, contalar, bağlantı elemanları, standlar, aletler ve yedek parçalar.
- Teknik dosyayı isteyin.Çizimler, malzeme listesi, malzeme ve işlem kayıtları, muayene raporu, elektrik listesi, soğutma şeması, kullanım kılavuzu ve yedek parça listesini içerir.
- Kabul testini yazın.Formülü, profili, çıktıyı, hızı, çalışma süresini, süreç kayıtlarını, örnekleme sıklığını, boyut sınırlarını, yüzey numunesini ve bitmiş ürün testlerini adlandırın.
Değiştirme uyarısı:Yeni setin tek tanımı olarak aşınmış bir kalıp kullanmayın. Orijinal çizimleri, makine arayüzü ölçümlerini, iyi korunan profili ve değiştirme nedenini birleştirin. Aşınmış akış özelliklerinin kopyalanması eski kusurun yeniden oluşmasına neden olabilir.
PVC veya WPC devre kartı serisi için,PVC panel konik çift vidalı namlutakım paketiyle birlikte. Yüksek çıktılı veya bileşik görevler için,birlikte dönen paralel çift vidalı namluve daha genişparalel çift vida aralığı. Bu bağlantılar ekipman seçimini destekler; nihai seçim hâlâ formüle ve süreç rotasına bağlıdır.
Kalıbı kontrollü bir üretim çalışmasıyla kabul edin
Bileşen denetimiyle başlayın, ardından şekillendirme sonucunu hatta kanıtlayın. Üzerinde anlaşılan WPC formülü önemlidir çünkü farklı bir polimer, ahşap içeriği, nem durumu veya yağlayıcı sistem basıncı, yüzeyi ve boyutsal iyileşmeyi değiştirebilir.
| Kabul aşaması | Doğrulanması gerekenler | Saklanacak kayıt |
|---|---|---|
| Belge incelemesi | Çizim revizyonları, bileşen listesi, malzeme ve işlem kapsamı, ısıtıcılar, sensörler, soğutma devreleri, yedek parçalar ve kılavuzlar | İmzalı belge kaydı |
| Tezgah denetimi | Kritik arayüzler, kayıtlar, açıklıklar, ekler, sızdırmazlık yüzeyleri, bağlantı elemanları, akış yüzeyleri ve montaj yönü | Parça numaralarına bağlı boyutlu ve görsel rapor |
| Kurulum | Merkez yüksekliği, flanş uyumu, destek, kaldırma erişimi, ısıtıcı kabloları, sensörler, su bağlantıları ve kalibratörlere hizalama | Kurulum kontrol listesi ve fotoğraflar |
| Isınma | Bölge tanımlama, kontrol cihazı yanıtı, sensör okuması, akım çekimi, sızıntı ve soğutma kanalı durumu | Bölge haritası ve stabilize okumalar |
| Üretim çalışması | Onaylanmış formül, besleme hazırlama, çıkış, hat hızı, sıcaklıklar, basınç, motor yükü, soğutma ve taşıma koşulları | Zamana dayalı süreç sayfası ve tutulan ham madde numunesi |
| Profil denetimi | Dış boyutlar, duvar ve kaburga bölümleri, düzlük, büküm, yüzey, renk, uzunluk başına kütle ve eşleşen bileşenlerle uyum | Kesim konumuna ve üretim süresine bağlı ölçümler |
| Değişim ve iyileşme | Kararlaştırılan ayarlama, normal durdurma ve yeniden başlatma veya günlük üretim açısından önemli olduğunda tek boyut veya renk değişikliği | Operatör oturumu kapatma ve kalan işlem listesi |
Bitmiş ürün, profil boyutlarının çok ötesine geçen testlere ihtiyaç duyabilir.ASTM D7031WPC ürünlerinin mekanik ve fiziksel özelliklerinin değerlendirilmesine yönelik bir kılavuz olup, kullanıcıların uygulamaya uygun testleri seçmesi gerektiğini belirtir.ASTM D7032-21WPC ve plastik kereste döşeme tahtaları, merdiven basamakları, korumalar ve korkuluklar için performans derecelendirmelerini kapsar.
Doğal elyafla güçlendirilmiş kompozit döşeme tahtaları için,ISO 16616:2015test yöntemleri sağlarkenISO 19821:2017yayılma derecelendirmesini ele alır. Sözleşmeyi yazmadan önce geçerli basımı, ulusal kodu ve ürün kapsamını doğrulayın. Kalıp, bitmiş ürünün uygunluğunu taşımamaktadır.
Fabrika görünümümüz:En iyi devir, istikrarlı bir süreç penceresi ve bir dizi izlenebilir numunedir. Hangi formülün çalıştığını, hattın ne kadar hızlı hareket ettiğini, basıncın nerede sabitlendiğini, soğutmanın nasıl ayarlandığını ve her numunenin ne zaman kesildiğini bilmek istiyoruz. Bir masanın üzerine yerleştirilen güzel bir tahta, çizginin onu tekrarlayıp tekrarlayamayacağını açıklamaz.

Sık sorulan sorular
WPC ekstrüzyon kalıbını teklif etmek için hangi bilgiler gereklidir?
Toleranslar, tam WPC formülü, malzeme hazırlama yöntemi, ekstruder ve adaptör ayrıntıları, hedef çıktı ve hat hızı, soğutma ve taşıma düzeni, yüzey gereksinimleri, geçiş planı, mevcut yardımcı programlar ve ölçülebilir bir kabul testi ile birlikte son profil çizimini gönderin. Fiziksel bir ürün numunesi faydalıdır ancak kontrollü çizimin yerini almamalıdır.
Bir WPC kalıbı PE, PP ve PVC bazlı ahşap kompozitleri çalıştırabilir mi?
Aynı bitmiş şekil, malzemeleri birbirinin yerine kullanılabilir hale getirmez. PE, PP ve PVC bazlı WPC formülasyonları akış, sıcaklık penceresi, yağlama, çekme ve soğutma tepkisi açısından farklılık gösterebilir. Tek bir takım gövdesinin ve ayrı kesici uçların pratik olup olmadığına veya özel takımlamanın daha güvenli olup olmadığına karar vermeden önce tam formülü ve işleme yolunu inceliyoruz.
WPC ekstrüzyon kalıbı kalibratörü içeriyor mu?
Alıntılanan kapsam şunu söylemelidir. Ekstrüzyon kalıbı sıcak eriyiği şekillendirirken, kalibratör, soğutma bölümleri ve çekme, soğudukça profili tutar ve stabilize eder. Kalıbı, adaptörleri, kalibratörleri, soğutma plakalarını, contaları, ısıtıcıları, sensörleri ve değiştirme parçalarını tanımlayan bir ürün takım listesi isteyin.
WPC profili kalıptan sonra neden bükülüyor veya eğiliyor?
Bükülme veya bükülme, düzensiz kalıp akışından, dengesiz duvar veya ağ bölümlerinden, eşit olmayan soğutmadan, kalibratör hizalamasından, dengesiz çıktıdan, eşit olmayan sıcaklıktan veya yanlış hizalanmış çekmeden kaynaklanabilir. Çeşitli değişkenleri ayarlamadan önce distorsiyonun yönünü ve zamanlamasını ölçün. Şekillendirme ve soğutma sisteminin tamamı kontrol edilmelidir.
Nanhaiya WPC kalıpları için hangi malzemeyi kullanıyor?
Nanhaiya'nın WPC kalıp sayfası çeliği listeliyor ve sertleştirilmiş ve parlatılmış yüzeylere sahip yüksek mukavemetli alaşımlı çeliği anlatıyor. Her kalıp, isteğe bağlı soğutma kanallarıyla birlikte CNC ile işlenir ve ısıl işlemden geçirilir. Onaylanan teklifte projenin kesin derecesi, arıtma kapsamı, akış yüzeyi bitişi ve denetim kayıtları belirtilmelidir.
İçi boş bir WPC zemin kaplaması profili nasıl belirtilmelidir?
Dış boyutlar, duvar ve kaburga kalınlıkları, boşluk geometrisi, yarıçaplar, kritik toleranslar, görünür yüzler, kabartma veya zımparalama payı, uzunluk başına hedef kütle ve nihai ürün test standardı ile birlikte tam kesit sağlayın. Takım üreticisinin ayarlamanın nerede en önemli olduğunu bilmesi için hangi boyutların işlevsel olduğunu işaretleyin.
Kalıp, WPC zemin kaplaması standardına uygunluğu garanti edebilir mi?
Hayır. Kalıp, profil oluşumunu kontrol eder, ancak nihai ürün performansı aynı zamanda formüle, bileşime, nem kontrolüne, ekstrüzyon koşullarına, soğutmaya ve üretim kalite sistemine de bağlıdır. Üretici, bitmiş döşemeyi seçilen ASTM, ISO veya ulusal standart gibi geçerli gereksinimlere göre test etmelidir.
WPC ekstrüzyon kalıbı nasıl kabul edilmelidir?
Onaylanan çizimleri, malzemeleri, işlemleri, arayüzleri, ısıtıcıları, sensörleri, akış yüzeylerini inceleyin ve öncelikle parçaları değiştirin. Daha sonra kararlaştırılan üretim formülünü adlandırılmış bir profilde, çıktıda ve hat hızında çalıştırın. Proses koşullarını kaydedin ve soğutulmuş profilin boyutlarını, duvar ve nervür bölümlerini, düzlüğünü, bükülmesini, yüzeyini, uzunluk başına kütlesini ve ürün spesifikasyonunun gerektirdiği testleri ölçün.
Nanhaiya'nın güncel WPC kalıp, vida-varil, ekipman ve servis sayfalarından hazırlanan teknik içerik. Harici teknik destek resmi USDA, ASTM ve ISO kaynaklarıyla sınırlıdır. Nihai takım boyutları, malzemeler, işlemler, hat kapsamı ve kabul kriterleri onaylı proje belgeleriyle kontrol edilir.