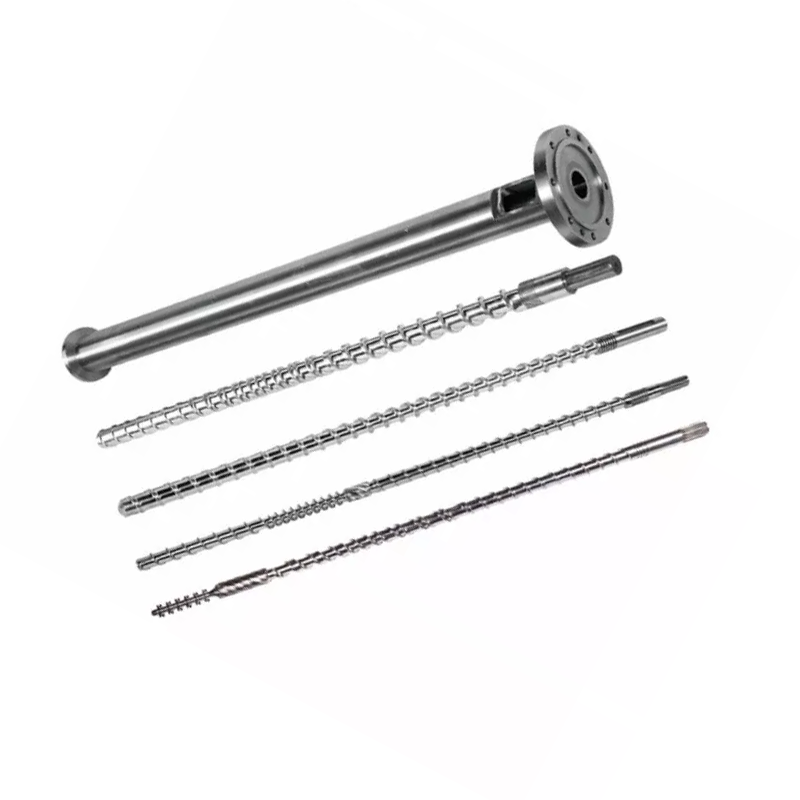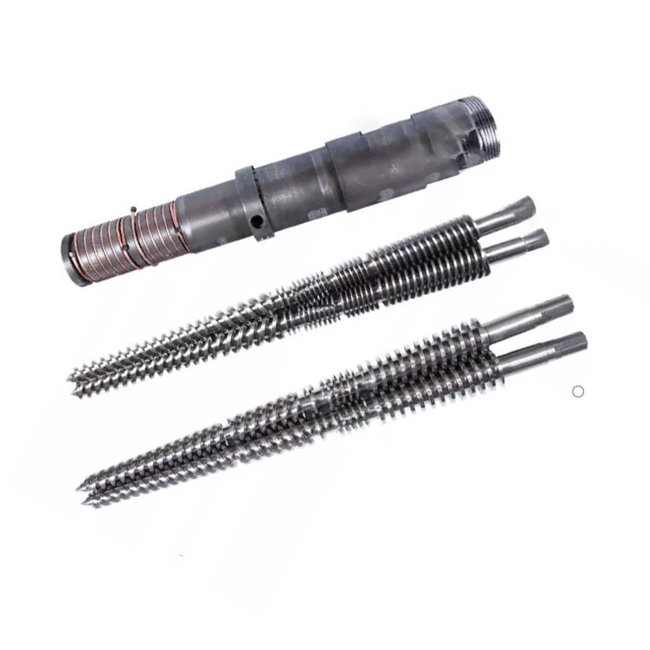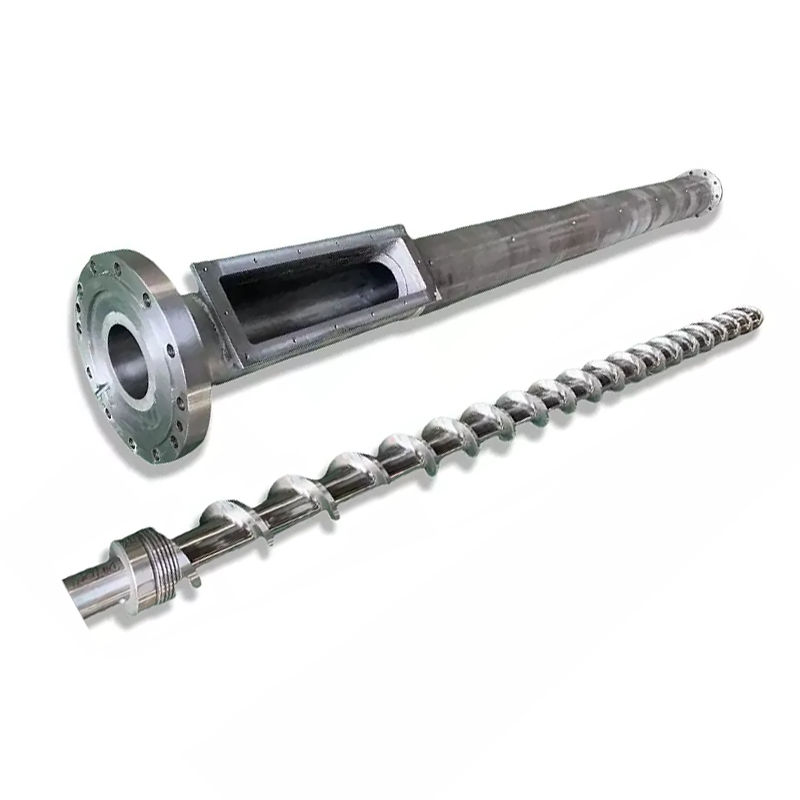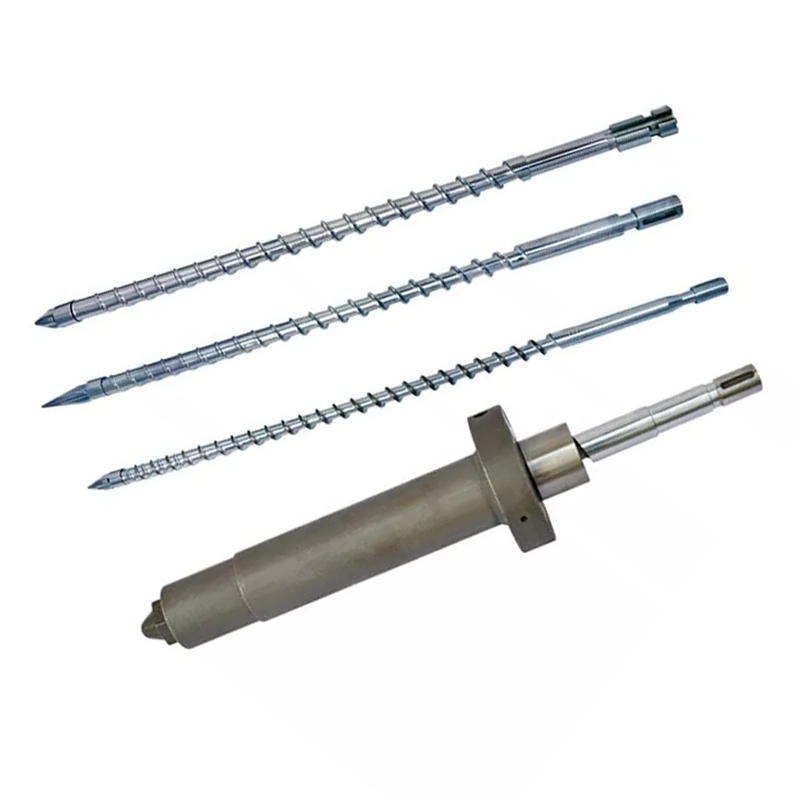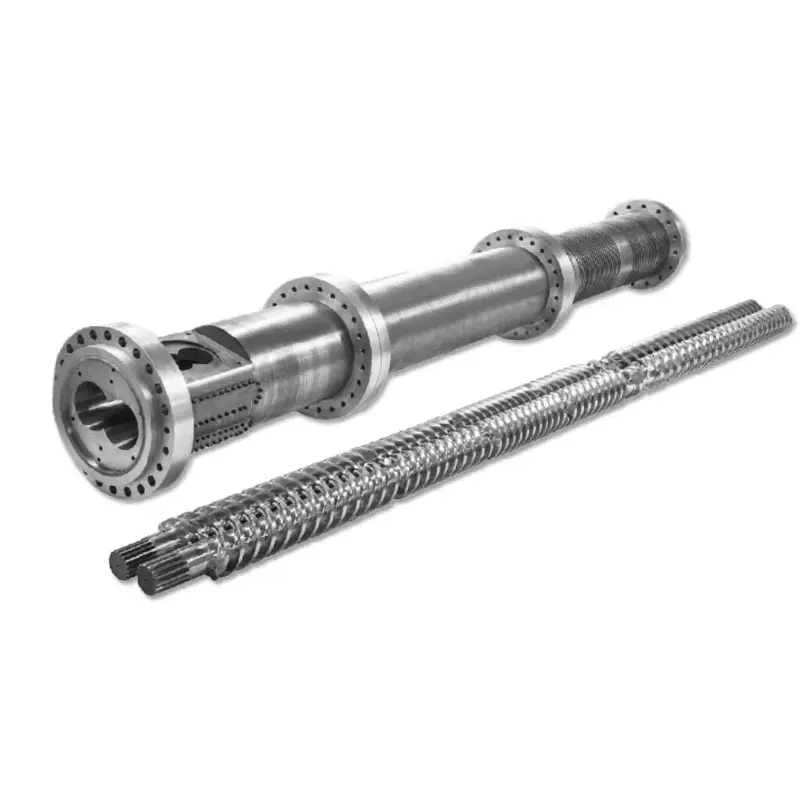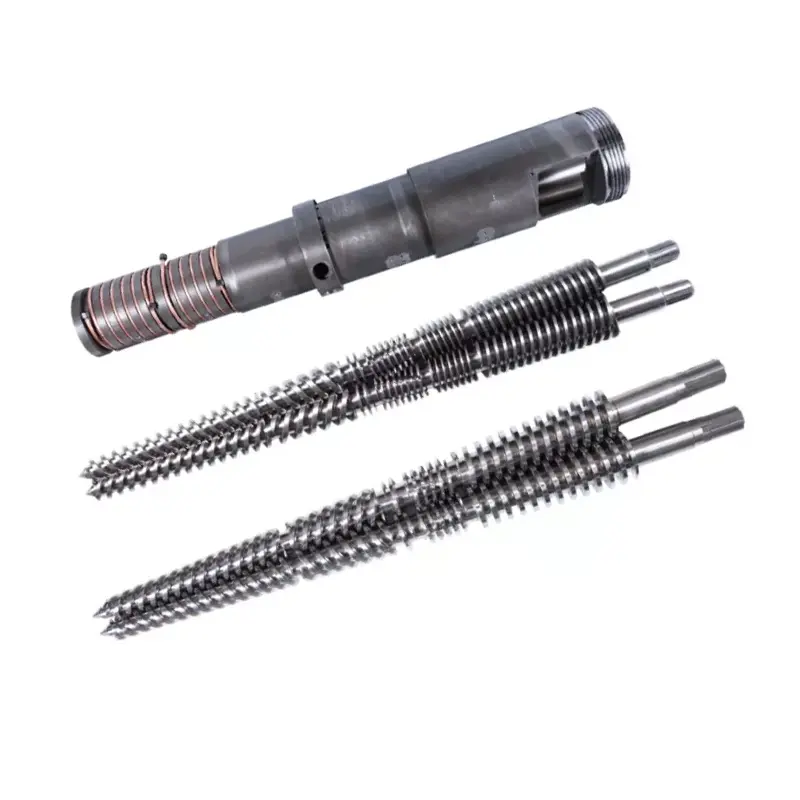
Vida devri tek başına bir çıkış kadranı değildir. Hız değişikliği katıların taşınmasını, erime süresini, kaymayı, basınç oluşumunu ve kalış süresini değiştirir; bu nedenle yararlı sonuç, erime sıcaklığı, motor yükü, basınç ve ürün kalitesi ile değerlendirilmelidir.

Hızlı cevap
Vida hızının arttırılması genellikle sürükleme akışını ve malzemenin sürece girme hızını artırır, ancak ilişki sınırsız veya tamamen doğrusal değildir. Daha fazla devir aynı zamanda kesme ısısını artırabilir, kalış süresini kısaltabilir ve zayıf bir besleme veya eritme bölümünü açığa çıkarabilir.
Her seferinde bir kontrol edilen değişkeni değiştirin, kararlı bir durum bekleyin, ardından çıkışı, erime sıcaklığı profilini, basıncı, motor yükünü ve ürün kalitesini karşılaştırın. Sürücü daha hızlı dönse bile bunlardan biri onaylanan sınıra ulaştığında durun.
Ekstruderi tek bir bağlantılı sistem olarak okuyun
Malzeme yığın halinde katı olarak girer, sıkıştırılmış bir yatak haline gelir, erir, karışır ve kısıtlayıcı bir akış yolundan ayrılır. Motor mekanik enerji sağlarken varil ısıtıcıları ve soğutma devreleri süreçle birlikte ısı alışverişinde bulunur. Vida ve kalıp basınç görevini paylaşır.
2016 yılında endüstriyel ölçekte yapılan bir çalışma, 135 çalışma durumu için üç polimeri, üç vida geometrisini, beş hızı ve üç sıcaklık koşulunu test etti. Yazarlar enerji talebini ve erime sıcaklığı değişimini birlikte ölçtüler. Sonuçları malzemeye, vidaya ve koşullara göre değişti; bu nedenle evrensel devir/çıkış kuralı güvenilmezdir.
Fabrika görünümümüz:en iyi çalışma noktası, invertörün kabul ettiği en yüksek devir değildir. Onaylanmış motor, dişli kutusu, basınç, sıcaklık ve ürün kalitesi limitleri içerisinde kalan en yüksek stabil üretim koşuludur. Sınırlardan birine erken ulaşılırsa, daha hızlı bir sürücü veya yeni bir vida sipariş etmeden önce bu darboğazı belirleyin.
Vida hızı arttığında neler değişir?
Daha yüksek devir sayısı, vida yüzeyini namluya göre daha hızlı hareket ettirir. Sabit bir aralıkta bu, katıların taşınmasını ve eriyik taşınmasını artırabilir. Aynı zamanda kesme hızını, mekanik enerji girdisini, erime için mevcut süreyi ve malzemenin deneyimlediği vida devir sayısını da değiştirir.
Erime sıcaklığı değişiminin yönü evrensel değildir. 2014 yılında yapılan bir HDPE çalışmasında üç reçine viskozitesi, üç vida geometrisi, çeşitli hızlar ve ayarlanan sıcaklıklar kullanıldı. Vida tipinin, reçine viskozitesinin, ayarlanan sıcaklığın ve hızın enerji kullanımını ve eriyik kıvamını etkilediğini buldu.
Tek kanatlı vidalar, erime kalitesinin bozulduğu kritik bir hız gösterirken, test edilen bariyer vidası daha iyi sıcaklık homojenliğini korudu.


Namlu ayar sıcaklığı erime sıcaklığı değil
Kontrol cihazı bir ısıtıcı bölge hedefini ve genellikle varil duvarının yakınında bir sıcaklığı görüntüler. Kanalın içindeki polimer ayrıca deformasyon ve sürtünmeden mekanik enerji alır. Soğutma, bu ısının bir kısmını ortadan kaldırabilir, ancak son eriyik, bir kontrol cihazı okumasının önerdiğinden daha sıcak, daha soğuk veya daha az tekdüze kalabilir.
Tanımlanan bir konumda erime sıcaklığını ölçün ve sensör yöntemini belirtin. 2006 Polimer Mühendisliği ve Bilimi çalışması, eriyik akışı boyunca bir termokupl ızgarası kullandı. Tek kanatlı vidalarla yüksek verimde düşük sıcaklık bölgeleri bulunurken, Maddock karıştırıcıyla test edilen bariyer vidası daha iyi erime ve daha düşük değişim elde etti.
Ölçülen eriyik sıcak diye her ısıtıcı bölgesini indirmeyin.Isının çoğunu vida üretiyorsa, agresif bir indirgeme, kesme yüksek kalırken katı yatağın daha soğuk kalmasına neden olabilir. Profilin tamamını değiştirmeden önce erimenin nerede meydana geldiğini, ısıtıcı çıkışını, soğutma tepkisini ve motor yükünü inceleyin.
Çıkış neden düz bir çizgide rpm'yi takip ederek duruyor?
Daha düşük hızda, iyi beslenen bir ekstruder, rpm ile kütle akışı arasında doğrusala yakın bir ilişki gösterebilir. Peletler artık kanalı orantılı olarak doldurmadığında, kütle yoğunluğu değiştiğinde, besleme boğazı kaydığında, erime geride kaldığında veya aşağı akış direnci basınç-akış dengesini değiştirdiğinde bu ilişki zayıflar.
2022 yılında Stuttgart Üniversitesi'nde yapılan bir araştırma, yüksek vida hızlarında pürüzsüz, helisel yivli ve eksenel yivli besleme bölgelerini karşılaştırdı. Verimin doğrusal olmayan hale geldiği bir eşik buldu ve pelet şekli ve boyutu bu eşiği etkiledi. Bu, pratik bir fabrika kuralını destekler: Polimer adının yanı sıra gerçek ham maddeyi de kaydedin.



Nanhaiya'nın yayınlanmış hızı ve çıkış aralığı nasıl okunur?
Nanhaiya aşağıdaki aile tablosunu her iki sitesinde de yayınlıyor:tek vida kategorisive PE/PP yüksek hızlı sayfa. Şirketin belirtilen ürün yelpazesini tanımlamak için kullanışlıdır. Belirtilmemiş bir malzeme ve kalıp için çalışma garantisi değildir.
| Modeli | Ö/Ü | Yayınlanan çıktı | Yayınlanma hızı | Sürüş motoru |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 ila 5 kg/saat | 10 ila 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 ila 8 kg/saat | 10 ila 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 ila 10 kg/saat | 10 ila 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 ila 36:1 | 10 ila 120 kg/saat | 10 ila 150 rpm | 5,5 ila 22 kW |
| NHY65 | 25:1 ila 36:1 | 60 ila 300 kg/saat | 20 ila 150 rpm | 22 ila 75 kW |
| NHY75 | 25:1 ila 36:1 | 200 ila 450 kg/saat | 20 ila 150 rpm | 30 ila 132 kW |
| NHY90 | 25:1 ila 36:1 | 180 ila 600 kg/saat | 20 ila 110 rpm | 30 ila 185 kW |
| NHY120 | 25:1 ila 36:1 | 320 ila 1000 kg/saat | 20 ila 90 rpm | 75 ila 280 kW |
| NHY150 | 25:1 ila 36:1 | 400 ila 1300 kg/saat | 20 ila 75 rpm | 90 ila 400 kW |
Kaynak: Nanhaiya web sitesi, 31 Ağustos 2026'da kontrol edildi. Her satırda geniş seri değerleri yer alıyor. En yüksek çıkışı, hızı ve motor numarasını varsayılan tek bir makine konfigürasyonunda birleştirmeyin.
Nanhaiya web sitesi iddiası:PE/PP yüksek hızlı sayfası, optimize edilmiş vida yapısının ve yüksek torklu dişli kutusunun geleneksel ekipmanlara kıyasla verimliliği iki katına çıkarabileceğini ve tasarımının PP ekstrüzyon sıcaklığını düşürebileceğini belirtiyor.
Sayfada karşılaştırma makinesi, reçine, kalıp, test yöntemi veya kabul penceresi belirtilmez. Her iki bildirimi de, bir yatırım getirisi veya satın alma garantisine girmeden önce projeye özel bir test protokolü gerektiren tedarikçi talepleri olarak değerlendirin.
Ayrı okumaları değil, kombinasyonları yorumlayın
| Devir artışından sonraki trend | Olası yorum | Sonraki kontrol |
|---|---|---|
| Çıkış artar, basınç ve yük sabit kalır, kalite korunur | Hat hâlâ kullanışlı işletim penceresinin içinde olabilir | Erime sıcaklığı homojenliğini ve aşağı yönde soğutma kapasitesini doğrulayın |
| Devir artıyor ama çıktı kazancı azalıyor | Besleme kapasitesi, erime veya aşağı akış direnci sınırlayıcı olabilir | Besleme tutarlılığını, spesifik çıktıyı, filtreyi ve kalıp basıncını kontrol edin |
| Erime sıcaklığı ve motor yükü hızla artıyor | Mekanik enerji ve direnç artıyor | Reçine viskozitesini, vida geometrisini, filtre durumunu ve ısı profilini inceleyin |
| Ortalama erime sıcaklığı düşüyor ancak değişim artıyor | Geç veya eksik erime mevcut olabilir | Ürün kusurlarını inceleyin ve vidanın erime kapasitesiyle karşılaştırın |
| Çıkış ve motor yükü ile basınç çevrimleri | Sorun besleme, erime, sıcaklık kontrolü veya kısıtlama olabilir | Kullanınartan teşhis kılavuzu |
| Filtre veya kalıp değişiminden sonra yük artıyor | Aşağı akım direnci çalışma noktasını değiştirdi | Aynı malzeme ve oranda temiz ve kirli basıncı karşılaştırın |


Kontrolleri takip etmek yerine kontrollü bir adım testi kullanın
- Sabit bir malzeme lotu ve ürünü seçin.Reçine kalitesini, pelet veya yeniden öğütme formunu, katkı maddelerini, nemi ve güncel malzeme sırasını kaydedin.
- Bir temel oluşturun.Hat stabil hale geldikten sonra gerçek devir sayısını, beslemeyi, çıkışı, erime sıcaklığını, basıncı, motor yükünü, bölge okumalarını ve ürün kalitesini kaydedin.
- Onaylanmış bir değişkeni değiştirin.Hat prosedürü tarafından tanımlanan artış ve stabilizasyon süresini kullanın. Hızı, ilerlemeyi ve sıcaklığı birlikte değiştirmeyin.
- Hem ortalamayı hem de varyasyonu karşılaştırın.Kabul edilebilir bir ortalama, çevrim basıncını veya eşit olmayan bir erime sıcaklığı profilini gizleyebilir.
- İlk sınırlayıcı koşulu işaretleyin.Motor yükü, basınç, eriyik kalitesi, boyutsal stabilite, soğutma kapasitesi veya yüzey kusuru olabilir.
- Yalnızca onaylanan sınırlar dahilinde tekrarlayın.Yararlı maksimuma, başka bir artış çok az çıktı verdiğinde veya ölçülen bir koşulu kabulün dışına ittiğinde ulaşılır.
Fabrika görünümümüz:a customer who sends five stable operating points gives us more useful design evidence than a customer who sends one maximum rpm. Trend, hattın verimliliğini nerede kaybettiğini ve bir sonraki değişikliğin besleme bölümüne mi, vida geometrisine mi, aşınma durumuna mı yoksa aşağı akış ekipmanına mı ait olduğunu gösterir.
Süreç eğilimi donanıma işaret ettiğinde
Daha yüksek devir sayısı aşırı vida-fıçı açıklığını, yetersiz boyutlu besleme bölümünü, geride kalan eritme bölümünü veya çok fazla basınç kaybı yaratan bir karıştırıcıyı onaramaz. Bu sınırların görülmesini kolaylaştırabilir. Clean and measure worn components before copying them.
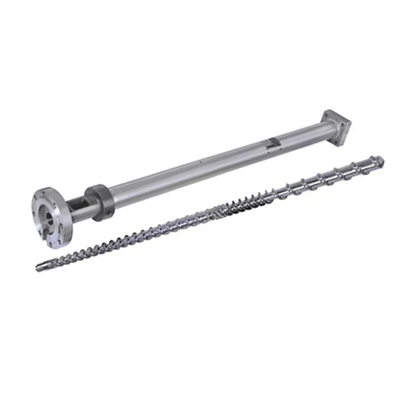
Kullanınbariyer, konvansiyonel ve karıştırma vidası karşılaştırmasıEriyik homojenliği hıza göre değiştiğinde. Kullanınaşınma ölçüm kılavuzutemiz bir akış yolu ve stabil malzeme ile spesifik çıktı azaldığında.
Nanhaiya'nınekipman sayfasıCNC torna tezgahlarının 6 m'ye kadar iş parçalarını işleyebildiğini, delme ve frezeleme ekipmanlarının ise 0,02 mm konumlandırma doğruluğuna sahip olduğunu belirtiyor. Bunlar fabrika düzeyinde yayınlanan yeteneklerdir. Onaylanan çizimin yine de siparişe ilişkin boyutları ve muayene noktalarını tanımlaması gerekir.

Yüksek çıkışlı tek vida incelemesi için veriler
- Makine üreticisi, modeli ve vida çapı
- Orijinal ve güncel vida ve namlu ölçümleri
- Reçine kalitesi, pelet formu, yeniden öğütme ve katkı maddeleri
- Kabul edilen kalitede normal ve hedef çıktı
- Motor, dişli kutusu oranı ve nominal tork verileri
- Gerçek devir sayısı, motor yükü ve enerji eğilimi
- Namlu ayar noktaları ve gerçek bölge okumaları
- Eriyik sıcaklığı konumu ve sensör yöntemi
- Basınç eğilimi, filtre ve kalıp detayları
- Soğutma, taşıma ve aşağı akış sınırları
- Kusurların ve saklanan örneklerin fotoğrafları
- Orijinal çizim ve bağlantı boyutları
Sık sorulan sorular
Vida hızını artırmak her zaman ekstruder çıktısını artırır mı?
Hayır. Kararlı bir çalışma aralığında vida hızı arttıkça çıktı artabilir ancak besleme kapasitesi, pelet formu, vida geometrisi, erime kapasitesi, kalıp direnci, motor yükü ve aşınma sonucu sınırlayabilir. Yüksek hızda spesifik çıktı düşebilir veya eriyik daha az üniform hale gelebilir.
Namlu ayar sıcaklığı erime sıcaklığıyla aynı mı?
Hayır. Namlu ayar noktaları ısıtıcı bölgelerini kontrol ederken, polimer aynı zamanda vidanın dönüşünden ve kaymasından da mekanik enerji alır. Eriyiği tanımlanmış bir konumda uygun bir sensörle ölçün ve kontrol cihazının ayar noktasını gerçek erime sıcaklığı olarak ele almak yerine yöntemi kaydedin.
Vida hızı arttığında erime sıcaklığı neden yükselebilir?
Daha yüksek vida hızı, kesme hızını ve mekanik enerji girişini artırabilir. Eriyik sıcaklığının ne kadar değiştiği reçine viskozitesine, vida geometrisine, dolguya, namlu profiline ve akış aşağı direncine bağlıdır. Bazı vida ve malzeme kombinasyonları bunun yerine kritik bir hızın ötesinde zayıf veya eksik erime gösterebilir.
Devir sayısı arttığında bile çıkışın artması neden durabiliyor?
Besleme bölümü oransal olarak dolumu durdurabilir, pelet kayması değişebilir, kütle yoğunluğu değişebilir, erime kapasitesine ulaşılmış olabilir veya kalıp ve filtre direnci sistemi kısıtlayabilir. Aşınmış bir vida ve namlu da sızıntıyı artırabilir ve faydalı pompalamayı azaltabilir.
Operatörler vida hızını değiştirdikten sonra neyi kaydetmelidir?
Gerçek vida hızını, ilerleme hızını, çıktıyı, erime sıcaklığını ve değişimini, erime basıncını ve değişimini, motor yükünü, bölge sıcaklıklarını, soğutma tepkisini, ürün kalitesini ve yeni bir kararlı duruma ulaşmak için izin verilen süreyi kaydedin.
Yüksek çıktılı tek vida incelemesi için Nanhaiya'ya hangi verileri göndermeliyim?
Reçine kalitesini ve formunu, katkı maddeleri ve dolgu maddelerini, gereken çıktıyı, mevcut devir sayısını, motor ve dişli kutusu verilerini, namlu profilini, eriyik sıcaklığı ve basınç eğilimlerini, kalıp ve filtre ayrıntılarını, vida ve namlu çizimlerini, aşınma ölçümlerini ve çözmeniz gereken ürün kusurunu veya üretim sınırını gönderin.
Editoryal not: Nanhaiya ürün spesifikasyonları ve iddiaları şirket tarafından yayınlanan bilgiler olarak tanımlanmaktadır. Bağımsız araştırma, herhangi bir Nanhaiya modeli için bir garanti değil, süreç ilişkilerini destekler. Nihai limitler ve kabul koşulları, malzeme, makine, onaylı çizim ve proje test planını gerektirir.