Haberler

Sektör Haberleri

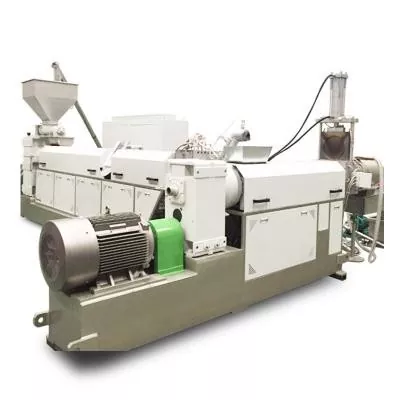
Tek vidalı ve paralel çift vidalı peletleme hattı: Malzemenize hangisi uyuyor?09 2026-09

Tek vidalı ve paralel çift vidalı peletleme hattı: Malzemenize hangisi uyuyor?

Hammadde zaten nihai formülasyona yaklaştığında ve ana işler stabil taşıma, eritme, eriyik filtreleme, basınç oluşturma ve pelet kesme olduğunda tek vidalı peletleme hattını seçin. Tutarlı PE veya PP öğütme, basit yeniden peletleme, laboratuvar çalışmaları ve küçük ve orta ölçekli üretim için pratik bir başlangıç ​​noktasıdır. Makinenin hem bileşim hem de peletleme yapması gerektiğinde paralel çift vidalı peletleme hattını seçin. Dolgu maddeleri, pigmentler, polimer karışımları, masterbatch, modifiye plastikler, çoklu besleme akışları ve daha güçlü buharlaştırma işlemleri için daha uygundur. Çift vidalı hattı yalnızca listelenen çıkışı daha yüksek olduğu için satın almayın. Proses fonksiyonları formülasyonla eşleştiğinde satın alın.
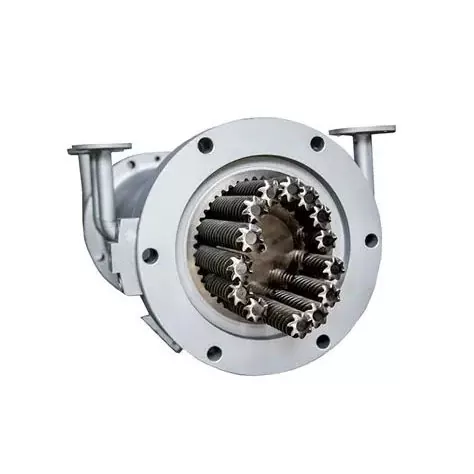
Planet vida ve tek ve çift vida karşılaştırması: Yükseltmeye ne zaman değer?31 2026-08

Planet vida ve tek ve çift vida karşılaştırması: Yükseltmeye ne zaman değer?

Formülasyonun, özellikle ısıya duyarlı PVC, yüksek dolgulu bileşikler, elastomerler, yapıştırıcılar ve kompozit malzemelerle mükemmel dağıtıcı karıştırma, geniş ısı transfer alanı, kendi kendini silme etkisi veya aşamalı gaz gidermeye ihtiyacı olduğunda planet vidayı seçin. Proses stabil olduğunda ve temel olarak ekonomik eritme, taşıma ve basınca ihtiyaç duyulduğunda tek vidayla kalın. Yüksek hızlı birleştirme, esnek yandan besleme veya daha güçlü dağıtıcı çalışmanın öncelikli olduğu durumlarda birlikte dönen çift vidayı seçin. Kalıbın planet bölümünün sağlayabileceğinden daha fazla basınca ihtiyacı varsa, sipariş vermeden önce aşağı yöndeki basınç aşamasını planlayın.
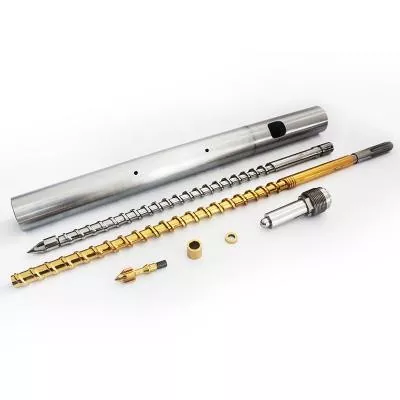
Enjeksiyon kalıplama vida ucu seçimi: halka aşınmasını, uyumunu ve RFQ kontrol listesini kontrol edin31 2026-08

Enjeksiyon kalıplama vida ucu seçimi: halka aşınmasını, uyumunu ve RFQ kontrol listesini kontrol edin

Dört şeye göre bir enjeksiyon kalıplama vidası ucu seçin: çek valf tasarımı, tam vida ve namlu arayüzü, işlenmiş reçine ve dolgu maddesi ve mevcut düzeneğin aşınma modeli. Versiyonlar, daha önce yapılmış onarımlar veya standart dışı vidaların mevcut olması durumunda makine modeli tek başına yeterli değildir. Değiştirme siparişi için, mevcut olduğunda orijinal çizimi gönderin, ardından ipliği, omuzu, uç uzunluğunu, halka hareketini, yatağı, dış çapı ve eriyik kanallarını gerçek makineye göre doğrulayın. İyi bir teklif geometriyle başlar. Daha sonra malzeme ve yüzey işleme gelir.
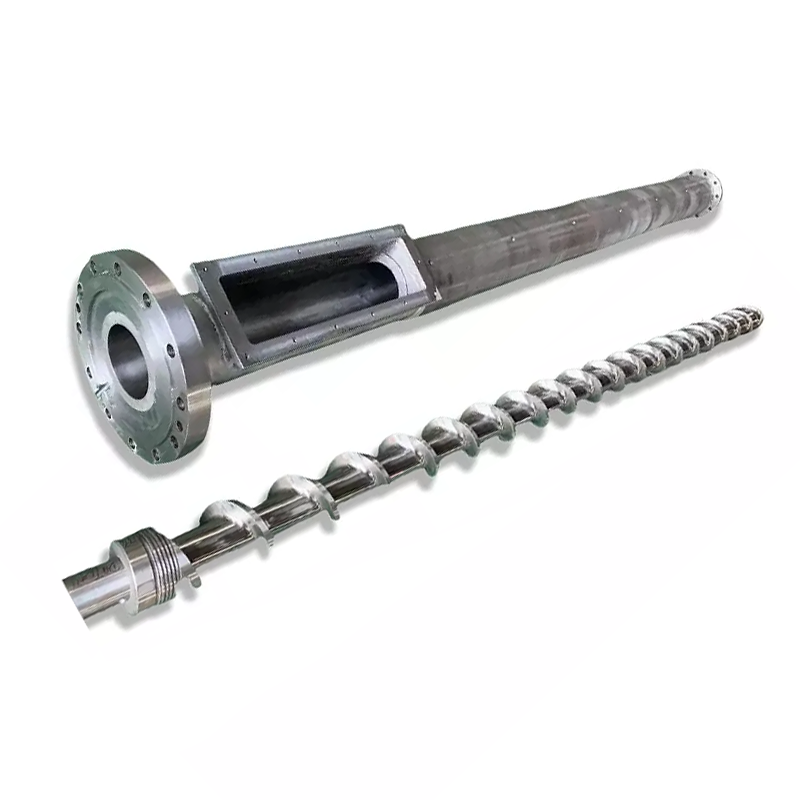
Nitrürlü ve bimetalik tekli vidalar: yüzeyi reçine ve dolgu maddesiyle eşleştirin31 2026-08

Nitrürlü ve bimetalik tekli vidalar: yüzeyi reçine ve dolgu maddesiyle eşleştirin

İşlenmiş bir çelik yüzey doğrulanmış aşınma, korozyon ve boyutsal görevlere uygun olduğunda nitrürlemeyi seçin. Projenin en yüksek aşınma alanında farklı bir alaşıma ihtiyacı olduğunda uçuş sert kaplamasını veya başka bir bimetalik yapıyı seçin. Ağır hizmet için daha iyi cevap, uyumlu bir bimetalik namluya sahip sert yüzeyli bir vida olabilir. Hiçbir seçenek otomatik olarak üstün değildir. Arıza moduyla başlayın, ardından vida ve kovan malzemelerini, katman konumlarını, işleme rotasını ve inceleme kriterlerini birlikte onaylayın.
Vida hızı, erime sıcaklığı ve çıkış: Bir ayarın diğerlerini neden değiştirdiği31 2026-08

Vida hızı, erime sıcaklığı ve çıkış: Bir ayarın diğerlerini neden değiştirdiği

Vida hızının arttırılması genellikle sürükleme akışını ve malzemenin sürece girme hızını artırır, ancak ilişki sınırsız veya tamamen doğrusal değildir. Daha fazla devir aynı zamanda kesme ısısını artırabilir, kalış süresini kısaltabilir ve zayıf bir besleme veya eritme bölümünü açığa çıkarabilir. Her seferinde bir kontrol edilen değişkeni değiştirin, kararlı bir durum bekleyin, ardından çıkışı, erime sıcaklığı profilini, basıncı, motor yükünü ve ürün kalitesini karşılaştırın. Sürücü daha hızlı dönse bile bunlardan biri onaylanan sınıra ulaştığında durun.
Tek vidalı ekstruderin vidaya veya namluya zarar vermeden temizlenmesi28 2026-08

Tek vidalı ekstruderin vidaya veya namluya zarar vermeden temizlenmesi

Katmanlı bir yöntem kullanın. Ekstruder normal çalışma kontrolü altında kalırken malzeme ve makine tedarikçisinin onaylı temizleme prosedürüyle başlayın. Kalıntı geri dönerse veya vidanın açığa çıkması gerekiyorsa, tesis prosedürüne göre tehlikeli enerjiyi durdurun, izole edin ve doğrulayın. Çıkarılan bir vida için bileşen onaylı, zarar vermeyen aletler kullanın. Endüstri rehberliği pirinç aletleri, bakır gazlı bez ve pamuklu kumaşı tavsiye ediyor ve çelik kazıyıcılara ve bölgesel torç ısıtmasına karşı uyarıda bulunuyor. Sorunun aşınma olduğuna karar vermeden önce temiz yüzeyleri inceleyin.
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek