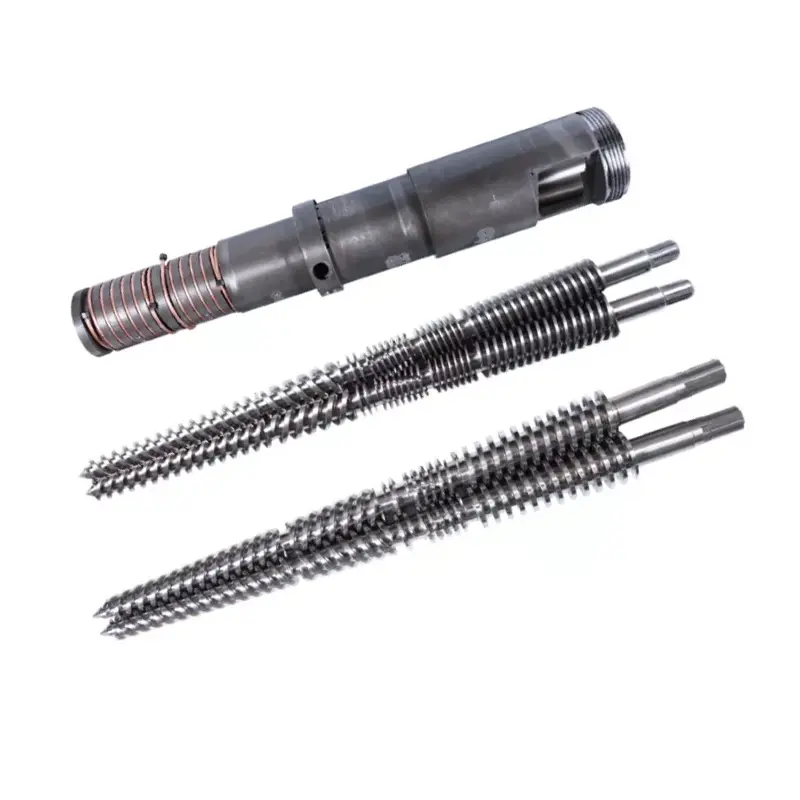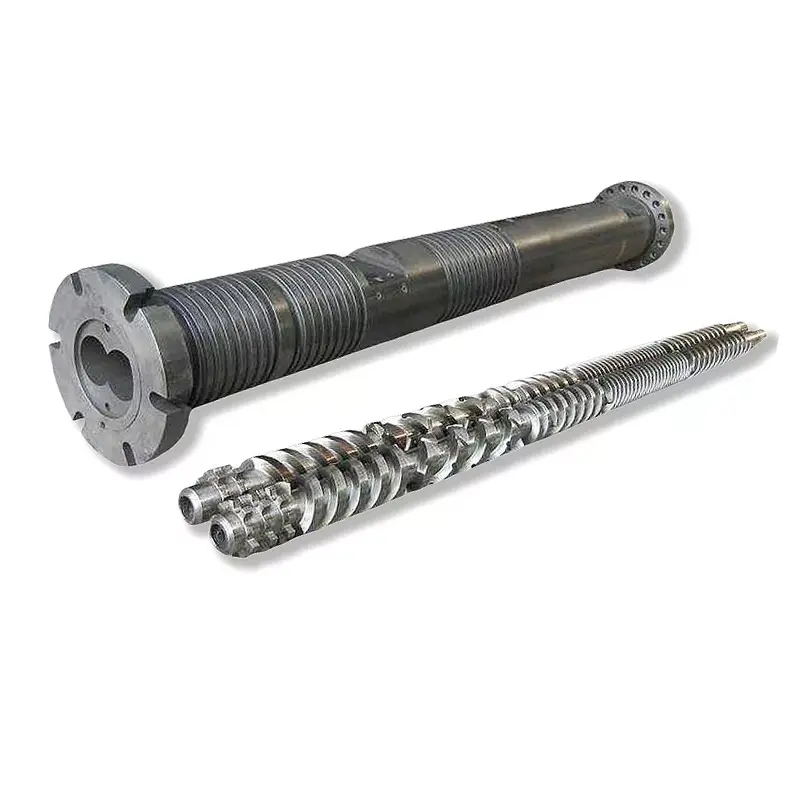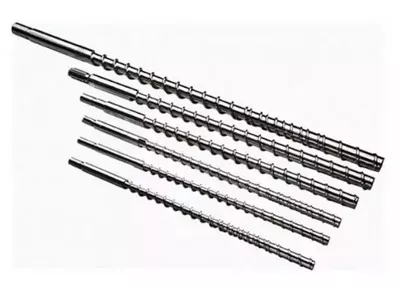
Planet vida her zor formülasyona mükemmel bir cevap değildir. Asıl sorun, malzemeye tolere edebileceğinden daha fazla termal geçmiş vermeden karıştırma, ısı transferi ve gazdan arındırmayı birleştirmek olduğunda yerini alır.


Hızlı cevap
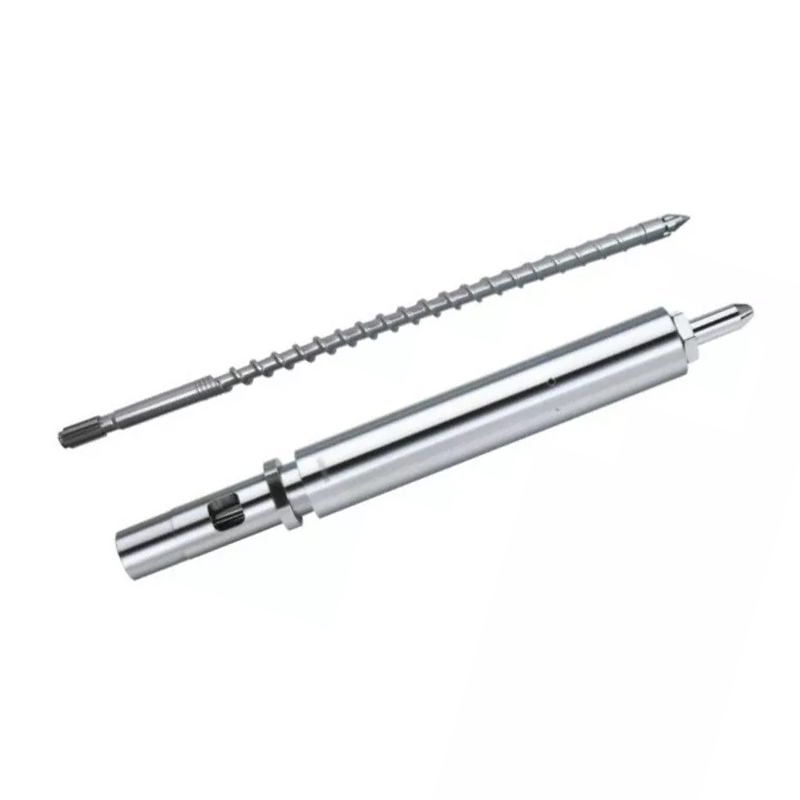
Formülasyonun, özellikle ısıya duyarlı PVC, yüksek dolgulu bileşikler, elastomerler, yapıştırıcılar ve kompozit malzemelerle mükemmel dağıtıcı karıştırma, geniş ısı transfer alanı, kendi kendini silme etkisi veya aşamalı gaz gidermeye ihtiyacı olduğunda planet vidayı seçin.
Proses stabil olduğunda ve temel olarak ekonomik eritme, taşıma ve basınca ihtiyaç duyulduğunda tek vidayla kalın. Yüksek hızlı birleştirme, esnek yandan besleme veya daha güçlü dağıtıcı çalışmanın öncelikli olduğu durumlarda birlikte dönen çift vidayı seçin. Kalıbın planet bölümünün sağlayabileceğinden daha fazla basınca ihtiyacı varsa, sipariş vermeden önce aşağı yöndeki basınç aşamasını planlayın.
Öncelikle herkesin aynı gezegen vidasını kastettiğinden emin olun
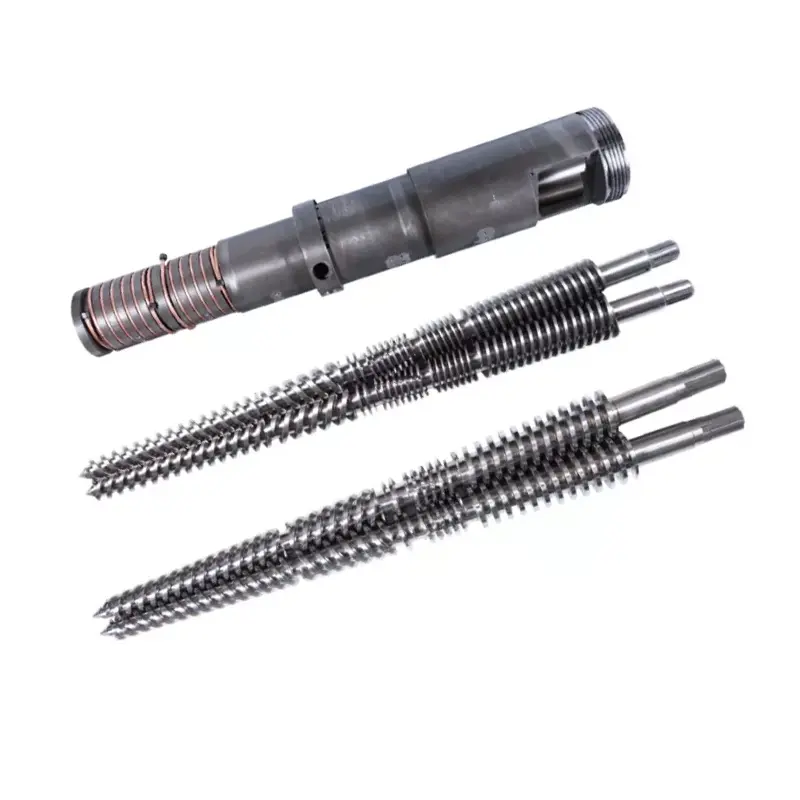
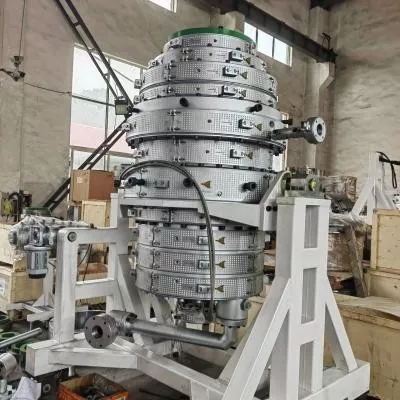
Bu kılavuzda planeter vida, planeter silindirli ekstruder olarak da adlandırılan plastikleştirme sistemi anlamına gelir. Doğrusal hareket için kullanılan planeter makaralı vidalı aktüatör değildir. Polimer işleme ünitesinde merkezi bir vida, birkaç küçük gezegen vidası ve iç dişleri olan bir varil bulunur.
Nanhaiya, segment çapına bağlı olarak standart planeter bölümünü 6 ila 18 planeter vidayla oluşturur. Tipik diş boşluğu 0,2 ila 0,4 mm'dir. Malzeme merkezi vida, planeter vidalar ve dişli kovan arasındaki boşluklardan tekrar tekrar geçer.
Fabrika görünümümüz:Bir alıcı asla yalnızca "gezegen vidası" yazan bir sorgu göndermemelidir. Komple plastikleştirme bölümüne, merkezi vidaya, planet vidalara, dişli namluya, dağıtıcı halkaya veya yedek modüle ihtiyacınız olup olmadığını belirtin. Bu parçalar bir geometri seti olarak çalışır.
Geometri karıştırma işini neden değiştiriyor?
Planet vidalar, içten dişli namlunun içindeki merkezi vidanın etrafında döner. Malzeme tekrar tekrar bölünür, ince katmanlara gerilir ve ileri doğru hareket ederken yeniden birleştirilir. Bu, karıştırma ve ısı değişimi için birçok yüzey teması oluşturur.
2024'te yapılan bir incelemeEkspres Polimer Harflerhaddeleme ve perdahlama benzeri eylemi açıklar ve geniş temas alanını dağıtıcı karıştırma, sıcaklık kontrolü ve buharlaştırma ile ilişkilendirir. 2021'de yapılan bir akış simülasyonu, iş mili geometrisinin dağıtıcı ve dağıtıcı karışımı değiştirdiğini, genişlemeli akışın ve akış tipindeki sık değişikliklerin sonucun açıklanmasına yardımcı olduğunu buldu.
Nanhaiya, gezegensel bir bölümü aralarında bir dağıtıcı halka olacak şekilde iki aşamaya bölebilir. Halka yerel karşı basıncı yükseltir, kesme kuvveti ekler, daha erken erimeyi teşvik eder ve karıştırmayı ve gazdan arındırmayı destekler. Bu bir dekorasyon değil süreç unsurudur, dolayısıyla konumu proje tasarımına aittir.


Vida sayısını değil proses görevini karşılaştırın
Tekli, ikiz ve planet sistemlerin tümü polimerleri eritebilir ve taşıyabilir ancak işi aynı şekilde dağıtmazlar. Yararlı karşılaştırma formülasyon, gerekli karıştırma mekanizması, sıcaklık penceresi, havalandırma yükü ve karıştırma bölümünden sonraki basınçla başlar.
| Karar faktörü | Tek vida | Birlikte dönen ikiz vida | Planet vida |
|---|---|---|---|
| En iyi başlangıç noktası | Esas olarak eritme ve taşıma görevine sahip, dayanıklı, bilinen malzeme | Esnek besleme ve modüler karıştırma elemanlarıyla birleştirme | Geniş temas alanına ihtiyaç duyan, ısıya duyarlı, yüksek dolgulu veya zor karışımlar |
| Dağıtıcı karıştırma | Mikserler eklenmedikçe sınırlıdır | İyi ve yapılandırılabilir | Tekrarlanan bölme ve yuvarlanma hareketi sayesinde mükemmel |
| Dispersif karıştırma | Geometriye bağımlı ve sıklıkla sınırlı | Doğru yoğurma ve karıştırma elemanlarıyla güçlü | Mil tasarımına ve dağıtıcı halkalara bağlı olarak orta ila güçlü |
| Termal kontrol | Basit sistem, daha küçük değişim alanı | İyi ama önemli miktarda mekanik ısı ekleyebilir | Geniş yüzey alanı yakın ısı değişimini destekler |
| Gaz giderme | Mevcut ancak daha az esnek | Havalandırma ve vakum bölümleriyle iyi | İnce katmanlar ve havalandırma aşamaları birlikte tasarlandığında mükemmel |
| Yüksek hızlı çalışma | Uygun ekstrüzyon görevleri için iyi | Genellikle en güçlü seçim | Genellikle maksimum vida hızı için seçilmez |
| Basınç üretimi | İyi | Kabul edilebilir ve tasarıma bağlı | Çoğu zaman ayrı bir aşağı yönde basınç çözümüne ihtiyaç duyulur |
| Temizleme ve silme | Düşük akışlı alanlarda malzemeyi tutabilir | Doğru birbirine geçen tasarımla kendi kendini silme | Gezegensel etkileşim sayesinde güçlü kendi kendini silme |
| Mekanik karmaşıklık | En düşük | Daha yüksek | Çok sayıda hassas birleşme bileşeniyle en yüksek seviye |
Fabrika görünümümüz:iyi tasarlanmış bir gezegen bölümü için ödeme yapmayıntek vidazaten çıktı ve kaliteyi elinde tutuyor. Gerçek ihtiyacın yüksek hızlı birleştirme ve esnek yandan besleme olduğu durumlarda gezegeni seçmeyin.paralel ikiz vidadaha iyi idare eder. Yalnızca formülasyon belirli bir işlem limitini ortaya çıkardığında yükseltme yapın.
Planet vidanın maliyetini kazandığı yer
Nanhaiya üç zorlu uygulama grubunu hedefliyor: yüksek dolgulu bileşikler, elastomerler ve esnek plastikler ve özel toz dolgulu karıştırma veya granülasyon. Gezegensel 3D kesme sistemi, en az %60 kalsiyum karbonatlı PP'yi, en az %40 cam elyaflı PA'yı ve yüksek viskoziteli TPU ve TPE'yi işler.
Aynı ürün yelpazesi, geleneksel tek vidalı sistemlere kıyasla plastikleştirme süresini %30 ila %50 oranında azaltır. Yüksek dolgulu uygulamalar için hedef çekme mukavemeti sapması %5 veya altındadır. Özel toz dolgulu malzemeler için hedef dağılım %90 veya üzerindedir.
Yüksek dolgulu bileşikler
Tipik çalışma, %50 ila %70 kalsiyum karbonat içeren PP döşeme alt tabakasını ve %30 ila %50 cam elyaflı PA otomotiv yapılarını içerir.
Şunun için satın alın:dolgu maddesi açısından zengin eriyiğin tekrar tekrar bölünmesi, sıcaklık kontrolü ve tutarlı özellikler.
Isıya duyarlı esnek malzemeler
Tipik işler arasında TPR oyuncakları, TPE sızdırmazlık şeritleri ve en az %30 plastikleştirici içeren esnek PVC boru yer alır.
Şunun için satın alın:kalma süresini ve buharlaşmayı kontrol ederken karıştırma ve ısı değişimi.
Özel toz sistemleri
Tipik çalışmalar bakır dolgulu PE iletken bileşikleri ve alümina dolgulu PC aşınmaya dayanıklı bileşikleri içerir.
Şunun için satın alın:toz dağıtımı, topak kontrolü ve planlı gaz giderme.

Bu rakamlar Nanhaiya'nın uygulama aralığını tanımlamaktadır. Bir satın alma spesifikasyonu hala alıcının ürünü için tam reçine kalitesine, dolgu maddesi partikül formuna, katkı paketine, neme, besleme yöntemine, sıcaklık tavanına ve kabul testine ihtiyaç duymaktadır.
Gezegenselliğin yanlış seçim olduğu yer
Planet sistem daha fazla eşleşen bileşene sahiptir ve hassas diş geometrisi, açıklık ve ısıl işlem gerektirir. Satın alma fiyatı ve bakım maliyeti, tek ve çift vidalı alternatifleri aşabilir. 2024 incelemesi ayrıca yüksek vida hızı ve basınç oluşumunu da göreceli zayıflıklar olarak tanımlıyor.
Basınç önemlidir çünkü karıştırma bölümü ve kalıp farklı işler yapar. Gezegensel bir bölüm, eriyik kuyusunu hazırlayabilir ancak yine de kısıtlayıcı bir kalıptaki basıncı dengelemek için aşağı yönde tek bir vidaya veya dişli pompaya ihtiyaç duyar. Bu karar motor yükünü, kontrolleri, kalma süresini ve hat düzenini etkiler.
Aşağıdaki durumlarda başka bir sistem seçin:formülasyonun eritilmesi kolaydır ve çizgi zaten kaliteyi karşılar; iş senaryosu temel olarak en düşük başlangıç maliyetine bağlıdır; süreç agresif yüksek hızlı bileşime ihtiyaç duyuyor; tarife yandan besleme hakimdir; veya kalıp basıncı aynı basit plastikleştirme aşamasından gelmelidir.
Ölçek aynı zamanda cevabı da değiştirir. 2023'te yapılan deneysel ölçek büyütme çalışması, geometrinin, malzeme viskozitesinin, verimin ve taşıma hızının eriyik sıcaklığını, basıncını ve kalma süresini değiştirdiğini buldu. Başarılı bir küçük deneme yalnızca çap oranına göre aktarılamaz.
Standart mı yoksa mutasyona uğramış planet vida mı?
The standart planet vidaSabit beslemeyi bir ısı yalıtım katmanıyla gezegensel karışımdan ayırır. Aerodinamik akış yolu, durgun alanları azaltır ve parti veya malzeme değişiklikleri sırasında temizliği destekler. Sert, yarı sert ve yumuşak PVC'nin yanı sıra ABS, TPO, TPU ve dolgulu polietilen için kullanılır.
The mutasyona uğramış gezegen vidasıözel bir görev çerçevesinde vida düzenini veya diş profilini değiştirebilir. Zorunlu beslemeli soğutma, ısıya duyarlı malzemenin besleme cihazında yanmasını önlemeye yardımcı olur. Özel havalandırma ve dahili spiral sızdırmazlık kapağı, proses gereksinimine göre açılabilir veya kapatılabilir.
| Proje durumu | Standart tasarım | Mutasyona uğramış tasarım |
|---|---|---|
| Bilinen geniş PVC, ABS, TPO, TPU veya dolgulu PE ürün yelpazesi | Güçlü başlangıç noktası | Yalnızca standart düzenlemenin tanımlanmış bir limiti karşılayamaması durumunda kullanın |
| Isıya duyarlı besleme, karıştırma bölümünden önce yapışmaya veya bozulmaya başlar | Yem izolasyonunu ve soğutmayı gözden geçirin | Zorunlu beslemeli soğutma görevin etrafına entegre edilebilir |
| Nem veya uçucu maddelerin uzaklaştırılması ana kalite gereksinimidir | Kademeli bölüm ve dağıtıcı halka gaz gidermeyi destekleyebilir | Özel egzoz ve sızdırmazlık düzenlemeleri daha fazla kişiselleştirmeye olanak tanır |
| Yapışkan, silikon, kablo bileşiği, WPC veya olağandışı kompozit | Formülasyon incelemesinden sonra mümkün | Diş profilinin, kalış süresinin veya havalandırmanın değişmesi gerektiğinde daha iyi rota |
| Sık ürün değişimi | Kolaylaştırılmış kanal ve kendi kendini temizleme eylemi faydalıdır | Ekstra özellikler gereksiz temizlik karmaşıklığı yaratmamalıdır |
Nanhaiya inşaat ve işletme aralığı
Nanhaiya, merkezi vidayı, planet vidaları ve dişli namluyu 38CrMoAlA çeliğinden GB/T 3077'ye kadar üretmektedir. Ana vida çift nitrasyona tabi tutulur, tahrikli vidalar söndürme artı nitrürleme kullanır ve deşarj portu korozyona karşı koruma için elektrolizle kaplanmıştır.
| Öğe | Nanhaiya ürün verileri |
|---|---|
| Bölüm başına planet vidalar | 6 ila 18, gezegen segmenti çapıyla orantılı |
| Tipik diş boşluğu | 0,2 ila 0,4 mm |
| Ana vida hızı | Yayınlanan NHY-SW ailesi genelinde 3 ila 60 dev/dak |
| Sürüş gücü | Yayınlanan model tablosunda 119 ila 250 kW |
| Isı transfer yağı gereksinimi | Yayınlanan model tablosunda 400 ila 600 dm3 |
| Maksimum PVC şeffaf sayfa çıkışı | Yayınlanan model tablosunda 500 ila 1.800 kg/saat |
| Maksimum PVC renkli sert levha çıkışı | Yayınlanan model tablosunda 700 ila 2.000 kg/saat |
| Maksimum PVC yumuşak film çıkışı | Yayınlanan model tablosunda 900 ila 2.400 kg/saat |
| Söndürme sertliği | HB260-290 |
| Nitrürleme sertliği ve derinliği | HV900-1100; 0,5 ila 0,8 mm |
| nitrürleme kırılganlığı | 1. derece veya daha düşük |
| Yüzey pürüzlülüğü ve düzlüğü | Ra0.4; 0,015mm |
| Alaşım sertliği ve derinliği | HRC55-62; 0,8 ila 2,0 mm |
Bu aralıklar ürün ailesini tanımlamaya yardımcı olur. Nihai çıktı seçilen modele, formülasyona, beslemeye, havalandırmaya, sıcaklık kontrol sistemine, çıkış basınç görevine ve ürün özelliklerine bağlıdır.

Nanhaiya'nınüretim ekipmanları6 m'ye kadar iş parçaları için CNC torna tezgahları, 0,02 mm konumlandırma doğruluğuna sahip delme ve frezeleme ekipmanları ve karmaşık vida yapıları için beş eksen özelliği içerir.servis ekibisatış öncesi çizimi ve süreç incelemesini destekler.
Satın alma sorusunu yanıtlayan bir deneme sürümü çalıştırın
Bir deneme, mevcut süreci, yazılı bir kabul planı kapsamında önerilen gezegen konfigürasyonuyla karşılaştırmalıdır. Sistemi, farklı bir formülasyonla veya daha düşük çıktıyla yapılmış çekici bir numuneye göre yargılamayın.
- Formülasyonu dondurun.Her polimeri, dolguyu, plastikleştiriciyi, stabilizatörü, pigmenti, nem değerini ve geri dönüştürülmüş fraksiyonu kaydedin.
- Mevcut limiti tanımlayın.Sorunun topaklanma, renk çizgileri, termal bozulma, zayıf gaz giderme, değişken özellikler, çıktı veya temizleme süresi olup olmadığını belirtin.
- Gerekli ürün sonucunu ayarlayın.Ölçülebilir dağılım, çekme, renk, uçuculuk, kalınlık, yüzey veya kusur kriterlerini kullanın.
- İşlem penceresini kaydedin.Besleme hızını, hızı, bölge sıcaklıklarını, erime sıcaklığını, basıncı, torku veya motor yükünü, vakumu ve kalma süresi göstergesini yakalayın.
- Çıkış basıncını ayrı olarak kontrol edin.Kalıp görevini planet bölümünün, tek vidalı boşaltma kademesinin mi yoksa dişli pompanın mı taşıdığını doğrulayın.
- Çalıştırdıktan sonra inceleyin.Dağıtıcı veya havalandırma çevresinde kalan kalıntıları, temizliği, diş yüzeylerini, birikintileri ve malzemeleri inceleyin.
Fabrika görünümümüz:en ikna edici gezegen denemesi, en yüksek çıktıyı sağlayan deneme değildir. Alıcıya tam olarak hangi eski limitin ortadan kalktığını, hangi yeni limitin ortaya çıktığını ve kalite penceresinin gerçek üretim için yeterince uzun süre açık kalıp kalmadığını gösterir.
Planet vida projesi için RFQ kontrol listesi
- Ağırlık yüzdeleriyle tam formülasyon
- Reçine kaliteleri, viskoziteler ve sıcaklık sınırları
- Dolgu maddesi tipi, partikül formu, boyutu ve nem
- Yığın yoğunluğu ve mevcut besleme yöntemi
- Kg/saat cinsinden hedef ve mevcut çıktı
- Gerekli dağılım veya ürün özelliği sınırları
- Mevcut vida sistemi ve bilinen darboğaz
- İstenen standart veya değiştirilmiş konfigürasyon
- Havalandırma, vakum ve uçucu madde giderme yükü
- Kalıp basıncı ve aşağı akış ekipmanı
- Temizleme sıklığı ve malzeme değiştirme sırası
- Mevcut çizimler ve bağlantı boyutları
- Motor, dişli kutusu ve sıcaklık kontrol verileri
- Fotoğraflar, örnekler ve başarısız kalitede kanıtlar
Bunun yerine geçecekse, merkezi vidayı, planeter vidaları, içten dişli namluyu ve dağıtıcı halka boyutlarını set olarak ekleyin. Yeni ve aşınmış karşı bileşenlerin ölçülmeden karıştırılması, açıklığı ve yük dağılımını değiştirebilir.
Sık sorulan sorular
Polimer işlemede planet vida nedir?
Merkezi vidalı, çoklu planet vidalı ve içten dişli namlulu bir plastikleştirme ve karıştırma sistemidir. Planet vidalar merkezi vidanın etrafında dönerken, malzeme ince katmanlar halinde yuvarlanır, karıştırılır ve ünite boyunca taşınır.
Planet vida ne zaman tek vidadan daha iyidir?
Tek bir vida yüksek dolgulu, ısıya duyarlı, elastomerik veya çok bileşenli bir formülasyon için yeterli miktarda dağıtıcı karıştırma, ısı transfer alanı veya gaz giderme sağlayamadığında planet sistem çekici hale gelir. İşin esas olarak eritme, taşıma ve basınç oluşturma olduğu durumlarda tek bir vida daha basit kalır.
Çift vida ne zaman planet vidadan daha iyidir?
Birlikte dönen çift vida, yüksek hızlı birleştirme, esnek yandan besleme ve güçlü dağıtıcı karıştırma için genellikle daha iyi bir seçimdir. Nazik termal kontrolün, mükemmel dağıtımlı karışımın, kendi kendini temizlemenin ve gazdan arındırmanın baskın ihtiyaçlar olduğu gezegensel bir sistem daha güçlüdür.
Planet vida yüksek dolgulu bileşikleri işleyebilir mi?
Evet. Nanhaiya, yüksek dolgulu PP, cam elyaf takviyeli PA, dolgulu polietilen, WPC ve diğer bileşik sistemler için planet vidaları yapılandırır. Besleyici, mil düzeni, sıcaklık kontrolü, aşınma paketi ve çıkış basınç aşaması tam formülasyona uygun olmalıdır.
Standart ve mutasyona uğramış planet vidalar arasındaki fark nedir?
Nanhaiya'nın standart tasarımı, çok çeşitli PVC, ABS, TPO, TPU ve dolgulu polietilen uygulamaları için tanımlanmış besleme ve gezegensel karıştırma bölümlerini kullanır. Mutasyona uğramış versiyonlar, daha özel proses görevleri için değiştirilmiş bir mil düzeni veya diş profili, zorla beslemeli soğutma, özel havalandırma ve dahili bir sızdırmazlık kapağı kullanabilir.
Planet vida tek başına yeterli kalıp basıncını üretir mi?
Her satır için değil. Planet makaralı sistemler esas olarak karıştırma, ısı transferi ve gazdan arındırma için seçilir ve basınç oluşturma kapasiteleri tek bir vidanınkinden daha düşük olabilir. Bazı hatlar, kalıp daha kararlı bir basınç gerektirdiğinde aşağı yönde tek vidalı veya dişli pompa kullanır.
Nanhaiya'ya gezegen vidası projesi için hangi verileri göndermeliyim?
Komple formülasyonu, bileşen yüzdelerini, kütle yoğunluğunu, nem ve uçucu maddeleri, sıcaklık limitlerini, hedef çıktıyı, gerekli dispersiyonu, mevcut ekipmanı, basınç görevini, havalandırma ihtiyaçlarını, ürün özelliklerini, temizleme programını ve mevcut çizimleri gönderin.
Ticari açıklama: Nanhaiya, bu kılavuzda bağlantısı verilen planeter vidaları ve ilgili bileşenleri üretmektedir. Nihai seçim ve kabul, formülasyona, ekipman konfigürasyonuna, onaylanmış çizime ve proje test planına bağlıdır.