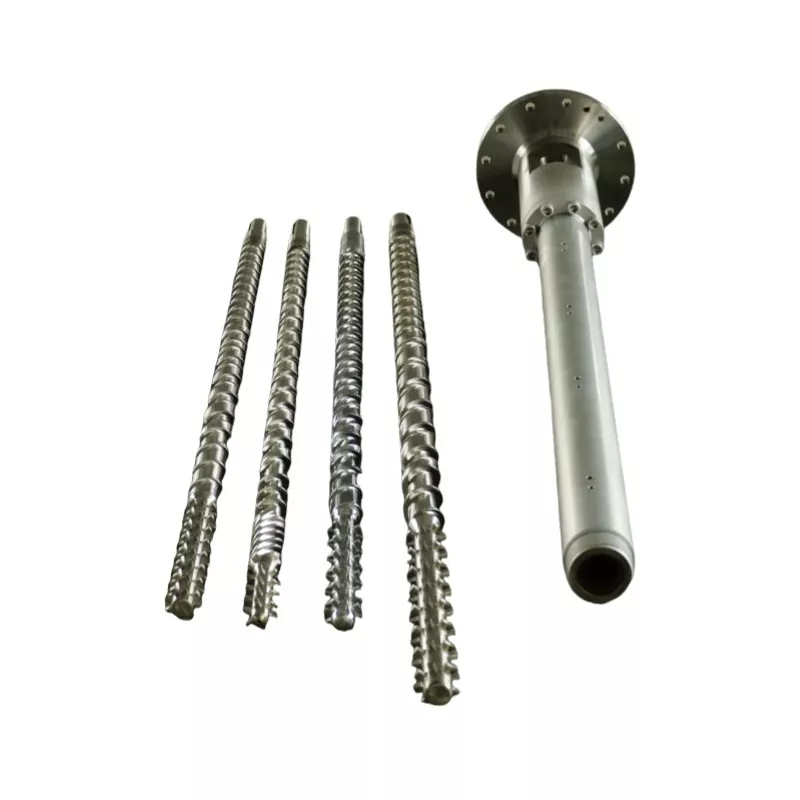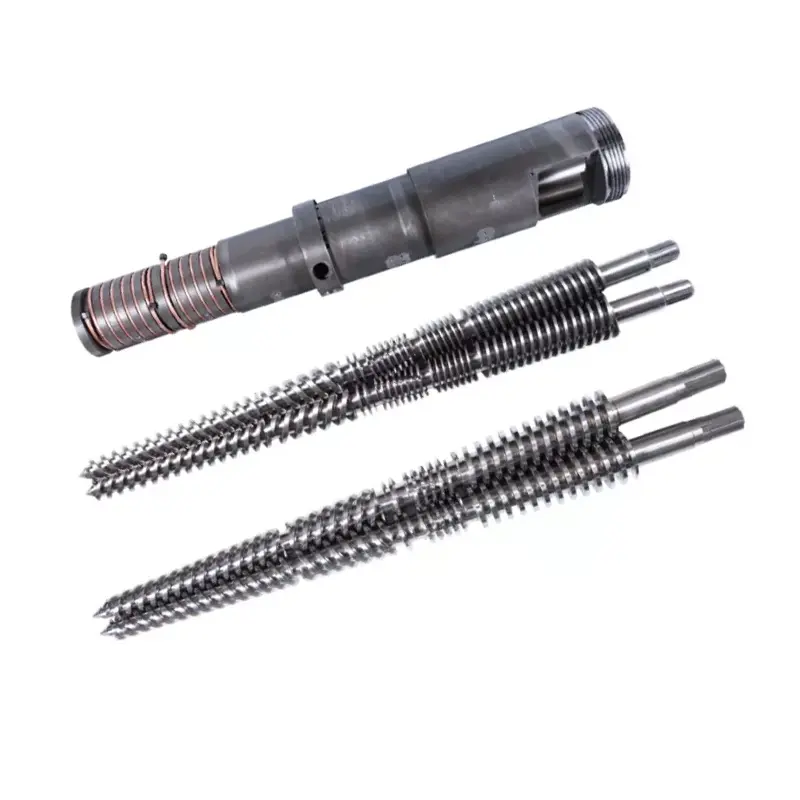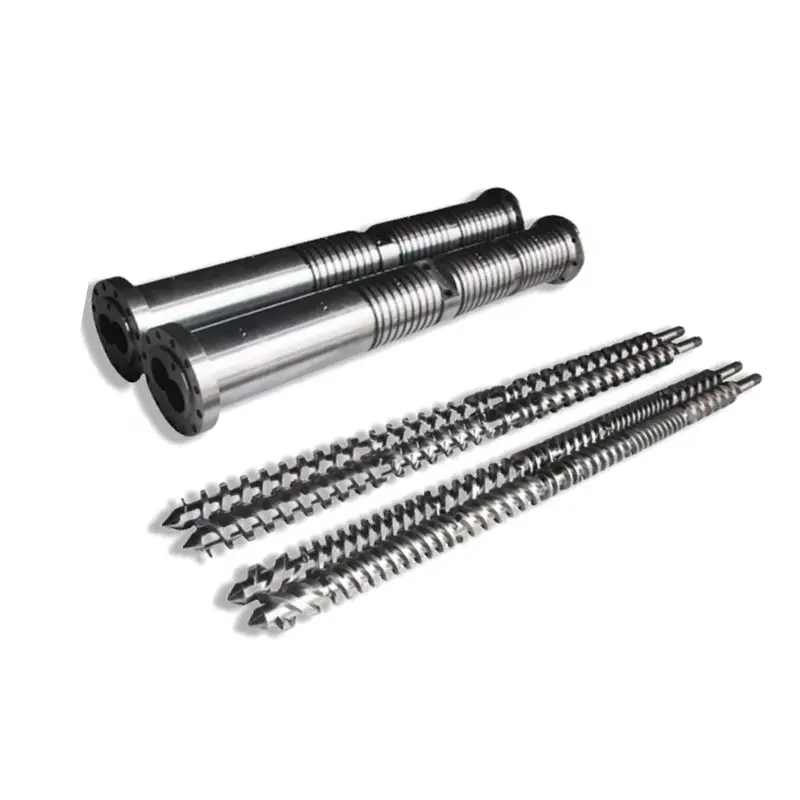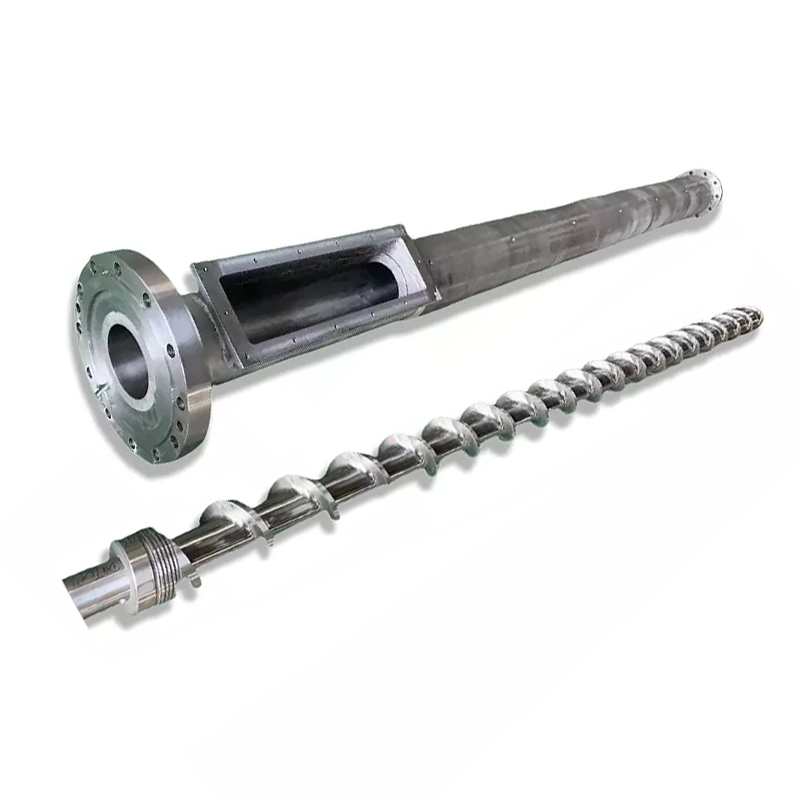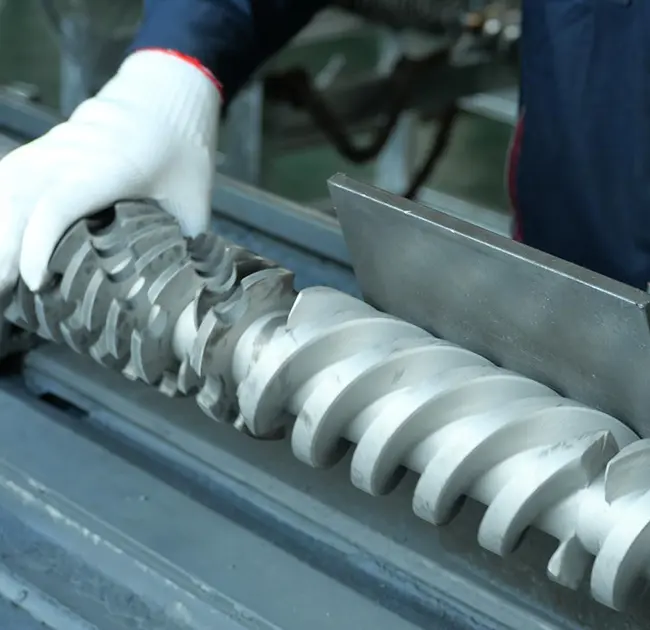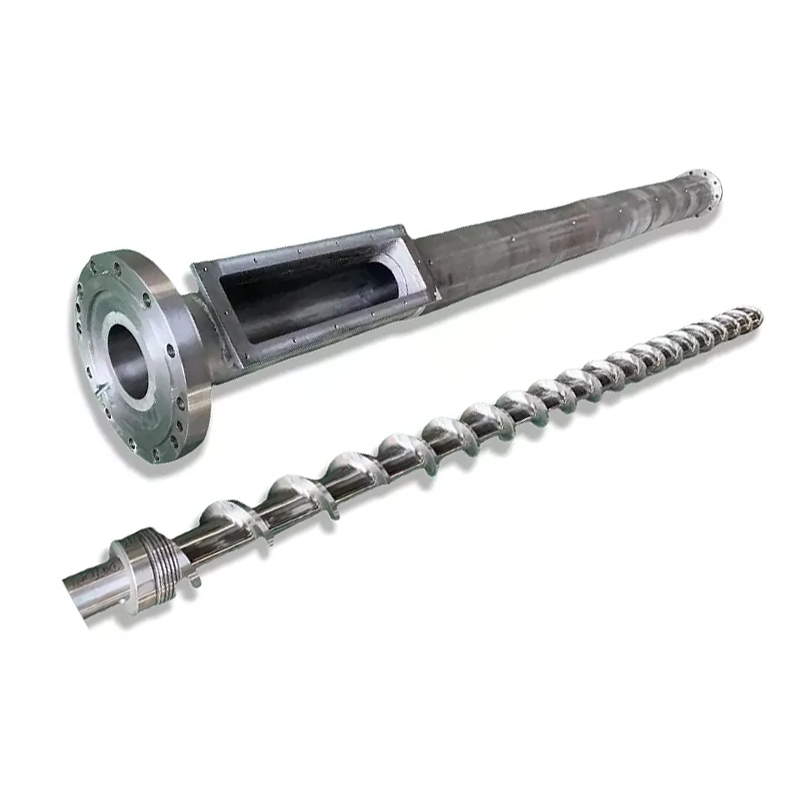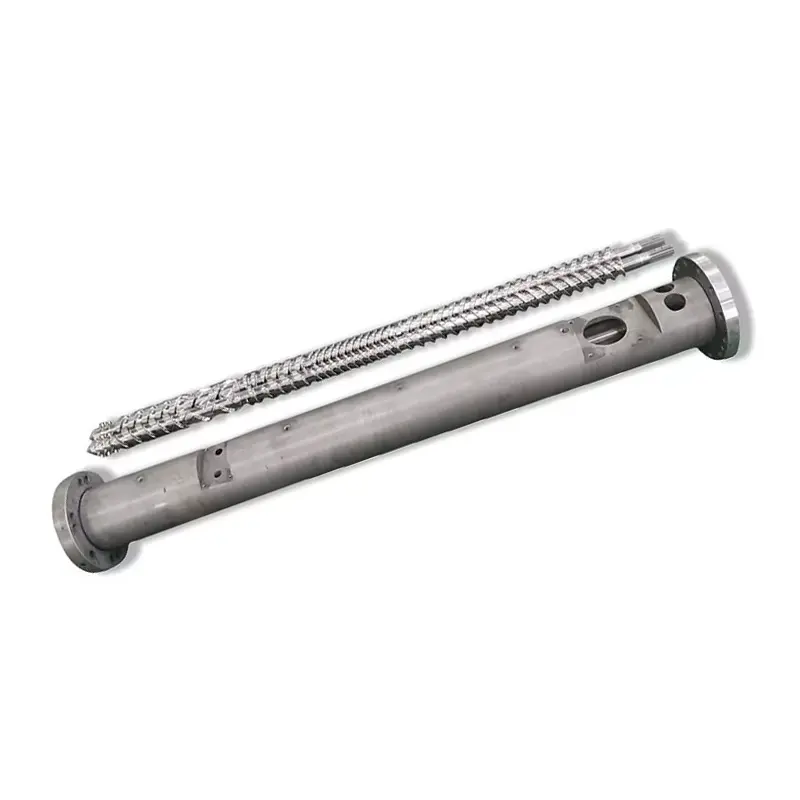
Seninenjeksiyon kalıplama vidası varilErime kalitesine, atış tutarlılığına ve döngü süresine karar verir. Aşağıda: reçineniz için geometriyi ve yüzey işlemini nasıl seçeceğiniz, setin bakımını nasıl yapacağınız ve bir kusuru makine ayarlarında kovalamak yerine vidaya, kovana veya kontrol halkasına kadar nasıl takip edeceğiniz. Nitrürlenmiş 38CrMoAlA enjeksiyon vidalarımız 950–1050 HV'de 0,5–0,8 mm nitrürlenmiş katman taşır, PE, PP, PS ve ABS'ye uygundur ve %30'a kadar cam elyafı işler. Bunu geçtikten sonra veya aşındırıcı reçine üzerinde deliğin 62 HRC'ye kadar sert alaşım püskürtmesi gerekir. Çıkış düşerse ve döngüler uzarsa başka bir ayar noktasına dokunmadan önce sorun giderme tablosunu okuyun.

Enjeksiyon Kalıplama Vidası Namlusu Nedir?
Vida ve kovan, enjeksiyonlu kalıplama makinesinin plastikleştirme ünitesini oluşturur. Birlikte, hazneden katı peletler alıyorlar, eritiyorlar, homojen bir eriyik elde edecek şekilde karıştırıyorlar, tam bir atış ölçüyorlar ve bu atışları kalıba enjekte ediyorlar. Makinenizin ürettiği her parça bu çiftten geçer.
Kalıpçılar, plastikleştirme ünitesine bakmadan haftalar önce püskürtme uçlarını değiştirir, kalıpları ayarlar ve sıcaklıkları ayarlar. Bu sıralama geriye doğru. Vida veya kovan aşındığında kontrol ünitesindeki hiçbir ayar noktası işlemi geri getirmez.
Vidanın Plastikleşmedeki Rolü
Vida, eritmenin çoğunu ısıtıcı bantlarla değil, gerçekleştirir. Namlu ısısı katkıda bulunur, ancak baskın erime mekanizmasıkesme ısısı: Vida, polimeri sıcak namlu duvarına doğru sürükler ve sürtünme, malzemenin kendi içinde ısı üretir. Ayar noktalarınız hareket etmese bile vida geometrisinin erime sıcaklığını değiştirmesinin nedeni budur.
Vida aynı zamanda atışı da ölçer. Plastikleşmek için döner, eriyik ucun önünde toplandıkça geri çekilir ve sonra durur. Geri çekildiği mesafe atış boyutunuzdur. Uçuşlar üzerinden veya kontrol halkasını geçerek geriye doğru sızan herhangi bir eriyik, bu ölçümü bozar.
Son olarak vida enjekte edilir. Dönmeyi durdurur ve bir piston gibi ileri doğru hareket ederek eriyiği nozülden zorlar. Dönen ve ileri geri hareket eden bu ikili rol, enjeksiyon vidasını ekstrüzyon vidasından ayırır.
Namlunun Isı Transferi ve Sınırlamadaki Rolü
Namlu, ısıtılmış bir deliğe sahip hassas bir basınçlı kaptır. Enjeksiyon basıncını içerir, ısıyı bantlardan polimere aktarır ve vidanın malzemeyi kestiği sert duvarı sağlar.
Deliği yuvarlak, düz ve boyutsal olarak sıkı kalmalıdır. Delik aşırı aşındığında, vida kanalı ile namlu duvarı arasındaki boşluk artar. Erime daha sonra ileri doğru hareket etmek yerine geriye doğru sızar ve plastikleşme oranı düşer.
Namlu ısıtması, her birinin kendi kontrol cihazı ve termokupluna sahip olduğu, genellikle besleme, sıkıştırma ve ölçüm olmak üzere bölgelere ayrılmıştır. Bir bölgedeki sürüklenen termokupl, ekran normal okurken aylarca malzemeyi pişirebilir.
Vida ve Namlu Bir Sistem Olarak Birlikte Nasıl Çalışır?
İki parça eşleşen bir çift olarak çalışır ve bu çifti tanımlayan sayıradyal boşluk: Namlu deliği çapı ile vida uçuş çapı arasındaki farkın yarısı.
Açıklık tasarım gereği küçüktür. Yeni bir set için endüstrinin genel kuralı, vida çapının her bir inç'i için kenar başına kabaca 0,001 inç açıklıktır. 60 mm'lik (yaklaşık 2,36 inç) bir vidada, kenar başına 0,06 mm'ye yakın bir değere iner. Yapı çiziminiz otoritedir ve her zaman kontrol ettiğiniz numara olmalıdır.
Bu küçük boşluk gerçekten işe yarıyor. Polimeri kaymak yerine namlu duvarına doğru kesmeye zorlar. Açıklığı iki katına çıkardığınızda kesme zayıflar, erime yavaşlar, çıktı düşer ve makine ihtiyaç duymaması gereken ısıyı telafi etmeye çalışır.
Tek başına bir parçanın değiştirilmesi, aşınmış bir çifti nadiren onarır. Aşınmış bir silindirin içindeki yeni bir vida, kaybedilen açıklığın yalnızca yarısını geri kazandırır ve uyumsuzluk, yeni parçayı olması gerekenden daha hızlı aşındırır.
Enjeksiyon Kalıplama Vidasının Anatomisi
Standart bir enjeksiyon vidası üç bölgeye ve bir uç tertibatına ayrılır. Her bölgenin bir işi vardır ve her biri tanıyabileceğiniz bir şekilde başarısız olur.
| Alan | Kanal derinliği | İş | Başarısızlık neye benziyor |
|---|---|---|---|
| Beslemek | Derin | Peletleri alın, ileri iletin | Köprüleme, açlıktan ölme, düzensiz besleme, tutarsız iyileşme |
| Sıkıştırma (geçiş) | Sığlaşma | Polimeri namlu duvarına doğru sıkıştırın ve eritin | Erimiyor, zayıf karışıyor, ilk önce bu bölge aşınır |
| Ölçüm | Sığ | Tutarlı bir eriyiği homojenleştirin ve pompalayın | Atış değişimi, sıcaklık artışları |
| İpucu ve kontrol halkası | — | Enjeksiyon sırasında geri akışa karşı conta | Şut boyutunda kayma, kısa şutlar, yastıklama kaybı |
Besleme Bölgesi
Derin kanallar, peletleri huni boğazından alır ve katı maddeler halinde ileri doğru hareket ettirir. Bu bölge fazla erimez. İletir.
Besleme sorunları, erime sorunları olarak karşımıza çıkıyor. Peletler boğazda köprü oluşturursa veya besleme bölümü çok ısınırsa ve peletler yumuşayıp erken yapışırsa vida aç kalır. İyileşme süresi değişir ve atış boyutu da bunu takip eder. Geometriyi suçlamadan önce besleme boğazı soğutmasını kontrol edin.
Sıkıştırma (Geçiş) Bölgesi
Kanal bu kesimde giderek sığlaşıyor. Bu sığlaşma, polimeri sıcak varil duvarına doğru sıkıştırır ve erimeyi sağlayan kesme ısısını üretir.
Sıkıştırma bölgesi aşınmanın yoğunlaştığı yerdir. Basınç burada zirve yapar ve aşındırıcı dolgu maddeleri en çok burada aşınır. Aşınmış bir vidayı ölçtüğünüzde sayıları ilk bulacağınız yer burasıdır.
Ölçüm Bölgesi
Sığ, sabit derinlikli kanallar eriyiği homojenleştirir ve sabit basınçta ileri doğru pompalar. Bu bölge, şuttan şuta tutarlılığı belirler.
Ölçüm bölgesi aşınması, aynı ayar noktalarında atış değişimi ve artan erime sıcaklığı olarak kendini gösterir. Vida aynı malzemeyi hareket ettirmek için daha çok çalışıyor.
Vida Ucu, Çek Halkası ve Çek Valf
Bazen çek valf olarak da adlandırılan kontrol halkası tertibatı, olduğundan daha fazla ilgiyi hak ediyor. Vidanın ucuna oturur ve tek bir iş yapar: Enjeksiyon sırasında sızdırmazlık sağlar, böylece eriyik vidanın üzerinden geçmek yerine kalıba girer.
Sızdırmazlık durduğunda atış boyutunda değişiklik, kısa atışlar ve kaybolan bir yastık elde edersiniz. Kalıpçılar bunun peşinde enjeksiyon basıncını, bekletme süresini ve sıcaklığı ayarlamak için haftalar harcıyor. Hiçbiri işe yaramıyor çünkü eriyik aşınmış bir halkanın üzerinden geriye doğru kaçıyor.
Üç sinyal özellikle kontrol halkasını işaret ediyor. Yastıklama sabit kalmak yerine atıştan atışa değişiklik gösterir. Makine normal iyileşmeyi bildirirken atış ağırlığı kayıyor. Ve tekrarlanabilir bir süreç, reçinede veya ayarda bir değişiklik olmadan aniden kararsız hale gelir.
Anahtar Vida Geometrisi Parametreleri
Dört rakam bir enjeksiyon vidasını tanımlar. Bunları anladığınızda tedarikçinin teklifi kara kutu olmaktan çıkar.
L/D Oranı: Reçineye Göre Tanım, Formül ve Önerilen Değerler
L/D oranıvidanın çalışma uzunluğunun dış çapına bölümüdür. Genişliğinden 22 kat daha uzun bir vidanın L/D'si 22:1'dir. Formül basitçe L bölü D'dir ve oran boyuta göre ölçeklenir: 22:1'de 50 mm'lik bir vida 1.100 mm çalışma uzunluğuna sahiptir.
L/D, vidanın eritilmesi, karıştırılması ve homojenleştirilmesi için ne kadar alana sahip olması gerektiğini kontrol eder. Daha uzun süre daha fazla erime kapasitesi ve daha iyi karıştırma sağlar. Daha kısa olması daha az kalma süresi sağlar, bu da ısıya duyarlı reçineleri korur.
Enjeksiyon vidaları ekstrüzyon vidalarından daha kısa çalışır. Vida sürekli pompalamak yerine tek seferde tek atış hazırlar ve malzeme atışlar arasında namlunun içinde kalır. İçindeL/D oranı enjeksiyonlu kalıplamaPratikte çoğu makine 18:1 ile 25:1 arasındadır; genel amaçlı makinelerde ise 20:1 ile 22:1 yaygındır.
PVC gibi ısıya duyarlı reçineler daha kısa ucu tercih eder, böylece malzeme daha az sıcak kalır. Tamamen erimesi gereken mühendislik plastikleri daha uzun ucu tercih eder. L/D oranı kılavuzumuz ödünleşimleri derinlemesine kapsar.
Sıkıştırma Oranı: Kayma Isısını ve Erime Kalitesini Nasıl Etkiler?
Sıkıştırma oranıbesleme bölgesindeki kanal derinliğini ölçüm bölgesindeki kanal derinliğiyle karşılaştırır. Besleme kanalı ölçüm kanalından üç kat daha derin olan bir vidanın sıkıştırma oranı 3:1'dir.
Sıkıştırma oranı, vidanın malzemeyi ne kadar sıkı çalıştıracağını belirler. Daha yüksek sıkıştırma, daha fazla kesme, daha fazla mekanik ısı ve daha agresif erime anlamına gelir. Daha düşük sıkıştırma, polimere nazik davranır.
Daha büyük bir sayı tercihiyle değil, reçineyle eşleştirin. Düşük viskoziteli poliolefinlerin temiz bir şekilde erimesi için pozitif kesmeye ihtiyaç vardır. PVC, PC ve POM gibi ısıya duyarlı reçineler, PE'nin umursamayacağı kesme etkisi altında bozunur. Sıkıştırma oranı kılavuzumuz aralıklar boyunca çalışır.
Uçuş Derinliği, Kanal Genişliği ve Bunların Çıktıya Etkisi
Sıkıştırma oranı bir orandır ve aynı orana sahip iki vida farklı davranabilir. Mutlak derinlikler önemlidir.
Derin bir ölçüm kanalı, devir başına daha fazla malzeme taşıyarak plastikleşme oranını artırır, ancak daha az iyice karışır ve daha az homojen bir erime sağlar. Sığ bir ölçüm kanalı daha iyi karışır ve tur başına daha düşük çıkışla daha tutarlı bir sıcaklık sunar.
Uçuş genişliği ve helis açısı, taşıma verimliliğini ve malzemenin uçuş alanında gördüğü kesmeyi etkiler. Bunlar, tablodan seçmeniz gereken rakamlar değil, sürecinizi bir vida tasarımcısına anlatarak belirlediğiniz tasarım detaylarıdır.
Vida Çapı ve Atış Boyutu İlişkisi
Vida çapı makinenin atış kapasitesini belirler. Daha büyük bir vida, ileri harekette milimetre başına daha fazla hacmin yerini değiştirir, böylece daha büyük bir çekim sağlar.
Pratik kural, katı bir sınır değil, rahatlık bandıdır. Namlu kapasitesinin küçük bir kısmını kullanan bir atış yapın ve malzeme namluda çok uzun süre kalarak ısı döngüsüne girsin ve bozulsun. Neredeyse tam kapasitede çalıştırdığınızda tutarlı paketleme için gereken yastığı kaybedersiniz.
Çoğu kalıpçı, namlunun kullanılabilir aralığının ortasında bir yerde atış yapmayı hedefler. Parçanız bu bandın dışında kalıyorsa doğru düzeltme, daha sert bir makine ayarı değil, farklı bir vida çapıdır.
Ürettiğimiz ürün yelpazesinde atış kapasitesinin vida ve namlu boyutunu nasıl takip ettiğini gösteren yayınlanmış boyut tablomuz buradadır. Makinenizi bulmak veya bir tedarikçinin size teklif ettiği çapın doğruluğunu kontrol etmek için bunu kullanın.
| Şut (g) | Vida Ø × uzunluk (mm) | Namlu Ø × uzunluk (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Bundan okunacak iki şey var. Atış kapasitesi, fiziğin gerektirdiği şekilde çapla birlikte artar. Namlunun dış çapı da onunla birlikte büyür, bu nedenle daha büyük bir vida asla ücretsiz bir yükseltme değildir: farklı bir makine boyutu sınıfıdır.
Enjeksiyon Kalıplama Vidası Çeşitleri: Hangisine İhtiyacınız Var?
Beş vida ailesi hemen hemen her enjeksiyon uygulamasını kapsamaktadır. Doğru olanı reçinenize ve parçanızın taleplerine bağlıdır.
| Vida tipi | Ne işe yarar | Şunun için en iyisi: | Zayıflık |
|---|---|---|---|
| Genel amaçlı (GP) | Tek uçuş, üç standart bölge | PE, PP, PS, ABS, çoğu emtia reçinesi | Geometriden ödün verin; zorlu reçinelerle mücadele ediyor |
| Bariyer | İkinci kanat katı yatağı eriyik havuzundan ayırır | Daha iyi erime, daha yüksek verim, erimeye karşı hassas parçalar | Daha fazla maliyet; kolay reçinelerde aşırıya kaçma |
| Karıştırma / birleştirme | Maddock veya pin karıştırma bölümleri ekler | Renkli masterbatch, dolgulu bileşikler, çizgiye duyarlı parçalar | Ekstra kesme; ısıya duyarlı reçineler için yanlış |
| Havalandırmalı (iki kademeli) | Dekompresyon bölgesi ve havalandırma portu uçucu maddeleri uzaklaştırır | Kurutmanın pratik olmadığı higroskopik reçineler | Kompleks; eğer eşleşmiyorsa havalandırma deliği akabilir |
| PVC'ye özgü | Düşük sıkıştırma, cilalı yüzeyler, ölü nokta yok | Sert ve esnek PVC | Amaca uygun olarak inşa edilmiş; genel amaçlı bir vida değil |
Genel Amaçlı (GP) Vida: En Yaygın, En İyisi?
GP vidası bir uzlaşmadır ve iyi bir uzlaşmadır. Çoğu ticari kalıplamayı kapsayan PE, PP, PS ve ABS'yi kabul edilebilir şekilde çalıştırır. Makine üreticileri bunu standart olarak gönderir çünkü ne çalıştıracağınızı bilmediklerinde en güvenli varsayılan seçenek budur.
Reçine zorlu hale geldiğinde ödün vermek size pahalıya mal olur. Cam dolgulu naylon üzerindeki GP vidası hızlı aşınır. Sert PVC üzerindeki GP vidası malzemeyi bozar. İnce duvarlı bir parçaya maksimum çıkış sağlamak için itilen bir GP vidası erimez. Bunlardan herhangi biri sizin sürecinizi tanımladığında, amaca yönelik olarak üretilmiş bir vida, yalnızca hurda olarak maliyetini karşılar.
Bariyer Vidası: Daha İyi Eriyik Ayrışması ve Homojenlik
Bir bariyer vidası, erime bölgesine ikinci bir kat ekler. Bu uçuş, kalan katı topakları halihazırda oluşmuş olan eriyikten fiziksel olarak ayırır ve katıları, erimeye devam edecekleri sıcak varil duvarına doğru bastırılmış halde tutar.
Bir bariyer olmadığında, katı parçacıklar duvardan yalıtılmış olarak eriyik havuzunun içinde saklanır ve erimeden memeye kadar hayatta kalabilir. Biri ile erime daha eksiksiz ve daha tutarlı bir şekilde tamamlanır.
Bunun getirisi, aynı veya daha yüksek çıktıda daha iyi erime homojenliğidir; bu da daha az erime, daha sıkı atış kontrolü ve daha geniş bir süreç penceresi olarak ortaya çıkar. İnce duvarlı ambalajlar, optik parçalar veya erimeye karşı hassas herhangi bir şey üreten kalıpçılar, bunlardan birinin adını sormalıdır.
Karıştırma / Bileşim Vidası: Dolgulu ve Renkli Masterbatch Malzemeleri için
Karıştırma vidaları, genellikle ucun yakınında özel bir karıştırma bölümü ekler. Maddock (yivli) bölümler, erimemiş parçacıkları kesme yoluyla parçalayarak dar boşluklardan erimeye zorlar. Pimli karıştırıcılar, rengi ve dolguyu dağıtarak akışı böler ve yeniden birleştirir.
Renk çizgilerinin bir kalite sorunu olduğu, masterbatch dağılımının önemli olduğu veya dolgu dağıtımının parça performansını artırdığı durumlarda birini kullanın. Bu dengeleme, zaten bozunma sınırına yakın olan ısıya duyarlı reçineler için karıştırma bölümlerini yanlış seçim haline getiren kesme kuvvetinin eklenmesidir.
Havalandırmalı / Gaz Alma Vidası: Higroskopik Reçineler İçin
Havalandırmalı bir vida iki aşamada çalışır. İlk aşama eriyor, ardından kanal aniden derinleşiyor ve namluya kesilen bir havalandırma deliğinde erime basıncını neredeyse sıfıra düşürüyor. Nem ve uçucu maddeler genellikle vakum altında buradan kaçar. İkinci aşama daha sonra enjeksiyon için eriyiği yeniden basınçlandırır.
Bu, kurutmanın pratik olmadığı veya güvenilmez olduğu higroskopik reçineler için işe yarar. Aynı zamanda risk de taşır: Eğer iki aşama uyumsuzsa havalandırma deliğinden gaz yerine eriyik dışarı çıkar. Havalandırmalı bir vida ve havalandırmalı bir namlu birlikte tasarlanmalıdır, bu nedenle bunlar bir set olarak belirtilmiş ve rastgele sonradan takılmamıştır.
PVC'ye Özel Vida Tasarımı: Standart Vidalar PVC'de Neden Başarısız Olur?
Sert PVC, standart bir vidayı aynı anda iki şekilde cezalandırır. Kesme altında bozunur, hidrojen klorür açığa çıkarır, bu da daha sonra dayandığı çeliği aşındırır. Hasar, operatör bir kusur görmeden başlar.
Bir PVC vida her iki tehdide de yanıt verir. Düşük sıkıştırma kesmeyi yumuşak tutar. Cilalı yüzeyler ve ölü nokta içermeyen geometri, malzemenin durgunlaşmasını ve pişmesini önler. Setin yüzey işleminde sadece aşınma direncine değil, neredeyse her zaman korozyon direncine ihtiyacı vardır. BizimPVC vida namlusu kılavuzukimyayı ve bizimkonik çift vidalı varillerPVC'yi ekstrüzyon tarafında servis edin.
Reçineniz için Doğru Vida Namlusunu Nasıl Seçersiniz?
Reçine seçimi sayfadaki diğer tüm kararları yönlendirir: geometri, çelik ve yüzey. Tabloyu okuyun, ardından altındaki notları okuyun çünkü notlarda uyarılar yer alıyor.
| Reçine | Tipik L/D | Tipik sıkıştırma oranı | Vida tipi | Özel notlar |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP veya bariyer | Bağışlayıcı. Temiz bir şekilde erimek için pozitif kesmeye ihtiyaç duyar |
| PS / KALÇA | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Düşük viskozitelidir, kolayca erir. HIPS'te nazik karıştırma |
| ABS'ler | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP veya bariyer | Amorf. Kayma ısısını izleyin, çizgiler kolayca ortaya çıkıyor |
| PC ve mühendislik plastikleri | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Bariyer veya GP, düşük kesme | Yüksek erime sıcaklığı, dar pencere. Daha uzun L/D, yumuşak sıkıştırma |
| PVC sert | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC'ye özgü | Korozyon direnci isteğe bağlı değildir. Kısa ikamet süresi |
| PVC esnek | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC'ye özgü | Sert olmaktan çok bağışlayıcı, yine de aşındırıcı |
| PET (ön kalıp) | 20:1 – 24:1 | Düşük, hassas ölçüm | Amaca yönelik PET | Kurutun veya bozun. Düşük kesme, minimum düzeyde kalma, cilalı yüzeyler |
| POM (asetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, düşük kesme | Aşırı ısınırsa keskin bir şekilde bozulur. Hassas sıcaklık kontrolü |
| Cam dolgulu / aşındırıcı | Baz reçine başına | Baz reçine başına | Taban tipi + sert yüzey | Geometri temel reçineyi takip eder.yüzeydeğişen şey şu: bimetalik olun |
Bu tablo nasıl kullanılır:bunlar spesifikasyonlar değil, tipik olarak yayınlanmış aralıklar ve başlangıç noktalarıdır. Makineniz, kaliteniz, parçanız ve çıktınız sayıları değiştirir. Bir vida tasarımcısı, nihai geometriyi gerçek prosesinize göre doğrular. Bu konuşma olmadan asla genel bir tablodan sipariş vermeyin.
PP ve PE: Yarı kristal, Orta Kesme
Poliolefinler kolay durumdur. Kesmeyi tolere ederler, geniş bir pencerede erirler ve GP vidasını affederler. Orta ila yüksek düzeydeki sıkıştırma iyi sonuç verir, çünkü bu düşük viskoziteli reçinelerin yarı erimiş halden kaymak yerine temiz bir şekilde erimek için pozitif kesmeye ihtiyacı vardır.
Çıkışı ince duvarlara sert bir şekilde ittiğinizde, bariyer vidası aynı hızda daha eksiksiz bir erime sağlayarak maliyetini karşılar.
ABS ve PS: Amorf, Kayma Isısını İzleyin
Amorf reçineler keskin bir noktada erimek yerine belirli bir aralıkta yumuşar. PS çok kolay eridiği için düşük sıkıştırmada çalışır. ABS'nin daha fazla bakıma ihtiyacı vardır: bozunduğunda çizgiler ve yayılmalar gösterir ve bunun nedeni genellikle kesme ısısıdır.
ABS parçaları çizgiler çiziyorsa ve ayar noktalarınız doğru görünüyorsa, kurutucudan şüphelenmeden önce kesmeden şüphelenin. Isıya duyarlı amorf reçine üzerindeki agresif sıkıştırma oranı kendi kusurlarını üretir.
PC ve Mühendislik Plastikleri: Yüksek Sıcaklık, Daha Uzun L/D
PC, naylon, PBT ve bunların akrabaları yüksek oranda erir ve bunun üzerinde bozunur. Tamamen eritilmeye ihtiyaç duyuyorlar, bu da daha uzun bir L/D anlamına geliyor, ancak aynı zamanda eriyiğin büyük bir fıçıda tutulmasına karşı çıkan kalış süresini de cezalandırıyorlar.
Çözünürlük, hafif sıkıştırma ve doğru boyutlu çekim ile daha uzun L/D'dir. PC'de atış boyutunu yanlış alın ve vida ne kadar iyi olursa olsun malzeme sararıncaya kadar ısı içinde döner.
PVC Sert ve Esnek: Korozyon Direnci Kritik
PVC ile ilgili yukarıda belirtilen her şey seçim için geçerlidir. Sert PVC hem L/D'nin hem de sıkıştırmanın alt ucunda yer alır çünkü zaman ve kaymanın her ikisi de düşmandır. Yüzey işlemi sadece aşınmaya değil, korozyona da dayanıklı olmalıdır ve bu, bimetalik bir varilin içindeki alaşım seçimini değiştirir.
PET ve POM: Düşük Kesme, Hassas Sıcaklık Kontrolü
PET higroskopiktir. Eriyikteki su, polimer zincirlerini hidrolize eder, içsel viskoziteyi düşürür ve makine iyi çalışıyormuş gibi görünürken ön kalıpları kırılgan ve bulanık bırakır. Reçineyi uygun şekilde kurutun, düşük kesme çalıştırın, kalış süresini kısa tutun ve birikintilerin oluşmaması için cilalı yüzeyler belirleyin.
POM sıradan sıkıştırmayı tolere eder ancak aşırı ısındığında keskin bir şekilde bozunur ve bozunma ürünleri tehlikelidir. Sıcaklık kontrolü ve kalma süresi disiplini, akıllı geometriden daha önemlidir.
Cam Dolgulu ve Aşındırıcı Malzemeler: %30 Serisi
İşte sayfadaki en net kural ve bu bir duygu değil, bir sayıdır.%30'a kadar cam elyafı: nitrürlenmiş 38CrMoAlA seti bunun üstesinden gelir.Nitrürlenmiş enjeksiyon vidalarımızı tam olarak buna göre üretip derecelendiriyoruz, söndürüldü ve temperlendik, ardından 950–1050 HV'de 0,5–0,8 mm'lik bir kasaya gazla nitrürlendik.
%30'un üzerinde cam veya mineral dolgulu ve alev geciktiricili yüzeyin değişmesi gerekir.Nitrürlenmiş kasa bir difüzyon katmanıdır ve aşındırıcı dolgu, altındaki çeliğin hak ettiğinden çok daha kısa sürede bu katmanı keser.
İşte o zaman birbimetalik vidalı varilYükseltme olmaktan çıkar ve doğru spesifikasyon haline gelir: Sert alaşım, deliğin aşınma bölgesinin etrafındaki tüm daireyi püskürterek iç sertliği 62 HRC'ye çıkarır. Geometri hala temel reçineyi takip ediyor. Yalnızca yüzey değişir. Bizimbimetalik ve nitrürlenmiş kılavuzmaliyet mantığıyla çalışır.
Namlu Çeşitleri, Malzemeleri ve Yüzey İşlemleri
Namlu dramatik bir şekilde başarısız olmaz. Sessizce açılır ve çıktınızı da yanında götürür. Bunun ne kadar süreceğine malzeme ve yüzey karar verir.
Standart Nitrürlenmiş Çelik Namlu: Uygulamalar ve Sınırlar
Nitrürleme, nitrojeni çelik yüzeye yayarak sert bir yüzey oluşturur. 38CrMoAlA enjeksiyon vidalarımızı 500–560 °C'de gaz nitrürleyerek 950–1050 HV'de 0,5–0,8 mm kalınlığında nitrürlenmiş bir katman üretiyoruz. Bu, işlenmemiş çeliğe göre aşınma direncini %30-40 artırır.
Önce temel çelik su verilir ve temperlenir, bu da kesme aşınma direncini tek başına %50 artırır. Bu iki adım birlikte, PE ve PP gibi aşındırıcı olmayan reçinelerde yaklaşık 10.000-20.000 saatlik bir hizmet ömrü sağlar.
Sınırı vaka derinliğidir. Aşınma nitrürlenmiş tabakayı kestiğinde, alttaki daha yumuşak çekirdek hızla aşınır. Nitrürlenmiş enjeksiyon vidalarımızı cam elyaf takviyeli bileşikler için %30'a kadar derecelendiriyoruz (örneğin PA artı cam elyaf). Bunun üzerinde veya korozif reçinelerde nitrürlenmiş kasa daha üstündür ve yüzeyin değişmesi gerekir.
Bimetalik Namlu: Yapılışı, Maliyeti ve Ne Zaman Faydası Olduğu
Bimetalik bir namlu, alaşımlı çelik bir gövdeyi tutar ve deliğe ayrı bir aşınma alaşımını birleştirir. Namlularımızda, deliğin aşınma bölgesinin tam dairesi etrafına sert alaşım püskürterek iç sertliği 62 HRC'ye getiriyoruz.
Bu nitrürlemeye karşı farklı bir koruma türüdür. Nitrürlenmiş bir kasa, bir milimetrenin kesirleri ile ölçülen bir difüzyon katmanıdır. Püskürtülmüş veya eritilmiş alaşımlı delik, farklı metalden oluşan bir katmandır ve aşındırıcı dolgu maddesinin tüm bu katmanlardan geçmesi gerekir.
Alaşım tehdit için seçilir. Karbür bakımından zengin ve tungstenli karbür yüzeyler, cam ve mineral dolgulardan kaynaklanan aşınmaya karşı dayanıklıdır. Nikel içeren alaşımlar, PVC'den ve alev geciktirici bileşiklerden kaynaklanan korozyona karşı dayanıklıdır. Yanlış alaşımı seçerseniz, yanlış sorunu çözen bimetalik bir varilin parasını ödemiş olursunuz.
Yeminiz aşındırıcı veya korozif olduğunda karşılığını verir. Aritmetik basittir: Bimetalik bir set, malzemenizdeki nitrürlenmiş setten birkaç kat daha uzun süre dayanırsa, kaçındığınız hurdayı ve arıza süresini saymadan önce, daha yüksek satın alma fiyatı, yıllık daha düşük bir maliyete bölünür.
Parçalı ve Monolitik Namlu: Esneklik ve Hassasiyet
Monolitik (tek parça) bir namlu, tek bir gövdeden işlenir. Düzlüğü ve eşmerkezliliği en iyi şekilde tutar ve hassaslığın tutarlılığı tetiklediği enjeksiyonlu kalıplama için normdur.
Parçalı namlular, tüm namluyu hurdaya çıkarmadan aşınmış bir bölümün değiştirilmesine olanak tanıyan ve havalandırma portlarının esnek bir şekilde konumlandırılmasına olanak tanıyan bölümlerden birbirine cıvatalanır. Ticaret hizalamadır: Her bağlantı yanlış hizalama için bir fırsattır ve enjeksiyon makineleri bu konuda bileşik ekstrüderlere göre daha az bağışlayıcıdır.
Taban Çelik ve Üzerine Oturan Yüzey Seçenekleri
38CrMoAlAenjeksiyon vidalarımızı işlediğimiz temel çeliktir ve bir nedenden dolayı endüstrinin varsayılanıdır. Krom-molibden-alüminyum kimyası nitrürleme için tasarlanmıştır: alüminyum kasada sert, stabil nitrürler oluştururken çekirdek sağlam kalır.
Taban çeliği mekanik yükü taşır. Üstündeki yüzey aşınmayı alır ve gerçek seçimin yattığı yer burasıdır. olarakvida varil üreticisitüm yüzey yelpazesini sunuyoruz ve her biri farklı bir tehdide yanıt veriyor:
- nitrürleme— 950–1050 HV'de 0,5–0,8 mm katman. Temiz reçineler, cam elyafı %30'a kadar.
- Bimetalik yüzey kaplama— deliğin aşınma bölgesi çevresinde kaynaşmış, 62 HRC'ye kadar delinmiş sert alaşım. Aşındırıcı ve korozif görev.
- Tungsten karbür püskürtme— en zorlu aşınma durumları için.
- Krom kaplama— pürüzsüz, serbest bırakılması kolay bir yüzey. Ağır aşınmalara değil, renk değişimlerine ve yapışmaya yardımcı olur.
- Paslanmaz çelik— Aşınma yerine korozyon direnci veya malzeme saflığı gerekliliğe yol açtığında.
Vida kovanı malzemeleri kılavuzumuz temel çelikleri tam olarak karşılaştırır.
Yüzey İşlemleri Karşılaştırıldı
| Malzeme / işlem | Sertlik | Aşınma direnci | Korozyon direnci | Şunun için en iyisi: |
|---|---|---|---|---|
| 38CrMoAlA, nitrürlenmiş | 950–1050 HV, 0,5–0,8 mm katman | İyi | Ilıman | PE, PP, PS, ABS; %30'a kadar cam elyaf. Ekonomik varsayılan |
| Bimetalik yüzey kaplama | 62 HRC'ye kadar delik | Harika | İyi | %30'un üzerinde cam dolgulu, mineral dolgulu, yeniden taşlama, aşındırıcı hizmet |
| Tungsten karbür püskürtme | Çok yüksek | Harika | İyi | En zor aşınma durumları |
| Nikel bazlı alaşımlı yüzey kaplama | Formülasyona göre seçilmiş | İyi | Harika | PVC, floropolimerler, alev geciktiriciler |
| Sert krom kaplama | Sert, çok ince | Ilıman | İyi | Pürüzsüz bırakma, daha kolay renk değişimi, yapışmaz |
| Paslanmaz çelik | Sınıf başına | Ilıman | Harika | Korozyon veya saflık odaklı uygulamalar |
Hattın gerçekte çalışacağı en temiz besleme için değil, en kirli besleme için yüzeyi belirtin. Temiz kasa için belirtmek, yeni bir setin erken ölmesinin en yaygın yoludur.
Bakım: Setin Sağlayabileceği Her Saat Nasıl Alınır?
Bakım aşınmayı tersine çevirmez. Kaçınılmaz aşınmanın üstüne kaçınılabilir aşınmayı eklemekten sizi alıkoyar ve tepki vermek yerine değişimi planlamanız için gerekli verileri sağlar.
Rutin Denetim Kontrol Listesi
| Sıklık | Ne kontrol edilmeli | Neden |
|---|---|---|
| Her vardiya | Erime sıcaklığı ile normalin karşılaştırılması, toparlanma süresi, yastık kıvamı, motor yükü | Kusurlar ortaya çıkmadan önce bu sürüklenmeler |
| Her malzeme veya renk değişimi | Tamamen temizleyin; tahliyeyi siyah lekeler veya bozulmuş malzeme açısından inceleyin | Lekeler, bir yerlerde ölü noktalar veya bozulma anlamına gelir |
| Aylık | Termokuplları ve ısıtıcı bantları doğrulayın; besleme boğazı soğutmasını kontrol edin | Kaydırılan bir sensör, malzemeyi aylarca fark edilmeden pişirir |
| Vida her çıktığında | İşaretli konumlarda uçuş OD'sini ve namlu deliği ID'sini ölçün; kontrol halkasını inceleyin | Vida zaten çıkmış. On dakikalık ölçüm ücretsiz veridir |
| En az yılda bir kez (aşındırıcı veya aşındırıcı görev) | Planlanan çekme: tam aşınma ölçümü, hizalama kontrolü, okumaların kaydedilmesi | Dolgulu, PVC ve yeniden taşlama işlemi, temiz reçineden çok daha hızlı sertleşir |
Reçineleri veya Renkleri Değiştirirken Doğru Temizleme Prosedürü
Yoğun günler hariç, her duraktan ve her değişimden önce tahliye yapın. Namlu içinde soğumaya bırakılan malzeme bozulur, yüzeylerde pişer ve daha sonra müşterinin parçasında siyah lekeler olarak geri döner.
Renk değişiklikleri, kapatmalar için ve ısıya duyarlı bir polimere geçmeden önce ticari bir temizleme bileşiği kullanın. Virgin PE veya PP, uyumlu malzemeler arasındaki rutin geçişleri yönetir. PC ve PMMA gibi yüksek sıcaklıktaki reçineler daha sıkı tutunur ve daha agresif temizleme gerektirir.
Sadece başlatmadan önce değil, kapatmadan önce de temizleyin. Soğuyan varilde bıraktığınız şey, bir sonraki başlangıçta mücadele edeceğiniz sorun haline gelir.
Vida-Namlu Açıklığı Nasıl Ölçülür?
Bu, fikri gerçeğe dönüştüren ölçümdür ve çoğu mağaza bunu atlar.
- Vidayı çekip temizleyin.Sıcak, pirinç veya bakır aletlerle. Vidanın bağlı olduğu işlenmiş yüzeyi kesen çelik kazıyıcıları asla kullanmayın.
- Ölçüm konumlarını işaretleyinçalışma uzunluğu boyunca: minimumda besleme, geçiş ve ölçüm.
- Uçuş OD'sini ölçünHer pozisyonda bir dış mikrometre bulunur ve eşit olmayan aşınmayı tespit etmek için çevrenin çeşitli noktalarında ölçümler yapılır.
- Namlu deliği kimliğini ölçüneşleşen konumlarda ve derinliklerde bir delik mastarı ile.
- Radyal boşluğu hesaplayın:uçuş OD'sini delik ID'sinden çıkarın ve ikiye bölün.
- Yapı çizimiyle karşılaştırınve her okumayı tarih ve çalışma saatleriyle birlikte kaydedin.
Sonucu evrensel bir sayıya göre değil, orijinal açıklığa göre yorumlayın. Yararlı bir atölye kuralı: Açıklık, yapı değerinin kabaca iki katına çıktığında veya aynı vida hızında çıktı gözle görülür şekilde düştüğünde, değiştirmeyi planlamaya başlayın. Adım adım ölçüm kılavuzumuz yöntemi tüm ayrıntılarıyla ele almaktadır.
Temizleme Programı ve Temizleme Bileşik Türleri
Bileşiği işle eşleştirin. Mekanik (aşındırıcı içermeyen) yüksek viskoziteli fırçalamayı temizler. Kimyasal temizlemeler bozulmuş malzemeye ve karbona saldırır. Köpüklü temizlemeler, laminer akışın gözden kaçırdığı ölü noktalara ulaşacak şekilde genişler.
Derinlemesine temizlik aralıkları reçineye bağlıdır. Yüksek sıcaklıktaki polimerler karbonu daha hızlı oluşturur ve daha sık derin temizlemeye ihtiyaç duyar. Ne koşarsanız koşun, siyah noktaların sizin için planlamasını beklemek yerine, aralığı bir programa göre tutun.
Ne Zaman Onarılmalı ve Ne Zaman Değiştirilmeli
İki fiyat etiketini değil, hizmet yılı başına maliyeti karşılaştırın. Yarı fiyatına mal olan ancak yılın üçte birini geri getiren bir yeniden inşa, kılık değiştirmiş pahalı bir seçenektir.
Onarım sağa doğru eğiliyorAşınma boyutlu ve orta düzeyde olduğunda, ana metal sağlamdır, bu ilk yeniden yapılanmadır ve geometri hala reçinenize uygundur.
Değiştirme sağa doğru eğiliyorkorozyon derinleştiğinde, vida daha önce yeniden yapıldığında, malzemeniz değiştiğinde ve eski geometri artık uymadığında veya set, değiştirme fiyatı onarım fiyatına yakın olan sıradan bir boyutta olduğunda.
Onarım ve değiştirme kılavuzumuz tam karar tablosunu ortaya koymaktadır.
Yedek Vida Kovanlarının Doğru Saklanması ve Kullanılması
Yedek bir set yalnızca ihtiyaç duyduğunuzda düz ve temiz olması durumunda kullanışlıdır. Vidaları uzunluk boyunca destek alarak yatay olarak saklayın, asla uca yaslanmayın. Bunları paslanmaya karşı kaplayın, kapalı tutun ve teknik özellikler sayfasını ve ölçülen sertlik rakamlarını parçayla birlikte saklayın.
Yedek set rotasyon stratejisiherhangi bir hızlandırma ücretinden daha değerlidir ve neredeyse hiçbir tedarikçi bunu size söylemez. Mevcut set arızalanmadan önce yedek parçayı satın alın. Yeni seti çalıştırın, üretim devam ederken eskisini yeniden inşa edilmek üzere gönderin ve yeniden oluşturulan seti yedek olarak rafta tutun.
Artık sıfır plansız kesinti süresine sahip bir rotasyona sahipsiniz ve gelecekteki her değişim, Cumartesi günü saat 02:00 yerine sizin programınıza göre gerçekleşiyor. Strateji, bir dizi işletme sermayesine mal olur ve ilk kez bir arıza meydana gelmediğinde bunu geri öder.
Süreç mi yoksa Makine mi? Bir Karar Kapısı
Burada hiçbir rakibin yazmadığı bölüm yer almaktadır ve bu, size bu kılavuzun geri kalanının toplamından daha fazla zaman kazandıracaktır.
Kalıplama hatası ortaya çıktığında çoğu ekip makine ayarlarına başvurur. Sıcaklık, karşı basınç, enjeksiyon hızı, tutma süresi. Bazen bu doğrudur. Ancak plastikleştirme ünitesi aşındığında hiçbir ayar işlemi geri getiremez ve haftalar hiçbir zaman başarıya ulaşamayacak bir arayış içinde kaybolur.
Başka bir ayar noktasına dokunmadan önce bu geçidi çalıştırın.
1. Bir şey değişti mi?Yeni reçine partisi, yeni renklendirici, yeni yeniden öğütme oranı, yeni kalıp, birisinin ayarladığı bir ayar mı? Cevabınız evet ise değişimi kovalayın. Aksi kanıtlanana kadar bu bir süreç sorunudur.
2. Kusur aniden mi ortaya çıktı, yoksa haftalar içinde mi yayıldı?Bir değişiklik veya bozuk bir bileşendeki ani noktalar. Aşınmada kademeli noktalar. Aşınma bir gecede gelmez.
3. Yastık atıştan atışa tutarlı mı?Tutarsız bir yastık kontrol halkasının konuşmasıdır. Her şeyden önce onu inceleyin.
4. Aynı vida hızında çıktı düştü mü veya toparlanma süresi uzadı mı?Her ikisi de açıklığı işaret eder, bu da vida veya namlu aşınması anlamına gelir. Ayarlar, kaybedilen boşluğu geri yükleyemez.
5. Erime sıcaklığı değişmeyen ayar noktalarında mı artıyor?Vida, genellikle aşınmış açıklığa karşı daha fazla çalıştığı için ekstra kesme ısısı üretiyor.
6. Her temizlikten sonra siyah lekeler tekrar çıkıyor mu?Malzeme ölü bir noktada kalıyor. Daha eski bir sette, bu ölü nokta genellikle bozulmuş eriyik barındıran aşınmış boşluktur.
3'ten 6'ya kadar olan sorulara verilen üç veya daha fazla "evet" yanıtı, makinenin size plastikleştirme ünitesinin aşınmış olduğunu söylediği anlamına gelir. Ayarlamayı durdurun. Vidayı çekin ve ölçün.
Ölçüm bir saat sürer. Ayarlar aracılığıyla mekanik bir kusurun izini sürmek haftalar alır ve çözüm hiçbir zaman kontrol cihazında olmadığı için hiçbir zaman yakınlaşmaz.
Kök Neden Tablosu İçeren Sorun Giderme Kılavuzu
Aşağıdaki kusurların her biri prosesten veya mekanik aşınmadan kaynaklanabilir. Tablo isimlerivida ve variltemel neden, çünkü bu herkesin dışarıda bıraktığı yarımdır.
| Sorun | Belirti | Vida / namlu kökü nedeni | Düzeltici eylem |
|---|---|---|---|
| Siyah çizgiler/yanık izleri | Parçadaki koyu lekeler veya çizgiler; durduktan sonra daha kötü | Aşınmış açıklıkta veya ölü noktada kalmış, bozulmuş malzeme; delikli delik; hasarlı vida yüzeyi | Derin temizlik. Eğer benekler tekrar ortaya çıkarsa, çekip inceleyin. Çizik ve aşınmış açıklık olup olmadığını kontrol edin. Sette malzeme bulunuyorsa değiştirin |
| Tutarsız atış boyutu / kısa çekimler | Atış ağırlığı kaymaları; yastık atıştan atışa değişir | Kontrol halkası sızdırmaz değil(en yaygın); eriyiğin geriye doğru sızmasına neden olan aşınmış kanatlar; namlu deliği büyük boy | Önce kontrol halkasını inceleyin. Daha sonra boşluğu ölçün. Ayarlar, sızıntı yapan çek valfi düzeltmez |
| Erime sıcaklığının yükselmesi | Ayar noktalarının üzerinde gerçek erime sıcaklığı; malzemenin renginin solması | Yanlış sıkıştırma oranından kaynaklanan aşırı kesme; vidanın daha fazla çalışmasına neden olan aşınmış açıklık; sürüklenen termokupl | Termokuplları doğrulayın. Vida hızını ve karşı basıncı kontrol edin. Reçinenin geometrisi yanlışsa vida çözümdür |
| Yavaş iyileşme / uzun plastikleşme | İyileşme süresi uzar; döngü süresi uzar | Pompalama verimliliğini azaltan aşınmış açıklık; besleme bölümü sorunu; reçine için yanlış geometri | Önce besleme-boğaz soğutmasını ve pelet beslemesini kontrol edin. Daha sonra çizime göre açıklığı ölçün |
| Artan motor yükü / karşı basınç | Motor amperleri sabit çıkışta yükseliyor; tork alarmları | Vidanın delikte sürüklenmesi (yanlış hizalama, bükülmüş vida); aşırı kesme; Bozulmuş malzeme oluşturma direnci | Hizalamayı ve vidanın düzgünlüğünü kontrol edin. Eğilmiş bir vida, deliğin bir tarafını aşındırır ve yeni namluyu da yok eder |
| Malzeme bozulması/renk değişikliği | Sararma, yayılma, kırılganlık, koku | Bekleme süresi çok uzun (namlu için çok küçük atış); kesme çok agresif; malzemeyi tutan ölü noktalar | Atış boyutunun namlu kapasitesi oranını kontrol edin. Kesmeyi azaltın. Isıya duyarlı reçinelerde, daha düşük sıkıştırmalı bir vida tek gerçek çözüm olabilir |
| Kısmen erimeyen / katı parçacıklar | Sert lekeler; mercek benzeri kusurlar; zayıf noktalar | Yetersiz eritme kapasitesi: L/D çok kısa, sıkıştırma yanlış, çıkış vidanın eriyebileceği sınırı aşmış veya aşınmış boşluk | Çıkışı azaltın veya bariyer vidasına yükseltin. Set aşınmışsa hiçbir ayar erimeyi geri getiremez |
| Renk çizgileri / zayıf dağılım | Düzensiz renk; masterbatch dağılmıyor | Karıştırma bölümü yok; aşınmış vida kötü karışıyor; doldurulmuş veya renkli bir bileşik için yanlış vida | Bir karıştırma bölümü belirtin (Maddock veya pin). Önce vidanın sadece aşınmadığını doğrulayın |
Siyah Çizgiler veya Yanık İzleri
Bozunmuş polimer bir yere yerleşiyor ve parçalara ayrılıyor. Klasik saklanma yerleri aşınmış açıklık, çentikli delik, hasarlı kontrol halkası ve akışın durduğu herhangi bir ölü noktadır.
Önce derin bir temizlik yapın. Eğer lekeler iyice temizlendikten sonra tekrar ortaya çıkarsa, malzeme sadece bir kalıntı değildir. Makinenizdeki bir nokta tarafından sürekli olarak üretiliyor ve vidayı çekip bulmanız gerekiyor.
Tutarsız Çekim Boyutu veya Kısa Çekimler
Bir ayara dokunmadan önce halkayı kontrol edin. Çek valf sızdırmazlığı durdurduğunda, enjeksiyon sırasında eriyik geriye doğru kaçar ve makinenin ölçtüğünü düşündüğü atış, kalıbın aldığı atış değildir.
Hediye yastıktır. Tutarlı bir süreç istikrarlı bir yastığa sahiptir. Yastık atıştan atışa dolaşırken, eriyik gitmemesi gereken bir yere gidiyor.
Erime Sıcaklığı Ani Yükseliyor veya Çok Yüksek
Ayar noktalarına güvenmek yerine gerçek erimeyi bir probla ölçün. Eğer gerçek erime bölgelerin çok üzerinde akıyorsa ekstra ısı bantlardan değil kaymadan geliyor demektir.
Sıkıştırma reçine için çok agresif olduğunda, vida hızı çok yüksek olduğunda, karşı basınç aşırı olduğunda ve aşınmış bir vidanın aynı malzemeyi hareket ettirmek için daha fazla çalışması gerektiğinde kesme ısısı yükselir.
Yavaş Vida Geri Kazanımı / Uzun Plastikleşme Süresi
Hazneden başlayın. Köprüleşen peletler, aşırı ısınan yem boğazı ve yetersiz yem soğutması, vidayı ve geri kazanımı zayıflatır ve bunların hiçbiri vida kusuru değildir.
Yem sağlıklıysa ve toparlanma hala yavaşsa açıklığı ölçün. Aşınma nedeniyle pompalama verimliliğini kaybeden bir vidanın aynı atımı doldurması daha uzun sürer ve çevrim süresi de bunu yansıtır.
Yükselen Motor Yükü veya Karşı Basınç
Sabit çıkışta yükselen amper, bir şeyin direnç gösterdiği anlamına gelir. Delik içinde bükülmüş bir vidanın sürüklenmesi tehlikeli bir durumdur: namlunun bir tarafını aşındırır ve bu yanlış hizalamaya karşı takılan yeni bir vida aynı programda aynı şekilde aşınır.
Herhangi bir sipariş vermeden önce düzgünlüğü ve hizalamayı kontrol edin. Tek taraflı delik aşınması parmak izidir.
Malzeme Bozulması veya Renk Değişikliği
İki neden hakimdir: malzemenin çok sıcak olması veya çok uzun süre sıcak kalması. İkincisi ise insanların özlediği şey.
Namlu yaprakları için çok küçük olan bir atış, döngüler boyunca oturarak erir ve sararıncaya kadar hafifçe pişirilir. Hiçbir vida tasarımı, büyük boyutlu bir namludaki küçük boyutlu bir atışı düzeltemez. Vida çapını düzeltin veya işi daha küçük bir makineye taşıyın.
Yedek Vida Tamburu Nasıl Sipariş Edilir?
Hiçbir rakip bunu kapsamaz ve bu, alıcıların gerçekten ihtiyaç duyduğu parçadır. İster OEM'den ister bağımsız bir firmadan sipariş verinvida varil fabrikası, aynı bilgiler teklifi yönlendirir.
Sağlamanız Gereken Boyutlar ve Özellikler
- Makine markası ve modeli.Montaj ve tahrik ucu boyutlarını doğrulamak için bir isim plakası fotoğrafı yeterlidir.
- Vida çapı ve L/D oranı,bir çizimden veya doğrudan ölçülür.
- Dolgu içeriğine sahip reçine.Bu, taban çeliğini ve yüzey işlemini listedeki her şeyden daha fazla yönlendirir.
- Atış boyutu ve hedef döngüsü,böylece geometri kopyalanmak yerine optimize edilebilir.
- Bir çizim ya da aşınmış bir örnek.Her ikisi de işe yarar. Aşınmış bir parça ölçülebilir ve tam geometri yeniden oluşturulabilir.
- Geçen sefer ne ters gitti?Aşınma desenini parçayla birlikte gönderin. Pürüzsüz boyut kaybı aşınmayı gösterir. Çukurlaşma korozyon diyor. Tek taraflı aşınma, yeni bir vidanın düzeltmeyeceği hizalamayı belirtir.
Bu son öğe, alıcıların unuttuğu öğedir ve başarısızlığın aslına sadık bir kopyasını satın almanızı engelleyen öğedir.
OEM Eşleştirme ve Özel Tasarım: Artıları ve Eksileri
Bir OEM eşleşmesiOrijinal geometriyi yeniden üretir. Orijinal vidanın prosesinize uygun olması ve basitçe yıpranması doğru karardır. Tahmin edilebilir, çizime göre doğrulanabilir, prosesin yeniden doğrulanması gerekmez.
Özel bir tasarımgeometriyi bugün gerçekten koştuğunuz şeye uyacak şekilde değiştirir. Proses hareket ettiğinde ve vida hareket etmediğinde bu doğru çağrıdır: yeniden taşlama eklediniz, dolu kaliteye geçtiniz, çıktı hedeflerini değiştirdiniz veya orijinal vida reçinenizi hiç iyi işlemedi.
Süreç değiştiğinde bir OEM eşleşmesi sipariş etmek, sorunu yeni çelikte yeniden oluşturur. Orijinali iyiyken özel bir tasarım sipariş etmek boşuna maliyet ve yeniden doğrulama ekler. Aşınma şekli size hangi durumda olduğunuzu söyler.
Çin'den Kaynak Alırken Neler Beklenmeli?
Teslimat süresi geometriye, yüzey işlemine ve çizimin mevcut olup olmamasına bağlıdır. Teklifinizle birlikte yazılı olarak isteyin ve saatin hangi saatte başlayacağını sorun: çizimin onayı veya satın alma siparişi. Bunlar aynı tarih değildir ve fark genellikle bir haftadır.
Taahhütte bulunmadan önce belirtmeye değer üç şey:
- Üretim başladığında.Aşınmış bir numuneye tersine mühendislik uygulanması, tek bir talaş kesilmeden önce süreyi artırır. Bir çizim bu adımı ortadan kaldırır.
- Yüzey işleminin ne kattığı.Bimetalik yüzey kaplama ve karbür püskürtme, kendi sıralarına sahip ayrı işlem adımlarıdır.
- Deniz taşımacılığı ayrı ayrı.Üretim teslim süresinde değil ve ilk kez alıcıları şaşırtan rakam bu.
Teklifimiz tasarım gereği şeffaftır: ürünü, nakliyeyi ve devam eden bakımı kapsayan tahmini bir maliyet veririz, böylece daha sonra keşfedilecek bir şey kalmaz. Bu teklifi 12 saat içinde alırsınız.
Daha önce açıklanan yedek takım rotasyonu ile teslim süresine göre plan yapın. Aşınma günlüğünden sipariş edilen bir set, programınıza göre gönderilir. Arızadan sipariş edilen bir set, hava yoluyla, kimsenin açıklamak istemediği bir fiyata, zamana karşı gönderilir.
Kalite Kabul Kriterleri ve Kontrol Noktaları
Bunlar gerçek bir tedarikçiyi ucuz olandan ayıran kontrollerdir. Siparişi vermeden önce bunları yazılı olarak isteyin ve set geldiğinde bunları doğrulayın:
- Her kat boyunca birden fazla noktada dış çap
- Delik çapı ve silindiriklik
- Yüzey sertliğiölçülen değer(HV veya HRC), katalog spesifikasyonu değil
- Bimetalik bir delik üzerinde nitrürlenmiş kasa derinliği veya alaşım katmanı derinliği
- Eşmerkezlilik ve doğruluk
- Yüzey pürüzlülüğü (Ra)
- Temel çelik kalitesi, onaylandı
Sertlik ve kasa derinliği en önemli ikisidir ve bu ikisinin derecesi çoğunlukla sessizce düşürülür. 950–1050 HV'de ve 0,5–0,8 mm derinlikte nitrürlenmiş katman, tedarikçinin uyması gereken bir spesifikasyondur. Kendi başına “nitrürlenmiş” değildir.
Bir teklif diğerlerinin çok altında kalıyorsa çeliğin ne olduğunu ve tedavinin ne kadar derin olduğunu sorun. Neredeyse her zaman farkın gizlendiği yer burasıdır ve bunu erken aşınmada ödersiniz.
Tam kaynak bulma kılavuzumuz özel vidalı namlu sipariş kılavuzunda yer almaktadır.
Yedek veya özel enjeksiyon vidalı namluya mı ihtiyacınız var? Makine modelinizi, çiziminizi veya aşınmış numunenizi gönderin. 12 saat içinde teklif veriyoruz.
Vidalı Namlu Teklifi AlınSıkça Sorulan Sorular
S: Bir enjeksiyonlu kalıplama vidasının ömrü ne kadardır?
C: PE ve PP gibi aşındırıcı olmayan reçinelerde nitrürlenmiş 38CrMoAlA enjeksiyon vidalarımız yaklaşık 10.000-20.000 saat çalışır. Cam dolgulu bileşikler, PVC ve ağır yeniden öğütme bunu azaltır ve bunun ne kadarı dolgu içeriğine ve çıktıya bağlıdır. Saati çalıştırmayın ve umut edin: ölçün. Aşındırıcı işlerde yılda en az bir kez uçuş OD'sini ve delik kimliğini yapı çizimiyle karşılaştırarak kontrol edin ve eğilimi kaydedin. Bir saat rakamı değil, trend size bir sonraki seti ne zaman sipariş etmeniz gerektiğini söyler.
S: Vida ile kovan arasındaki standart boşluk nedir?
C: Tek bir rakam yoktur çünkü boşluk vida çapına göre ölçeklenir. Yeni bir set için endüstrinin temel kuralı, vida çapının her bir inç'i için kenar başına kabaca 0,001 inç radyal açıklıktır, yani 60 mm'lik bir vida kenar başına 0,06 mm'ye yakın bir yere iner. Yapı çiziminiz otoritedir. Pratik bir servis sınırı olarak, ölçülen açıklık yapı değerinin kabaca iki katına çıktığında veya aynı vida hızında çıkış gözle görülür şekilde düştüğünde değiştirmeyi planlayın.
S: Bir vidayı birden fazla farklı reçine için kullanabilir miyim?
C: Aile içinde evet. Genel amaçlı bir vida PE, PP, PS ve ABS'yi kabul edilebilir şekilde işler; bu nedenle makine üreticileri bunu standart olarak gönderir. Aileler arasında hayır. Sert PVC üzerindeki GP vidası malzemeyi bozar ve çeliği aşındırır. Cam dolgulu naylon üzerindeki GP vidası hızla aşınır. Ve tek atışlık hacim için boyutlandırılmış bir vida, malzemeyi pişirmeden namlunun küçük bir kısmını kullanan bir işe hizmet edemez. Reçineleriniz bu boşlukları kaplıyorsa birden fazla vidaya veya en zor durum için tasarlanmış bir vidaya ihtiyacınız vardır.
S: Enjeksiyon kalıplama vidamın aşınmış olup olmadığını nasıl anlarım?
C: Önce makine size söyler ve mikrometre bunu onaylar. Aynı vida hızında çıkışın düşmesine, toparlanma süresinin uzamasına, değişmeyen ayar noktalarında erime sıcaklığının yükselmesine, temizlemeden sonra geri dönen siyah beneklere ve atış boyutunun kaymasına dikkat edin. Bunlardan herhangi biri vidayı çekmeyi haklı çıkarır. Daha sonra uçuş OD'sini bir mikrometre ile ve delik ID'sini bir delik mastarı ile eşleşen konumlarda ölçün ve radyal açıklığı çizimle karşılaştırın. Belirtiler şunu gösteriyor; ölçüm onaylıyor.
S: Bimetalik vidalı silindir nedir ve ne zaman ihtiyacım olur?
C: Bimetalik bir namlu, alaşımlı çelik bir gövdeyi korur ve daha sert bir aşınma alaşımını deliğe kaynaştırır. Namlularımızda, deliğin aşınma bölgesinin etrafındaki tam daireye sert alaşım püskürterek iç sertliği 62 HRC'ye getiriyoruz. Çizgiyi çizmek kolaydır:nitrürlenmiş 38CrMoAlA setinde %30'a kadar cam elyaf sorunsuz çalışır. Mineral dolgulu, alev geciktiricili veya aşındırıcı reçineli, %30'un üzerinde cam bimetalik hale gelir. Nitrürlenmiş kasa 0,5-0,8 mm'lik bir difüzyon katmanıdır ve ağır dolgu maddesi, alttaki çelik tamamlanmadan çok önce bunu keser.
S: Enjeksiyon kalıplamada vida tasarımı parça kalitesini etkiler mi?
C: Doğrudan ve çoğu işlem ayarından daha fazlası. Vida geometrisi, malzemenin ne kadar tamamen eridiğini, erime sıcaklığının ne kadar düzgün olduğunu, renk ve dolgu maddesinin ne kadar iyi dağıldığını ve atışın ne kadar tutarlı olduğunu belirler. Erimemeler, çizgiler, yayılmalar, bozulmalar ve atış değişikliklerinin tümü, en azından kontrol ünitesinden kaynaklandığı kadar vida tasarımına veya vida aşınmasına da bağlıdır. Yaptığınız her ayar değişikliğine bir kusur direnç gösteriyorsa bunun nedeni genellikle geometri veya aşınmadır.
S: Enjeksiyon vidası ile ekstrüzyon vidası arasındaki fark nedir?
C: Bir ekstrüzyon vidası sürekli olarak döner ve pompalar durmadan ileri doğru erir. Bir enjeksiyon vidası iki iş yapar: Bir atımı plastikleştirmek için döner, sonra dönmeyi bırakır ve onu enjekte etmek için bir piston gibi ileri doğru hareket eder. Bu ileri geri hareket, enjeksiyon vidalarının neden uçta bir kontrol halkası taşıdığını ve neden ekstrüzyon vidalarından daha kısa L/D oranları (tipik olarak 18:1 ila 25:1) çalıştırdıklarını açıklar. Malzeme ayrıca atışlar arasında bir enjeksiyon namlusunda durur, bu da kalma süresini ve atış boyutunu kritik hale getirir.
S: Bir vida kovanı üreticisi vidamı çizim olmadan kopyalayabilir mi?
C: Evet. Aşınmış parçayı gönderin; geometri ölçülebilir ve yeniden oluşturulabilir: çap, en boy oranı, kanal derinliği ve tahrik ucundaki uyum boyutları. Enjeksiyon vidalarını ±0,001 mm'de tutuyoruz. Belirtilmesi gereken bir uyarı: aşınmış bir vida fabrikadan çıktığından daha küçüktür, dolayısıyla yedek parça aşınmış boyutlara göre değil, orijinal tasarım amacına göre yapılmalıdır. Aşınma desenini parçayla birlikte gönderin; yeni vida, arızayı devralmak yerine arızaya karşı belirlensin.
Çözüm
Üç fikir kılavuzun tamamını taşıyor.
Seçim reçineyi takip eder.Geometri (L/D, sıkıştırma oranı, vida tipi), polimerinizin erime şekliyle eşleşir. Yüzey işlemi, feed'inizin ne kadar kirli olduğuyla eşleşir. Temiz reçineler nitrürlenmiş 38CrMoAlA üzerinde sorunsuz bir şekilde çalışır. Aşındırıcı ve aşındırıcı beslemeler bimetalik bir deliğe ihtiyaç duyar ve temiz kasanın belirlenmesi, yeni bir setin erken ölmesinin en yaygın yoludur.
Bakım yıllar satın alır, veriler ise planlamayı satın alır.Her durmadan önce temizleyin, çelik yerine pirinçle temizleyin ve vida her çıkarıldığında boşluğu ölçün. Bir aşınma günlüğü "yıpranmış mı?" şeklinde görünür. planlı bir değişim ile kapatma arasındaki fark olan "çizgiyi ne zaman geçecek?"
İşlemi ayarlamadan önce makineyi teşhis edin.Çıkış düştüğünde, döngüler uzadığında, yastık gezindiğinde veya temizlikten sonra lekeler geri geldiğinde, plastikleştirme ünitesi konuşuyor. Ayarlar, kaybedilen açıklığı geri getiremez veya aşınmış bir kontrol halkasını yeniden kapatamaz. Vidayı çekin ve ölçün.
Nanhaiya yirmi yılı aşkın bir süredir vida ve kovan üretmektedir ve dünya çapında 500'den fazla müşteriye hizmet vermektedir. Enjeksiyon vidalarımız 38CrMoAlA'dan işlenir, söndürülür ve temperlenir, ardından 500–560 °C'de gaz nitrürlenerek 950–1050 HV'de 0,5–0,8 mm kasaya getirilir, ±0,001 mm toleransla tutulur ve aşındırıcı olmayan reçinelerde 10.000–20.000 saat süreyle derecelendirilir. İlerlemenin daha sert olduğu durumlarda, deliğin aşınma bölgesinin etrafındaki tam daireye sert alaşım püskürtüyoruz ve iç sertliği 62 HRC'ye alıyoruz.
Siparişinizi vermeden önce mühendislerimiz sizinle birlikte şu parametreler üzerinde çalışır: çap, en boy oranı, vida kanalı derinliği ve 38CrMoAlA ile dubleks alaşım arasındaki malzeme seçimi. Bu danışma ücretsizdir ve aşağıdaki fiyat teklifi ürün, nakliye ve beklenen bakım maliyetini içerir; dolayısıyla sayfada olmayan hiçbir şey daha sonra görünmez.
Teslimattan sonra teknisyenlerimiz kurulum ve devreye alma konusunda destek verir, garanti sözleşmeye kadar sürer (genellikle bir ila iki yıl) ve satış sonrası herhangi bir soruna 24 saat içinde yanıt verilir ve 48 saat içinde çözüm sağlanır.
Makine modelinizi, reçinenizi ve çözmeye çalıştığınız sorunu bize gönderin. On iki saat içinde bir spesifikasyon ve fiyat teklifi alacaksınız.
Bize makinenizi, reçinenizi ve geçen sefer neyin yanlış gittiğini anlatın. Tekrarlayanı değil, düzelten seti belirleyeceğiz.
Fiyat Teklifi İçin Nanhaiya ile İletişime Geçin